-
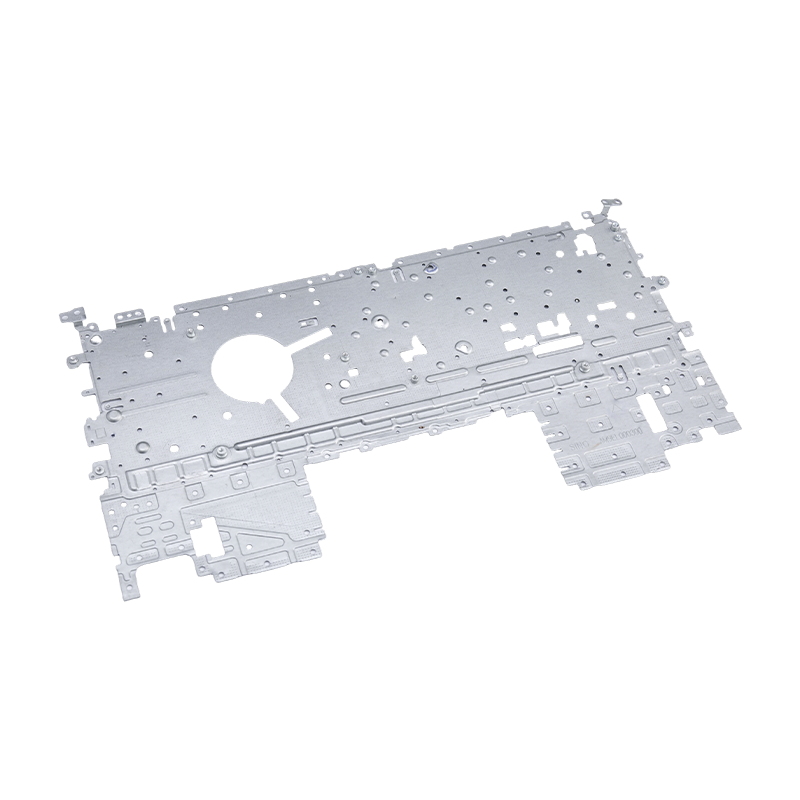
Dijelovi za utiskivanje prijenosnog računala
Naši dijelovi za utiskivanje prijenosnih računa...
-
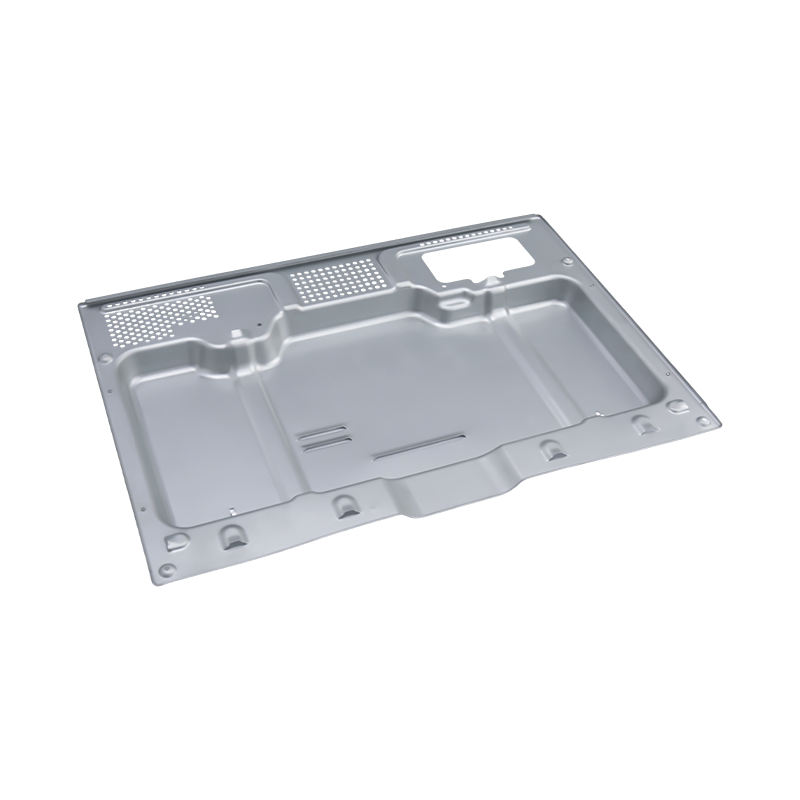
Vrhunski dijelovi za utiskivanje pećnice
Naši vrhunski dijelovi za utiskivanje pećnica p...
-
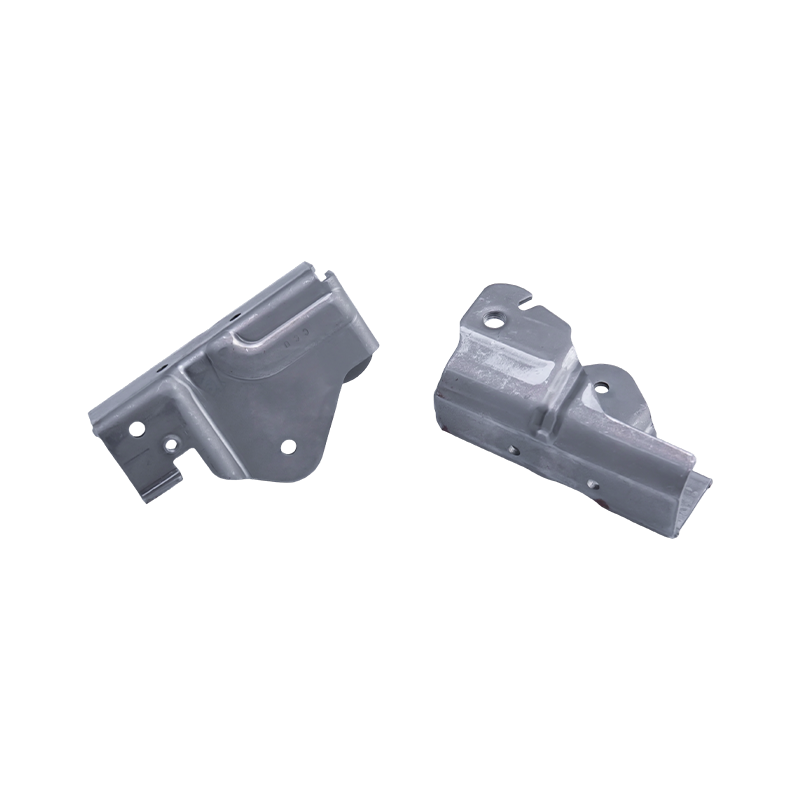
Dijelovi za utiskivanje autosjedalica
Dijelovi za utiskivanje automobilskih sjedala o...
-
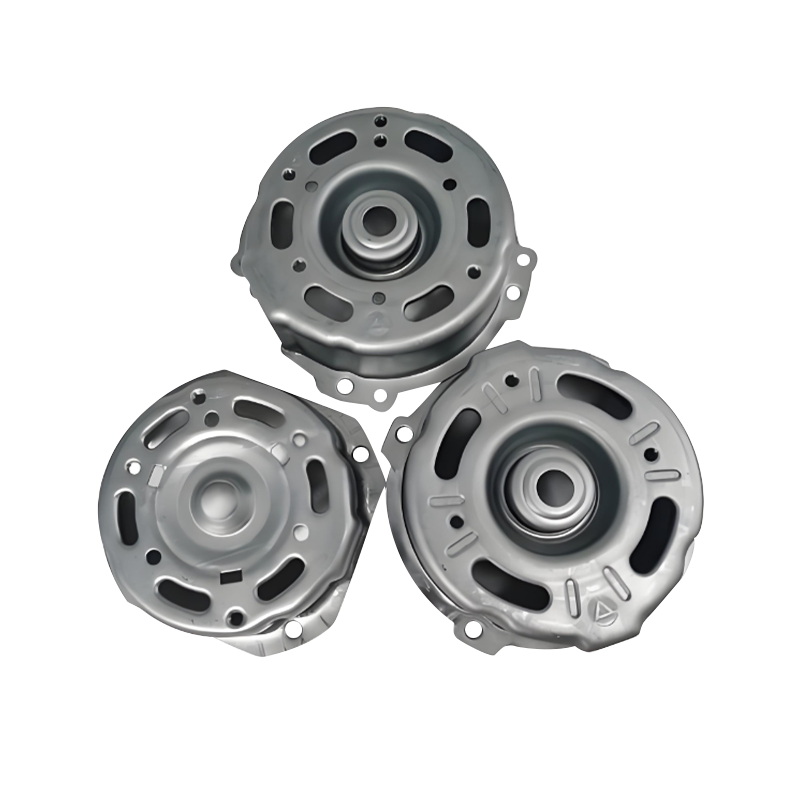
Dijelovi za utiskivanje kućišta automobilskog motora
Dijelovi za utiskivanje kućišta automobilskog m...
-
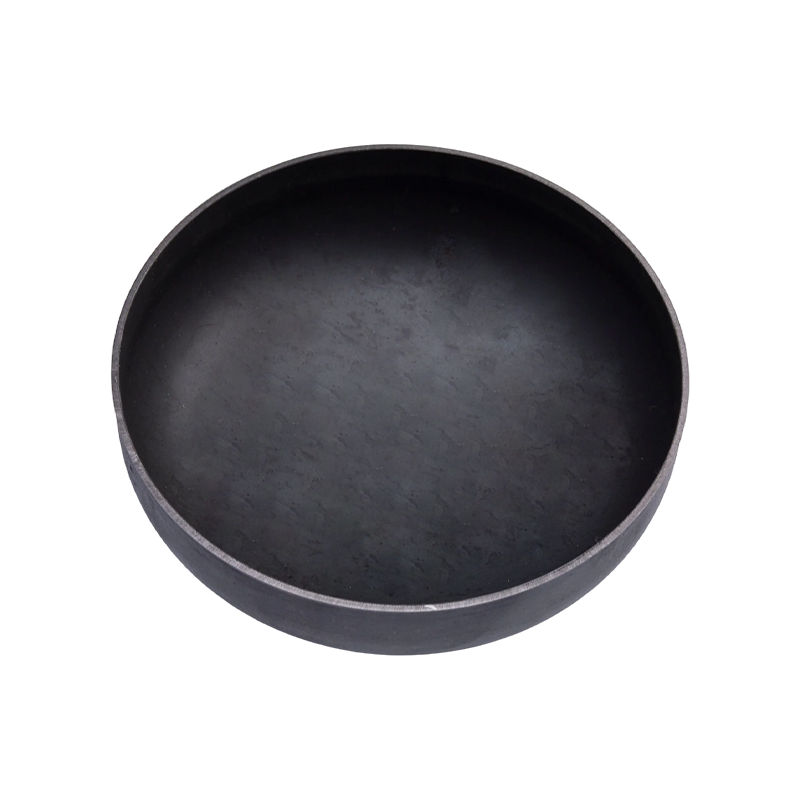
Dijelovi za utiskivanje kraja spremnika za plin
Dijelovi za utiskivanje krajeva spremnika plina...
-
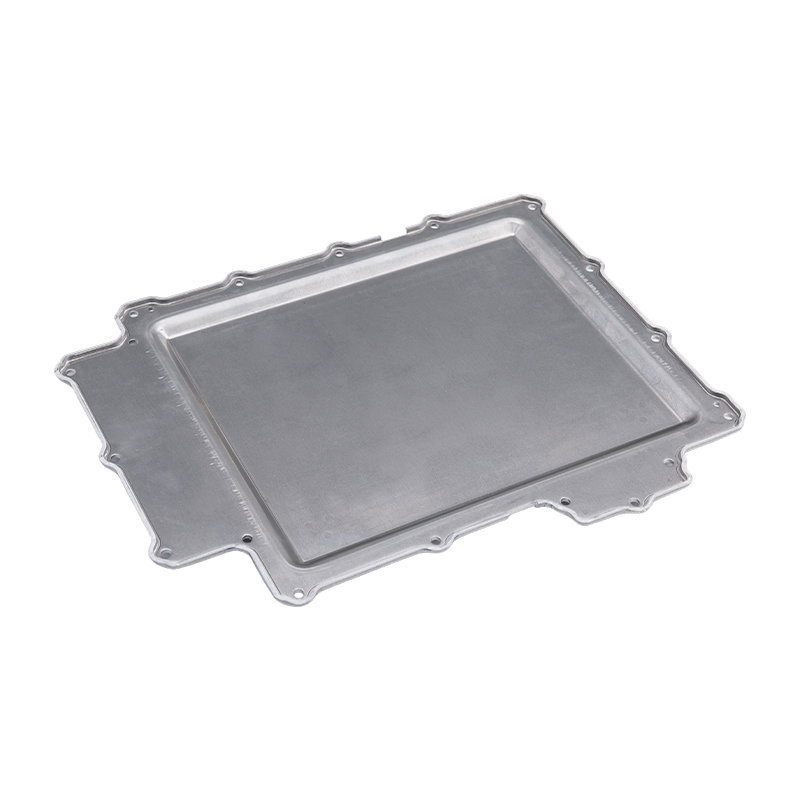
Dijelovi za utiskivanje poklopca baterije
Naši dijelovi za utiskivanje poklopca baterije ...

Vijesti iz industrije
Dom / Vijesti / Vijesti iz industrije / Zakivanje u kalupu za progresivne matrice za utiskivanje: principi i primjena
Zakivanje u kalupu za progresivne matrice za utiskivanje: principi i primjena
2026-09-24
Što zakivanje u kalupu radi unutar progresivnog kalupa
Većina žigosanih sklopova prolazi kroz dvije odvojene operacije: dijelovi se oblikuju u jednoj matrici, zatim se nose u prešu ili učvršćenje gdje se spajaju. Zakivanje u kalupu uklanja to drugo putovanje. Stanica za zakivanje nalazi se unutar progresivne matrice s više stanica, tako da se bušenje, savijanje, slaganje, uvlačenje zakovica, zakivanje, oblikovanje i izrezivanje odvijaju u jednom kontinuiranom alatu.
Rezultat je gotova, trajno spojena višeslojna komponenta u jednom potezu pritiska. Budući da je spoj izrađen montažnom, neovisnom zakovicom, postupak se razlikuje od zavarivanja, klinčanja i offline prešanog zakivanja. Nema toplinskog unosa i zasebne ćelije za montažu, niti operater mora premještati djelomično gotove dijelove s jednog stroja na drugi.
Logika je ista kao u bilo kojoj progresivni postupak žigosanja u usporedbi s prijenosnim žigosanjem : traka napreduje fiksnim korakom, a svaka stanica radi jedan posao. Ono što zakivanje u kalupu čini karakterističnim je to što je jedan od tih poslova operacija mehaničkog spajanja, vremenski usklađena s hodom preše i kontrolirana krutošću samog kalupa.
Radni ciklus od četiri faze
Svaka stanica za zakivanje slijedi isti redoslijed, bez obzira na dio. Razumijevanje toga olakšava uvid u točnost gdje se dobiva ili gubi.
Predoblikovanje i pozicioniranje
Nosiva traka se vodi u položaj pomoću preciznih pilota. Postaje za bušenje i savijanje tada rade u slijedu, slažući slojeve ploča i poravnavajući rupe za zakovice tako da su koaksijalne prije nego što se zakovica ikada uvede. Ako rupe nisu poravnate na ovom mjestu, nikakav proboj za zakivanje ne može kasnije spasiti spoj.
Automatsko dodavanje zakovica
Vanjski ulagač s vibrirajućom zdjelom sortira zakovice i dostavlja ih jednu po jednu, zrakom, do stanice za pozicioniranje u donjem kalupu. Senzori prate nedostajuće ili zaglavljene zakovice. Kada otkriju grešku, odmah pokreću zaštitu preše, tako da loš pomak zaustavlja prešu umjesto da ošteti alat ili proizvede neispravan dio.
Hladno zakivanje i oblikovanje
Kako se preša spušta, bušilica za zakivanje primjenjuje vertikalnu silu. Držak zakovice prolazi kroz prethodno probušene rupe, a rep se širi i uzdiže uz ograničenje matrice da bi se stvorila čvrsta glava zakovice. Slojevi su spojeni zajedno bez razmaka između njih, a cijeli događaj je hladna plastična deformacija.
Oblikovanje i pražnjenje
Nakon što se matrica otvori, sklop prelazi na stanice za oblikovanje, dimenzionalnu kalibraciju i inspekciju, a zatim na konačno brušenje. Gotova komponenta napušta matricu već zakovana i već provjerena.
Osnovni moduli sustava za zakivanje u kalupu
Pouzdana matrica za zakivanje zapravo je četiri sustava koji rade kao jedan. Slabost u bilo kojem od njih brzo se pokaže u kanti za otpad.
| Modul | Glavne komponente | Ono što kontrolira |
|---|---|---|
| Glavna matrica za utiskivanje | Stanice za bušenje, savijanje, oblikovanje i izrezivanje | Pozicioniranje trake i poravnanje slojeva |
| Automatsko dodavanje zakovica | Vibracijska zdjela, odvajanje i pneumatska isporuka | Jedna zakovica, na pravom mjestu, svaki potez |
| Jedinica za precizno zakivanje | Izbijač za zakivanje, umetak za pozicioniranje, visokotlačni držač slijepih dijelova, dijelovi za vođenje | Oblik glave, čvrstoća spoja i konzistencija |
| Detekcija i zaštita | Senzori za nedostajuće, labave ili zaglavljene zakovice | Sprječava kvarove i sudaranje kalupa |
Jedinica za zakivanje zaslužuje posebnu pozornost. Njegov izbijač, umetak, držač za prazninu i vodilice odlučuju koliko je spoj stabilan od prvog do milijuntog poteza. Čvrsta struktura matrice i visokoprecizan sustav vođenja ono su što održava zadivljujuću točnost i čvrstoću zaključavanja unutar tolerancije, jer se ništa u procesu ne oslanja na vještinu operatera.
Zašto jedna referenca pozicioniranja poboljšava točnost
U offline montaži, svaki korak rukovanja uvodi novu pogrešku stezanja. Dio se podiže, stavlja u učvršćenje, ponovno locira i spaja. Mali pomaci se akumuliraju u svakom od tih koraka.
In-matričnim zakivanjem to se izbjegava jer nosiva traka djeluje kao jedinstvena referenca za pozicioniranje od prve do zadnje stanice. Zakovica je uvijek postavljena u odnosu na elemente koji su probušeni u istoj matrici, na istoj traci, nekoliko trenutaka ranije. Zbog toga proces daje tako dosljedan položaj zakovice, visinu glave i vlačnu čvrstoću tijekom vrlo dugih proizvodnih serija.
Ista integracija podržava visok učinak. Uz automatizirano hranjenje, spajanje i inspekciju unutar kalupa, udio rada pada, promet polugotovih dijelova nestaje, a kontinuirana proizvodnja u milijunskim količinama postaje praktična.
Zaštita vodljivih premaza
Za električne dijelove, metoda spajanja važna je jednako kao i spoj. Toplina zavarivanja može spaliti ili oksidirati obloženu površinu, a oštećeni premaz znači veći kontaktni otpor točno tamo gdje dio treba voditi.
Hladno zakivanje izbjegava taj problem. Proces ne koristi toplinu, dakle nikal, srebro i pozlata ostaju netaknuti bez oksidacije ili gubitka od gorenja, a ploča nije ablirana. Ovo je jedan od glavnih razloga zašto proces odgovara preciznim električnim komponentama i novim dijelovima koji provode energiju, gdje je stabilna vodljivost zahtjev dizajna, a ne preferencija.
Odabir između polucijevastih i čvrstih zakovica
Obje vrste zakovica mogu se automatski ubacivati u matricu i izvijati hladnim oblikovanjem, tako da se izbor svodi na opterećenje koje spoj mora nositi.
- Polu-cijevaste zakovice glavni su izbor. Njihova šuplja drška zahtijeva manju silu oblikovanja, što odgovara većini preciznih hardverskih veza tankih ploča.
- Čvrste zakovice koriste se tamo gdje je spoj suočen s velikim opterećenjem ili velikim vlačnim opterećenjima, a punije, jače tijelo je vrijedno dodatne sile oblikovanja.
Kompatibilnost materijala je široka. Uobičajeni materijali za utiskivanje kao što su hladno valjani čelik, nehrđajući čelik, bakar, mesing i aluminijske legure mogu se spojiti na ovaj način. Budući da se ovi metali razlikuju po povratnoj opruzi i tvrdoći, izbojac za zakivanje i umetak matrice obično se prilagođavaju određenom skupu materijala.
Tipične primjene
Zakivanje u kalupu je najčešće gdje su dimenzionalna točnost, vodljivost i ponovljivost važni u isto vrijeme. Glavne industrije su automobilska elektronika, novi energetski električni sustavi, precizni kućanski uređaji i industrijski upravljački prekidači.
Tipični dijelovi uključuju:
- Sklopovi srebrnih kontakata releja
- Baterijski spoj šrapnela
- Sabirnice
- Sklopovi terminala konektora
- Preklopni vodljivi hardver
- Precizne zaštitne komponente
Ono što je zajedničko ovim dijelovima je mala, tanka geometrija koja se proizvodi u vrlo velikim količinama, sa spojem koji mora biti električni i mehanički pouzdan. To je profil u kojem se jednotaktna, potpuno automatizirana matrica za zakivanje najbrže vraća.
Točke dizajna koje odlučuju hoće li matrica raditi
Zakivanje u matrici izgleda jednostavno nakon što je pokrenuto, ali detalji su postavljeni puno prije prve probe. Nekoliko odluka ima najveću težinu.
- Raspored trake. Stanici za zakivanje treba dovoljno prostora za probijanje, umetak i putanju za ulaganje, a traka mora ostati stabilna kroz stanice za savijanje i slaganje koje se nalaze ispred nje.
- Poravnavanje rupa. Probušene rupe u svakom sloju moraju biti poravnate unutar zazora zakovice, tako da se dizajn pilota i vodilice mora uzeti u obzir zajedno s razmakom trake.
- Pouzdanost hranjenja. Orijentacija zakovice, odvajanje i isporuka moraju biti ponovljivi pri punoj brzini prešanja. Greške u hranjenju najčešći su uzrok zastoja.
- Pokrivenost senzora. Detekcija bi trebala potvrditi prisutnost zakovice prije udara i uhvatiti olabavljene ili zaglavljene zakovice nakon njega, tako da greške nikada ne putuju nizvodno.
- Pristup za održavanje. Probojci za zakivanje i trošenje umetaka. Matrica dizajnirana za brzu izmjenu održava dugo vrijeme rada tijekom dugog proizvodnog vijeka.
Timovi koji tretiraju stanicu za zakivanje kao naknadnu misao skloni su otkriti ta ograničenja tijekom isprobavanja. Timovi koji zajedno planiraju cijeli napredak obično ih izbjegavaju.
Gdje se zakivanje u kalupu uklapa u program štancanja
Zakivanje u kalupu jedan je član šire obitelji integriranih operacija. Dijeli svoju filozofiju s narezivanjem u kalupu i drugim koracima spajanja koji premještaju rad na montaži u tisak, što je tema koja je detaljnije obrađena u ovom objašnjenju kako se žigosanje i spajanje spajaju u jednoj preši .
Da li je to pravi izbor ovisi o dijelu. Nagrađuje velike količine i stabilne dizajne, budući da je ulaganje u alat raspoređeno na mnoge dijelove. Manje je privlačan za vrlo male količine ili za sklopove čija se geometrija često mijenja. Za programe u pravom rasponu, međutim, uklanjanje sekundarnog koraka sastavljanja može skratiti vrijeme isporuke i u isto vrijeme smanjiti štetu pri rukovanju.
Izrada matrica i dijelova za zakivanje sa Suzhou Shuangqisijem
Matrica za zakivanje radi jednako dobro kao i alat iza nje. Suzhou Shuangqisi dizajnira i izrađuje precizne progresivne alate, a tvrtka elektronički kalupi za utiskivanje malih, visoko preciznih komponenti prirodna su polazna točka za programe terminala, kontakata i sabirnica koji zahtijevaju integrirano zakivanje.
Gdje je dio konektor ili terminal, matrica za progresivno utiskivanje velike brzine za dijelove konektora i terminala pokazuje vrstu alata s više stanica na kojem se ovaj rad temelji. Za složenije rasporede s mnogo stanica, matrica za progresivno utiskivanje s više stanica s karbidnim umetcima bavi se dugim vijekom trajanja alata u zahtjevnoj proizvodnji velikih količina.
Dodavanje zakovica, senzori i zaštita od prešanja problemi su automatizacije jednako kao i problemi s alatom, a mogu se podržati oprema za automatizaciju štancanja za hranjenje i rukovanje . Kupci koji više vole nabaviti gotove komponente umjesto alata mogu pregledavati dijelovi za elektroničko žigosanje izrađeni prema nacrtima kupaca , ili pregledajte kompletan asortiman dijelova za štancanje .
Isti principi spajanja odnose se na novi energetski hardver. Programi koji uparuju vodljive veze s oblikovanim kućištima, na primjer, mogu pogledati dijelovi za utiskivanje poklopca baterije za električna vozila kao referenca za plošnost velikog formata i kontrolu oblikovanja.
Započinjanje projekta zakivanja
Najbrži način za procjenu izvedivosti je slanje crteža, specifikacije zakovice, materijala i debljine lima te godišnjeg volumena. Na temelju ta četiri ulaza, inženjerski tim može dati savjet o rasporedu trake, načinu dodavanja i odgovara li polu-cijevna ili čvrsta zakovica opterećenju.
Ako imate sklop zakovicama koji je trenutno spojen izvan mreže ili novu vodljivu komponentu koja je još uvijek u fazi koncepta, kontaktirajte inženjerski tim Suzhou Shuangqisi kako biste razgovarali o svojim zahtjevima za matricu za zakivanje . Rani razgovor o zglobu obično štedi više vremena nego bilo koja kasnija promjena kockice.
Prethodni post
Progresivno žigosanje dijelova automobila: matrice, tolerancije, troškovi i vodič za volumen
Sljedeći post
Složena matrica u odnosu na progresivnu matricu: razlike, primjene i kako odabrati
Naš Proizvodi.
Započnite svoj posao s OEM proizvođačem upravo ovdje!

Omogućite globalnim klijentima cjelovita rješenja po principu "ključ u ruke".
kroz
inovativnost!
BRZE LINKOVE
VIJESTI
KONTAKT PODACI.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kina
Autorska prava © Suzhou Shuangqisi Mold Equipment Co., Ltd. Sva prava pridržana. Prilagođena matrica za utiskivanje Proizvođači matrica za utiskivanje metala
