-
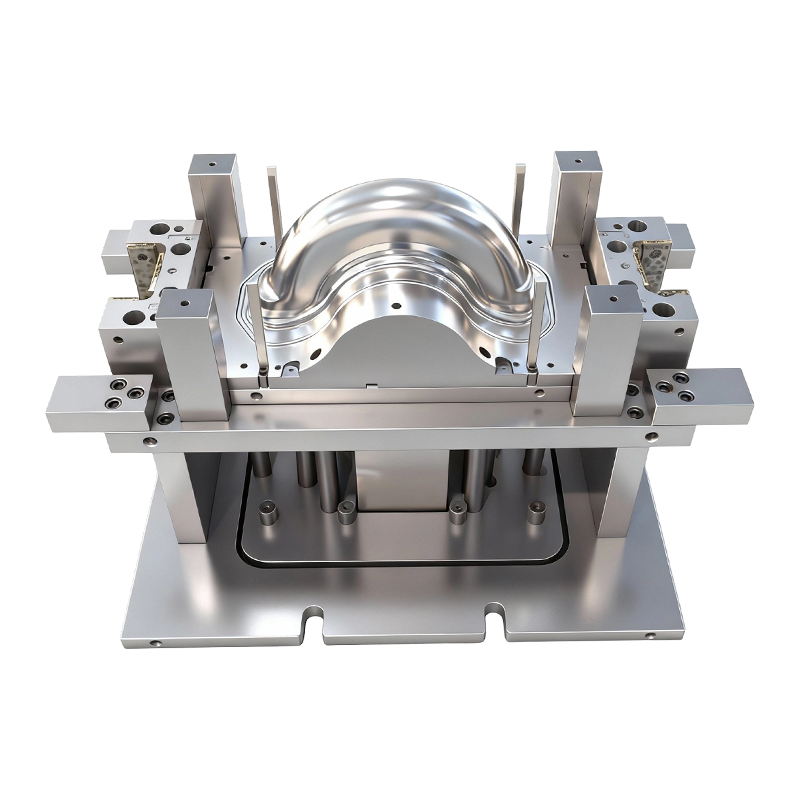
Kalup za duboko izvlačenje prednjih i stražnjih kotača električnih vozila na dva kotača
Ovaj kalup za duboko izvlačenje prednjih i stra...
-
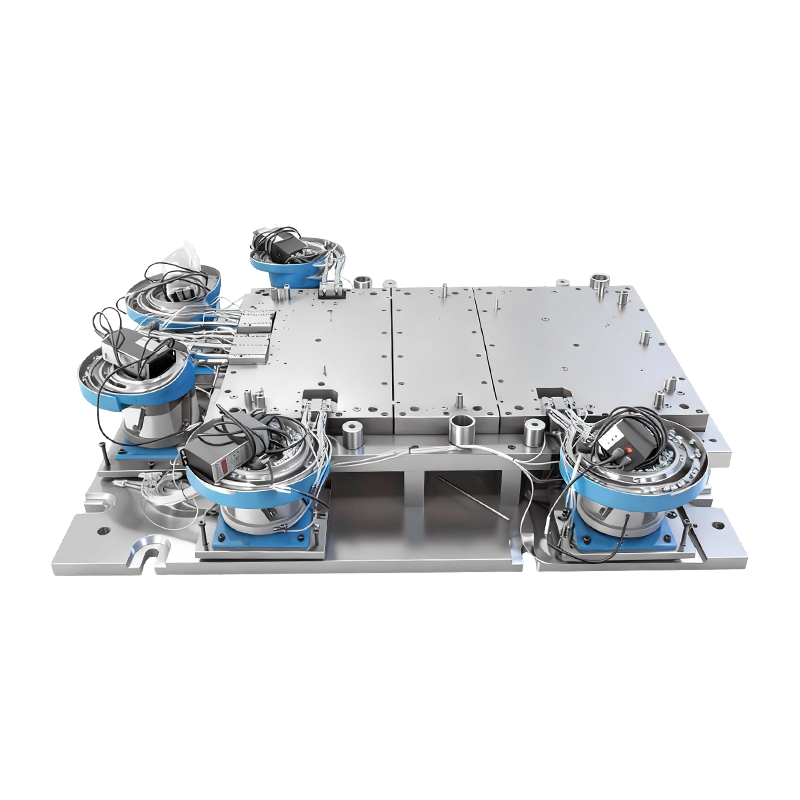
Automatski kalup za zakivanje za bazu velikog računala
Ovaj automatski kalup za zakivanje za veliku ba...
-
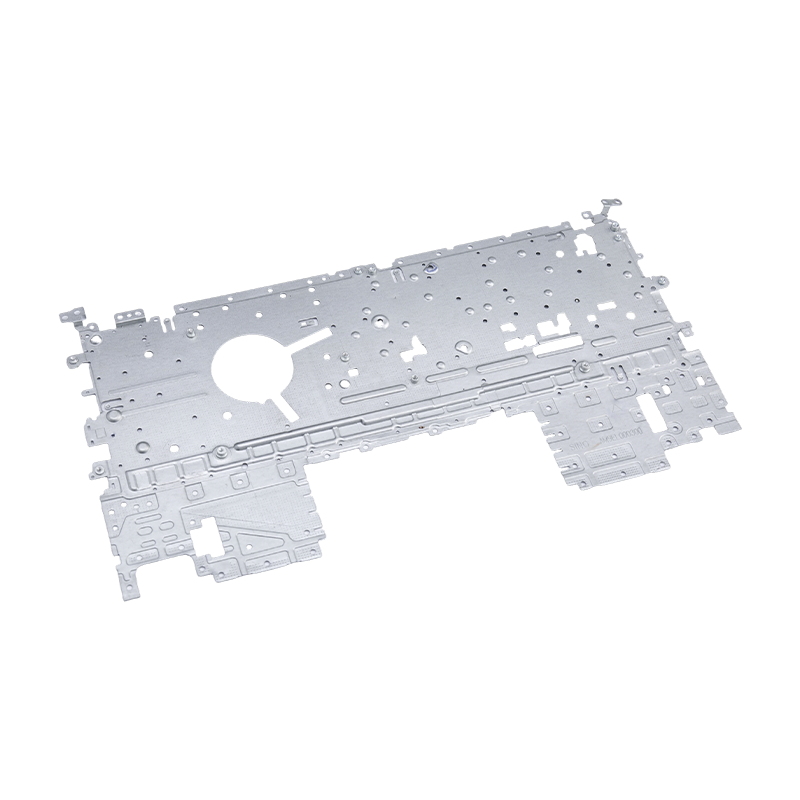
Dijelovi za utiskivanje prijenosnog računala
Naši dijelovi za utiskivanje prijenosnih računa...
-
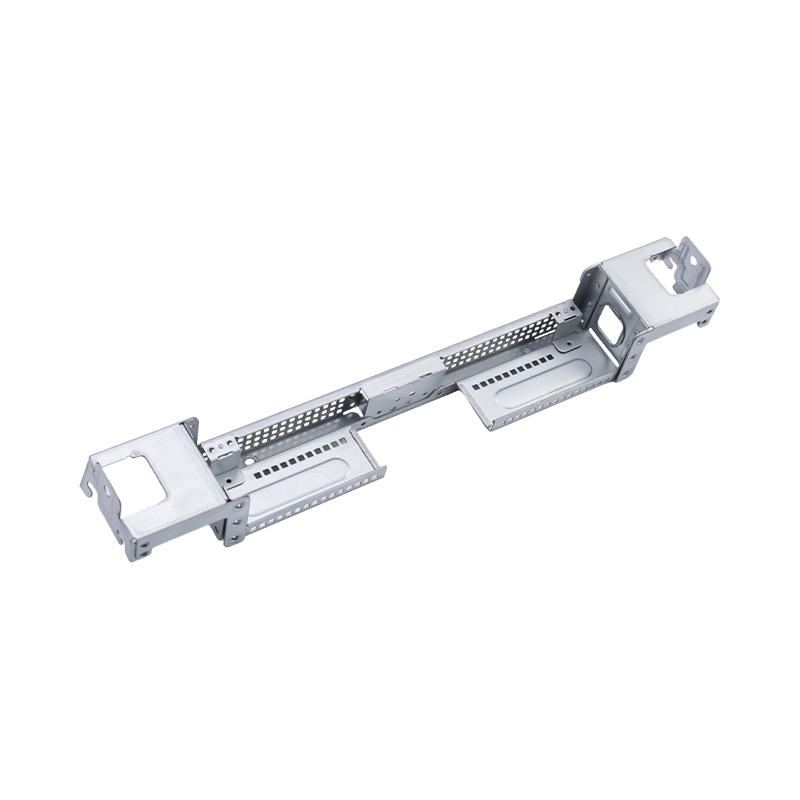
Vrhunski veliki računalni dijelovi za žigosanje
Naši vrhunski dijelovi za utiskivanje velikih r...
-
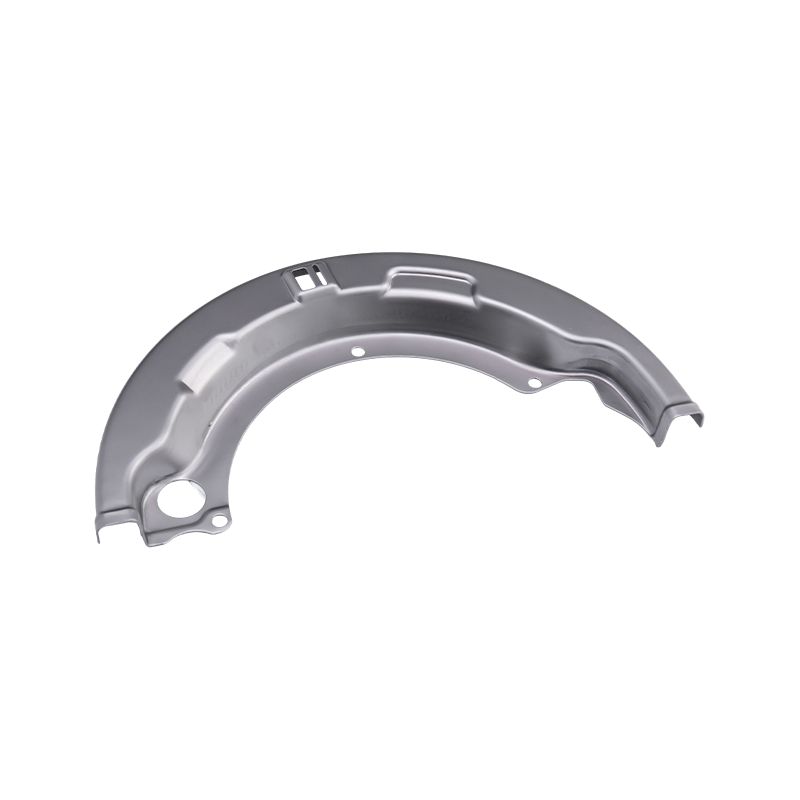
Dijelovi za utiskivanje teških kamiona
Naši dijelovi za utiskivanje teških kamiona pre...
-
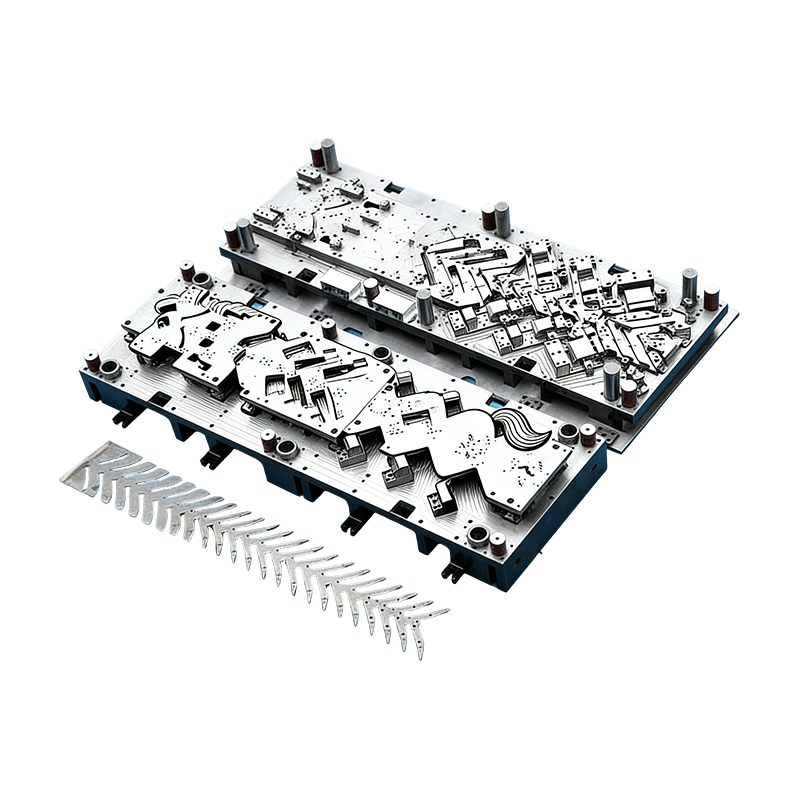
Progresivni kalupi za automobilske dijelove
Ovaj kontinuirani kalup za kućišta automobilski...

Vijesti iz industrije
Dom / Vijesti / Vijesti iz industrije / Složena matrica u odnosu na progresivnu matricu: razlike, primjene i kako odabrati
Složena matrica u odnosu na progresivnu matricu: razlike, primjene i kako odabrati
2026-09-24
Složena matrica u odnosu na progresivnu matricu: suštinska razlika
Složena matrica može pretvoriti traku u gotovu podlošku u jednom potezu pritiska. Progresivna matrica može provesti istu traku kroz desetak stanica prije nego što se terminal konektora konačno oslobodi. Oba su precizni alati za žigosanje napravljeni za masovnu proizvodnju, ali rješavaju vrlo različite probleme.
Razlika se svodi na logiku procesa. Složena matrica dovršava nekoliko operacija istovremeno na jednoj stanici . Progresivna matrica ih dovršava sekvencijalno preko više neovisnih postaja . Ta jedina razlika pokreće sve ostalo: preciznost, sposobnost oblikovanja, izlaznu brzinu i cijenu. Kupci često tretiraju to dvoje kao međusobno zamjenjivo, a ta pretpostavka je mjesto gdje mnogi proračuni za alate pogriješe.
Kako funkcionira svaka matrica
Složeni kalup ima jednu radnu stanicu. U jednom potezu, operacije kao što su bušenje i bušenje odvijaju se na istoj poziciji. Izradak ostaje na jednoj referentnoj točki i nikada se ne pomiče, tako da napušta matricu kao gotov dio nakon jednog ciklusa prešanja. Logika je jednostavna: jedna stanica, nekoliko operacija odjednom.
Progresivna matrica raspoređuje desetke stanica, u složenim slučajevima, duž smjera dodavanja. Traka napreduje jedan korak sa svakim potezom, a svaka stanica obavlja svoj zadatak: bušenje, savijanje, oblikovanje, zakivanje ili rezanje. Dio ostaje cijelo vrijeme pričvršćen za noseću traku i odvaja se tek na krajnjoj stanici.
U praktičnom smislu, složena matrica ponaša se kao jedan precizan rez, dok se progresivna matrica ponaša kao kompaktna proizvodna linija ugrađena unutar jednog alata. Svaki pristup ima svoj prirodni dom, a odjeljci u nastavku pokazuju gdje je granica.
Kontrola preciznosti i tolerancije
Budući da svaki rezni rub u složenoj matrici radi s istom osnovom, položaj rupe do rupe, koncentričnost i ravnost mogu se držati vrlo čvrsto. Nema nakupljanja koraka, jer se dio nikada ne pomiče između operacija. To čini matricu prirodnim izborom za ravne dijelove gdje je položaj rupa kritičan, kao što su precizne pokrovne ploče ili tanki ravni terminali.
Ravnost zaslužuje poseban spomen. U složenoj matrici obradak se preša i izbacuje kao cjelina, što pomaže u održavanju tankih ravnih dijelova bez izobličenja. Dijelovi koji moraju sjediti u ravnini s površinom za spajanje često imaju koristi od toga.
Progresivni matrice pomiču traku prema naprijed korak po korak, tako da se može stvoriti mala tolerancija koraka između stanica. Točnost jedne rupe je stoga nešto niža od one koju može pružiti složena matrica. Za većinu preciznog hardvera razlika ostaje unutar tolerancije i to je cijena koja se plaća za daleko veću fleksibilnost procesa. Kada se rupe moraju locirati jedna u odnosu na drugu s iznimnom točnošću, dobar dizajn matrice ih također može probušiti na istoj stanici kako bi ih zadržali na jednoj referenci.
Sposobnost formiranja
Složena matrica koncentrira svaku reznu strukturu u jednu stanicu, a to ograničava ono što može učiniti. Strukturalne smetnje isključuju složeno savijanje, duboko izvlačenje i zakivanje u kalupu, tako da je njegov opseg u biti ravno izrezivanje i probijanje.
Progresivni matrice dijele rad u zasebne stanice koje ne smetaju jedna drugoj. To omogućuje savijanje, crtanje, oblikovanje, zakivanje u kalupu, pa čak i in-line otkrivanje. Za nepravilne dijelove s višestrukim zavojima i značajkama, progresivna matrica je jedini praktičan način za postizanje automatizirane masovne proizvodnje.
Korisno pravilo: ako je gotovi dio ravan, vrijedi razmisliti o složenoj matrici. Ako ima zavoj, oblik ili sastavljeno obilježje, razgovor se gotovo uvijek pomiče na progresivni alat.
Brzina i obujam proizvodnje
Složena matrica isporučuje jedan gotov dio po udarcu, ali ovisi o dodavanju i pražnjenju jednog komada, tako da je njegov ritam umjeren. Odgovara malim do srednjim količinama ravnih dijelova visoke preciznosti. Također je lako otkloniti pogreške, a njegova točnost ostaje stabilna tijekom dugih vožnji.
Progresivna matrica radi na kontinuiranom dodavanju trake pri visokoj učestalosti utiskivanja. Nakon što se traka napuni, preša može dugo raditi uz malo nadzora. Zbog toga progresivni alati dominiraju velikom količinom i velikom brzinom u automobilskoj elektronici, proizvodnji nove energije i priključnih terminala.
Volumenn također utječe na korištenje materijala. Progresivna matrica treba nosač za držanje dijela u traci, što može potrošiti više materijala na jednostavnim oblicima. Kod vrlo velike serije to je obično nadmašeno uštedom brzine i rada, ali kod male serije ravnih dijelova to može vratiti ravnotežu prema složenoj matrici.
Troškovi alata i održavanje
Složeni kalupi su jednostavne strukture, jeftini za izradu, brzi za isporuku i jednostavni za održavanje. Za narudžbe malih serija nude izvrsnu vrijednost, iako je njihov raspon procesa uzak.
Progresivni matrice uključuju složeni dizajn s više stanica, veće inženjerske poteškoće, veće početne troškove i dulje vrijeme isporuke. Zauzvrat nude dug radni vijek i stabilan rad. Nakon što se ulaganje u alat rasporedi na veliku seriju, jedinični trošak pada vrlo nisko , koji odgovara dugoročnim, stabilnim skupnim projektima.
Održavanje slijedi isti obrazac. Složeni kalup obično se može servisirati uz rutinsko oštrenje i pregled. Progresivna matrica zahtijeva profesionalno održavanje i pažljivo otklanjanje grešaka, jer istrošeni probijač na jednoj stanici može utjecati na svaku stanicu nakon sebe.
Tipične primjene
Složeni kalupi se koriste za brtve, podloške, ravne limove, precizne pokrovne ploče, ravne terminale i druge ultra-tanke ravne dijelove sa strogim zahtjevima za koncentričnost rupa i ravnost.
Progresivni matrice koriste se za terminale konektora, kontakte releja, nove energetske šrapnele, konektore baterija, savijene kopče, nepravilne zaštitne limenke i sklopove zakovicama u matrici. Ako vaš projekt uključuje ove oblikovane komponente, naš asortiman od prilagođeni metalni dijelovi za utiskivanje je dobro mjesto za početak.
| Usporedba | Složena matrica | Progresivni Die |
|---|---|---|
| Logika procesa | Simultane operacije na jednoj stanici | Sekvencijalne operacije na više stanica |
| Preciznost | Vrlo visoka, nema kumulativne tolerancije | Visoko, s manjom greškom visine |
| Kapacitet oblikovanja | Samo ravno bušenje i bušenje | Savijanje, izvlačenje, zakivanje i više |
| Način proizvodnje | Izlaz iz jednog komada, srednje brzine | Kontinuirano uvlačenje trake, velika brzina |
| Volume | Mali do srednji | Visoko do vrlo visoko |
| Trošak alata | Niži početni trošak | Veći početni trošak, niži jedinični trošak u masovnoj proizvodnji |
| Održavanje | lako | Zahtijeva profesionalno održavanje i otklanjanje pogrešaka |
Razmatranja dizajna materijala i dijelova
Debljina i vrsta materijala utječu na odluku jednako kao i oblik dijela. Vrlo tanak dio lako je iskriviti kada se gura kroz mnoge stanice, što je jedan od razloga zašto se ultratanki ravni dijelovi često drže u složenoj matrici. Tvrđi ili opružniji materijali, s druge strane, možda će trebati kontrolirane korake oblikovanja koje može pružiti samo progresivni raspored.
Dizajn dijelova također je važan. Postavljanje rupa preblizu rubu ili liniji savijanja može uzrokovati deformaciju bilo koje vrste matrice. Pregled crteža radi mogućnosti izrade prije početka izrade alata daleko je jeftiniji od naknadnog ispravljanja matrice, a male prilagodbe dizajna često mogu premjestiti dio sa složenog puta izrade alata na jednostavniji.
Na kraju, razmislite što se događa nakon žigosanja. Postupci presvlačenja, toplinske obrade ili sastavljanja mogu postaviti dodatna ograničenja na visinu srha, ravnost i dimenzionalnu stabilnost, a ta ograničenja trebaju biti dogovorena prije dizajna matrice.
Uobičajene pogreške pri odabiru matrice
Većina problema s alatom dolazi do neusklađenosti između vrste matrice i stvarnih zahtjeva projekta. Četiri se uzorka ponavljaju:
- Odabir progresivnog kalupa za kratku seriju, a zatim otkrivanje da cijena alata dominira cijenom svakog dijela.
- Odabir složene matrice za dio koji kasnije dobiva mali zavoj ili reljefnu značajku, što zahtijeva skupi redizajn.
- Određivanje tolerancija strožih nego što funkcija zahtijeva, što gura projekt prema skupljim alatima bez stvarne koristi.
- Ignoriranje godišnje prognoze. Dio koji počinje s nekoliko tisuća komada može prerasti u dugoročni program, a plan alata bi to trebao omogućiti.
Dijeljenjem očekivanog volumena i punog skupa značajki s vašim partnerom za alate na početku izbjegava se većina ovih problema.
Kada obje vrste matrica rade zajedno
Izbor nije uvijek ili-ili. Neki projekti koriste složenu matricu za proizvodnju ravnog obrasca s usko postavljenim rupama i zasebnu matricu za oblikovanje za naknadno dodavanje zavoja. Drugi koriste progresivnu matricu za formirano tijelo i sekundarnu operaciju za kritičnu značajku.
Ove hibridne rute imaju smisla kada jedna značajka zahtijeva pozicionu točnost na razini spoja, dok ostatak dijela treba oblikovati. Iskusni inženjer alata odvagnut će dodatno rukovanje u odnosu na dobivenu točnost i preporučiti najjednostavniji put koji odgovara crtežu.
Kako odabrati pravu matricu za svoj dio
Počnite s tri pitanja. Je li dio ravan ili ga treba savijati i oblikovati? Koliko su uske tolerancije položaja rupa i ravnosti? A kolika je očekivana godišnja proizvodnja?
Odaberite složenu matricu za plosnate dijelove visoke preciznosti i male serije. Odaberite progresivni kalup za dijelove složenog oblika i brzu automatsku masovnu proizvodnju. Nijedno nije bolje u svakom slučaju; svaki odgovara različitom scenariju, a najbolje rješenje je ono koje odgovara strukturi dijela, zahtjevima tolerancije i godišnjoj količini.
Rad sa Suzhou Shuangqisi Mold Equipment Co., Ltd. o kalupima za utiskivanje i dijelovima
na Suzhou Shuangqisi Mold Equipment Co., Ltd. , odabiru matrice pristupamo kao inženjerskoj odluci, a ne prodajnoj. Naši inženjeri pregledavaju vaš crtež, zahtjeve tolerancije i godišnji volumen, a zatim preporučuju rutu alata koja uravnotežuje preciznost, učinkovitost i proizvodne troškove.
Možete istražiti naše kalupi za precizno utiskivanje metala ako vam je potreban alat za vlastitu proizvodnu liniju ili radite s nama na gotovim komponentama putem naše dijelovi za utiskivanje metala usluga. Pošaljite nam svoj nacrt dijela i očekivani volumen i Suzhou Shuangqisi Mold Equipment Co., Ltd. vratit će se s prijedlogom alata i ponude.
Prethodni post
Zakivanje u kalupu za progresivne matrice za utiskivanje: principi i primjena
Sljedeći post
Dobavljači štancanja aluminija: Kako procijeniti sposobnost, rizik i prikladnost
Naš Proizvodi.
Započnite svoj posao s OEM proizvođačem upravo ovdje!

Omogućite globalnim klijentima cjelovita rješenja po principu "ključ u ruke".
kroz
inovativnost!
BRZE LINKOVE
VIJESTI
KONTAKT PODACI.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kina
Autorska prava © Suzhou Shuangqisi Mold Equipment Co., Ltd. Sva prava pridržana. Prilagođena matrica za utiskivanje Proizvođači matrica za utiskivanje metala
