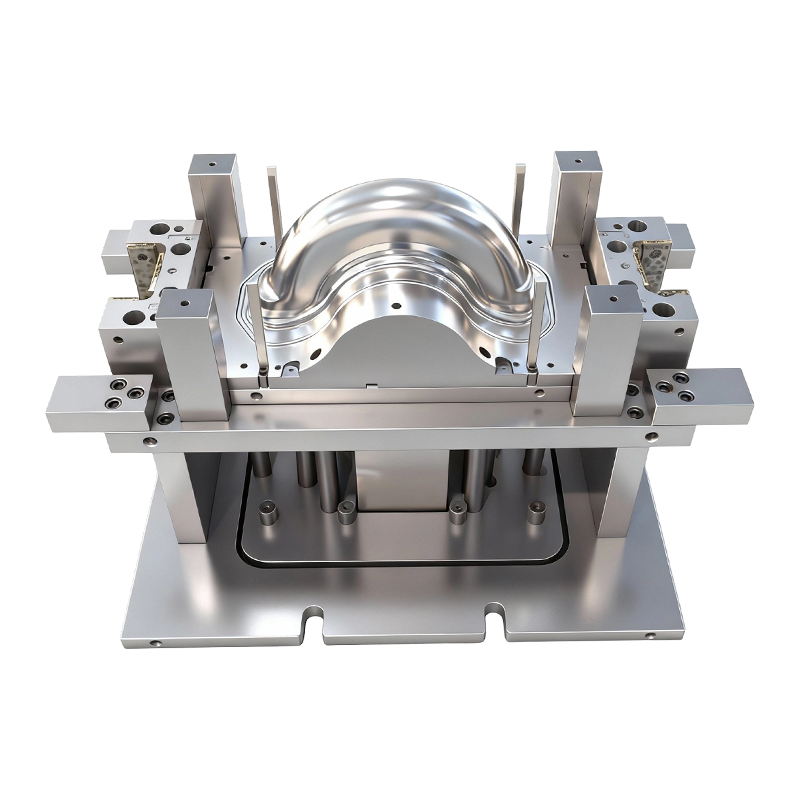
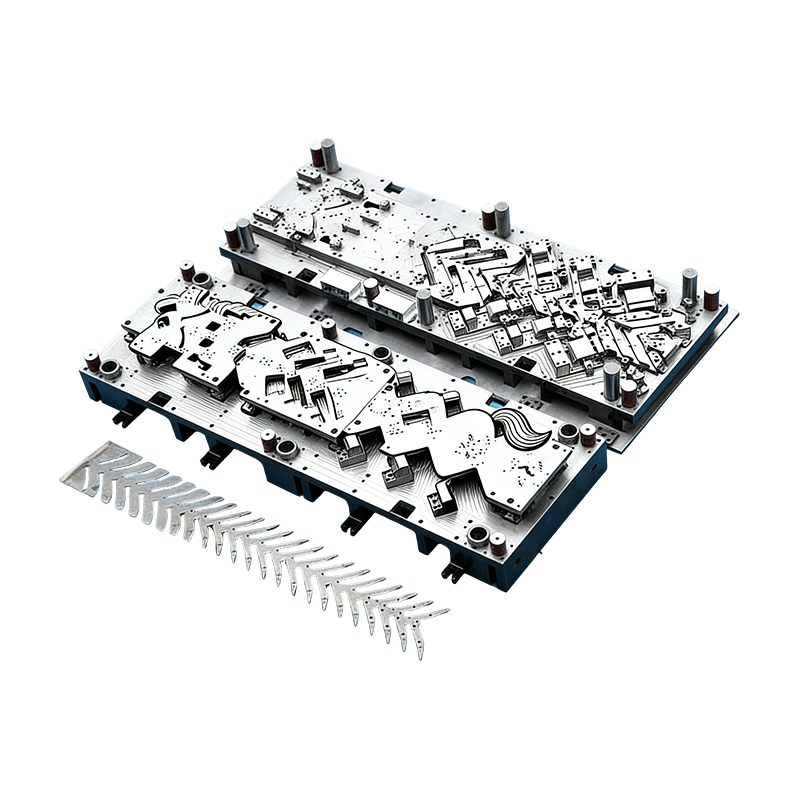
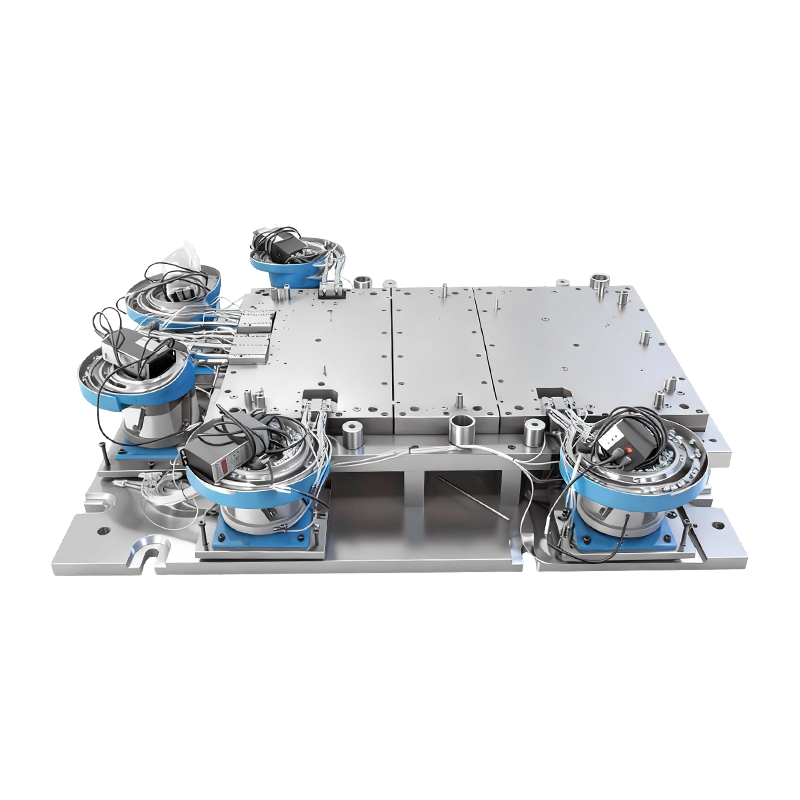


Nosač sjedala HC340LA od 1,5 mm prošao je svaku provjeru dimenzija na CMM-u i još uvijek je napukao tijekom servisiranja. Pukotina je započela na polumjeru unutarnjeg savijan...
READ MORE
Kategorije proizvoda
Dijelovi za utiskivanje Proizvođači
-
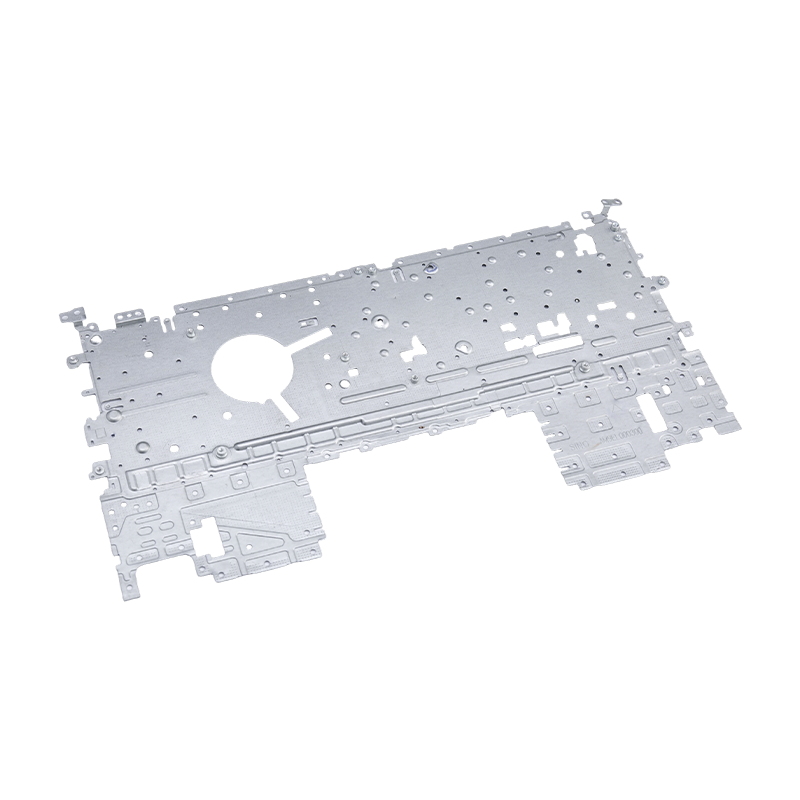 Dijelovi za utiskivanje prijenosnog računala
Naši dijelovi za utiskivanje prijenosnih računala precizno su proizvedene komponente skrojene z
-
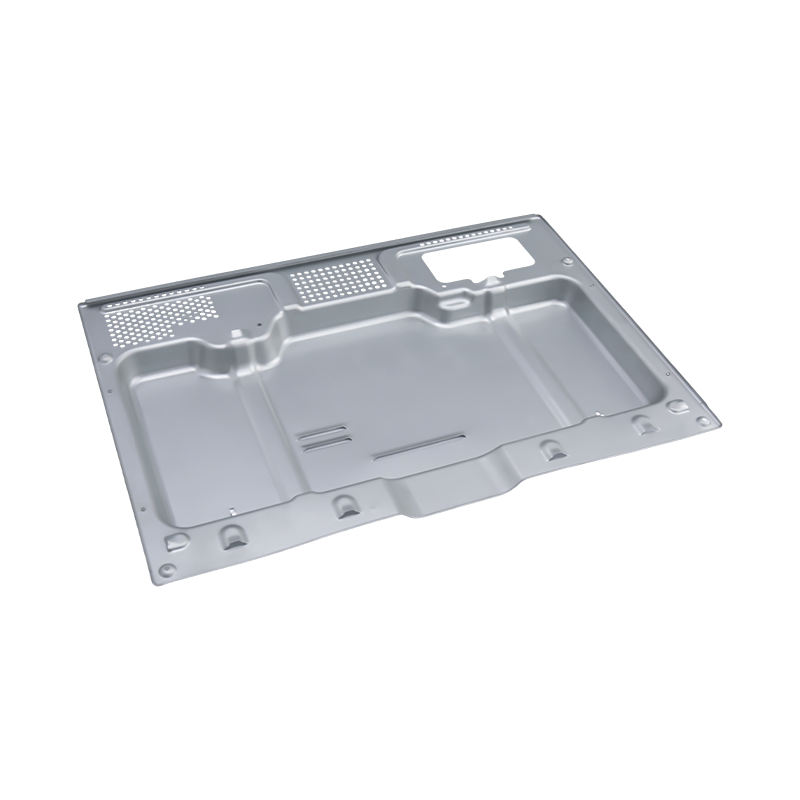 Vrhunski dijelovi za utiskivanje pećnice
Naši vrhunski dijelovi za utiskivanje pećnica precizno su proizvedene komponente skrojene za vr
-
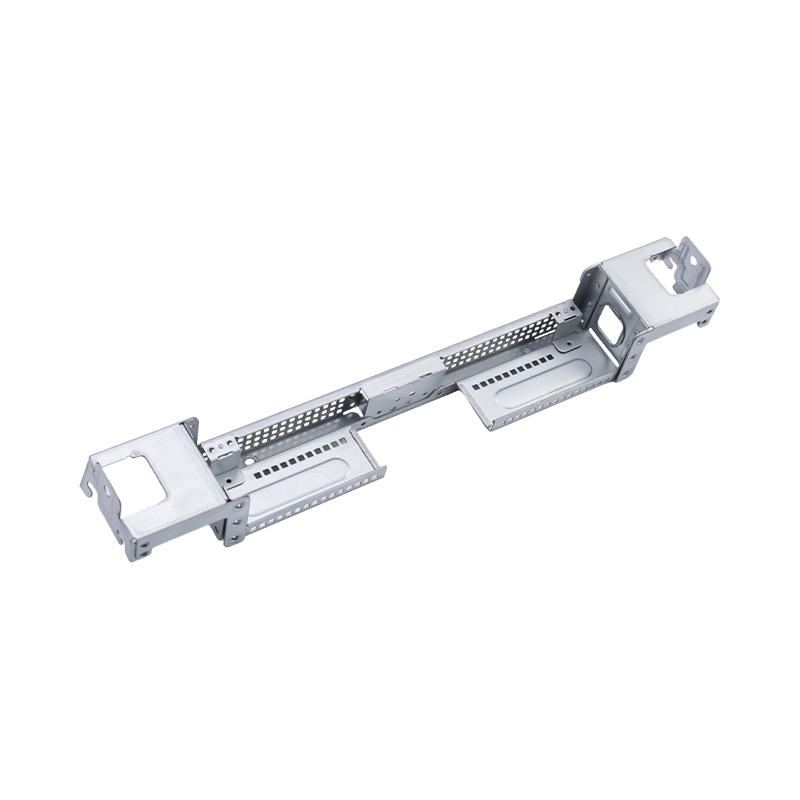 Vrhunski veliki računalni dijelovi za žigosanje
Naši vrhunski dijelovi za utiskivanje velikih računala su precizno projektirane komponente za o
-
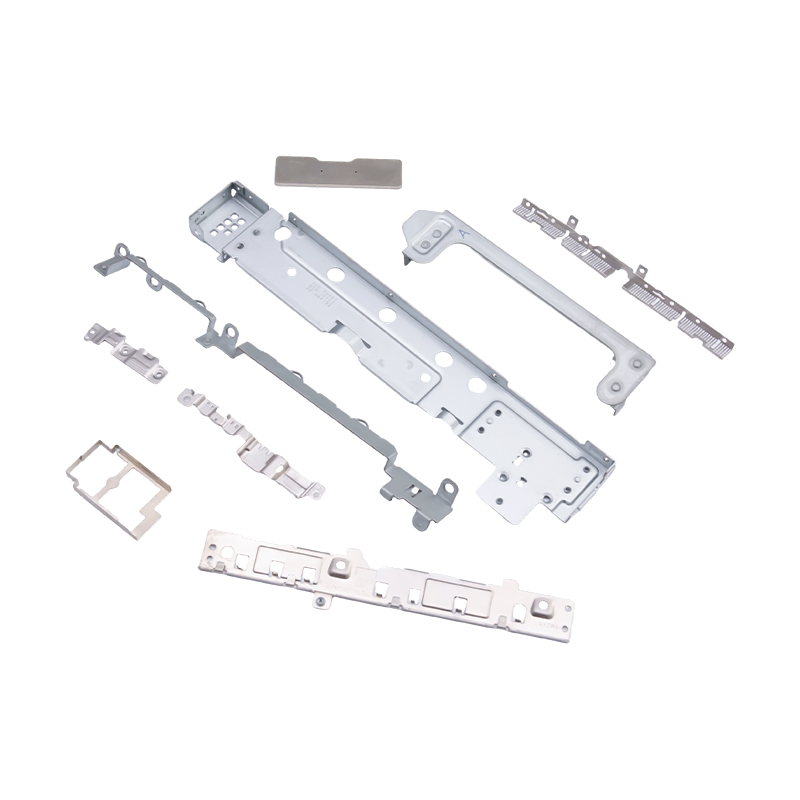 Sitni štancani dijelovi za laptope i mobitele
Kao bitne unutarnje komponente za modernu prijenosnu elektroniku, mali otisnuti dijelovi za prije
-
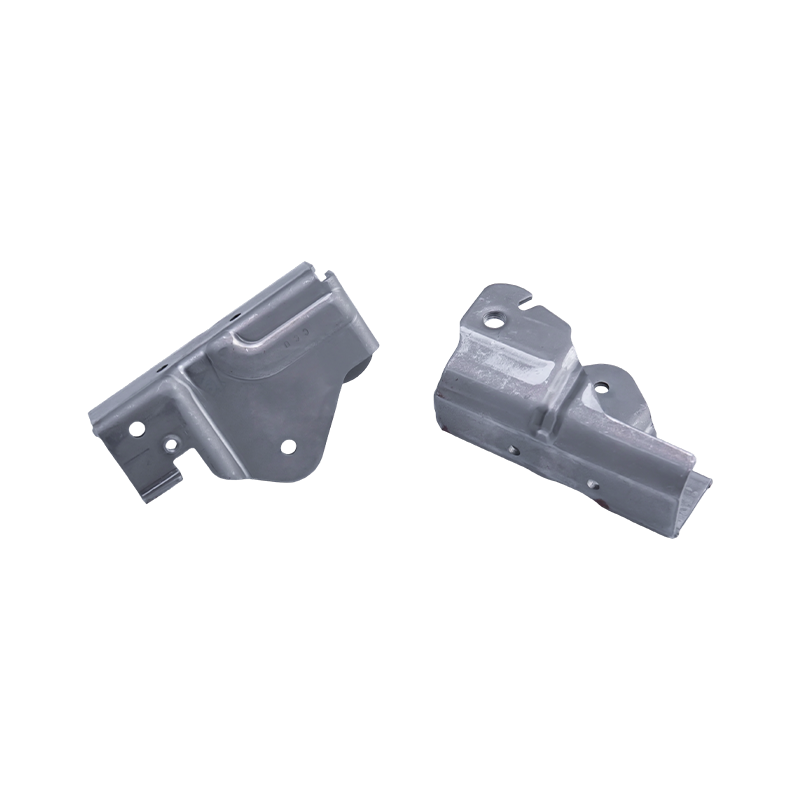 Dijelovi za utiskivanje autosjedalica
Dijelovi za utiskivanje automobilskih sjedala osnovne su metalne komponente skrojene za okvire au
-
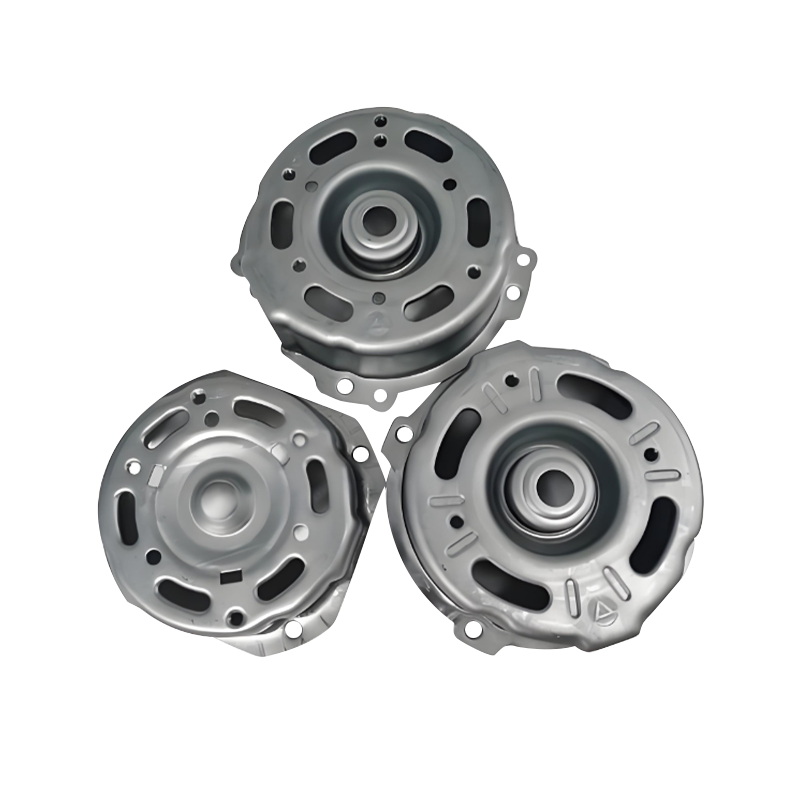 Dijelovi za utiskivanje kućišta automobilskog motora
 ključne su komponente za pričvršćivanj
-
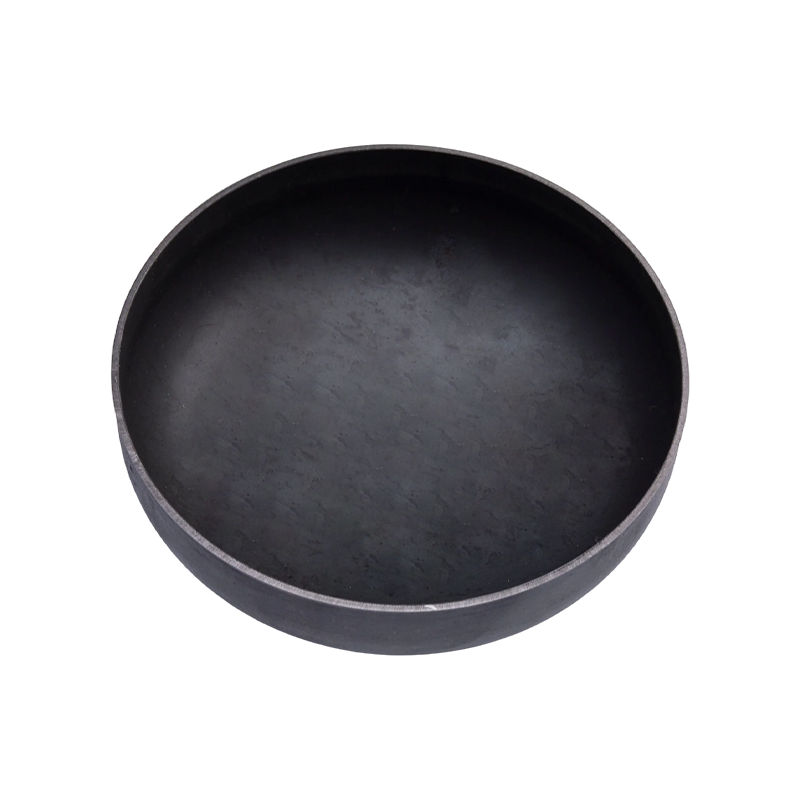 Dijelovi za utiskivanje kraja spremnika za plin
Dijelovi za utiskivanje krajeva spremnika plina ključne su strukturne komponente za sklopove aut
-
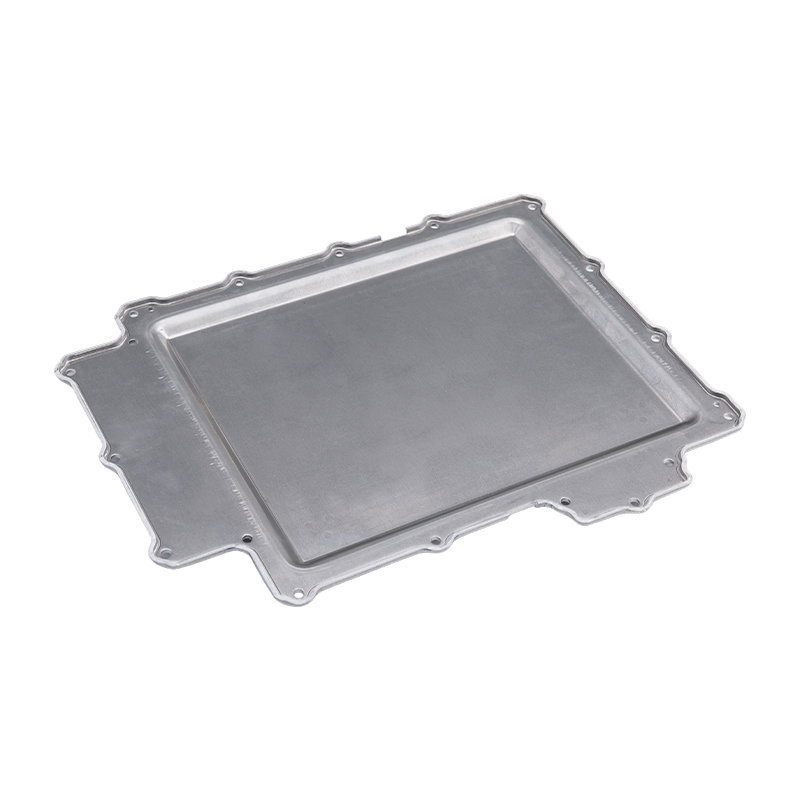 Dijelovi za utiskivanje poklopca baterije
Naši dijelovi za utiskivanje poklopca baterije precizno su proizvedene komponente dizajnirane za
-
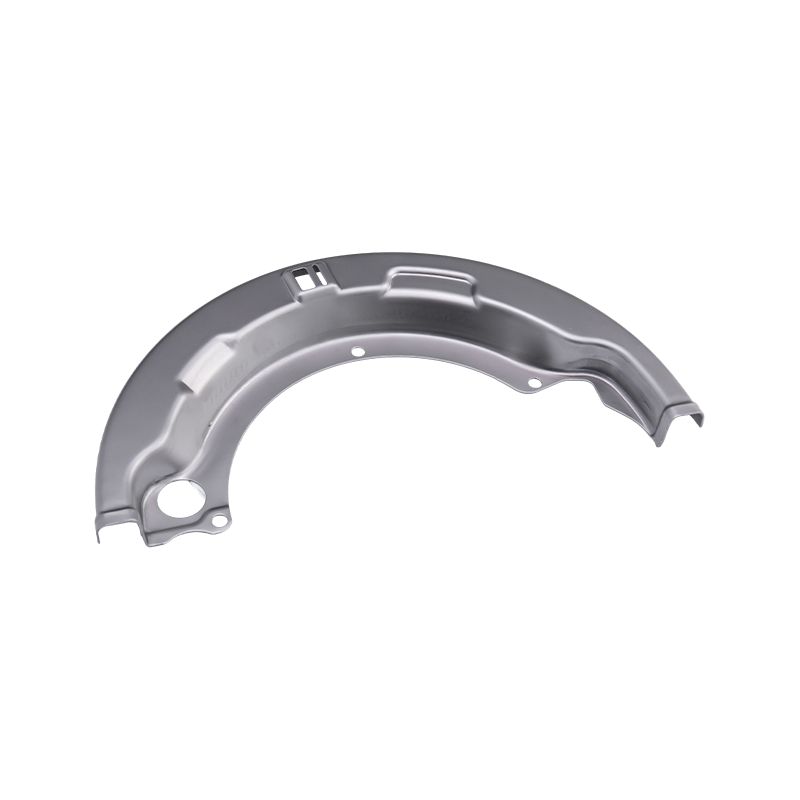 Dijelovi za utiskivanje teških kamiona
Naši dijelovi za utiskivanje teških kamiona precizno su proizvedeni za komercijalna teška vozi
-
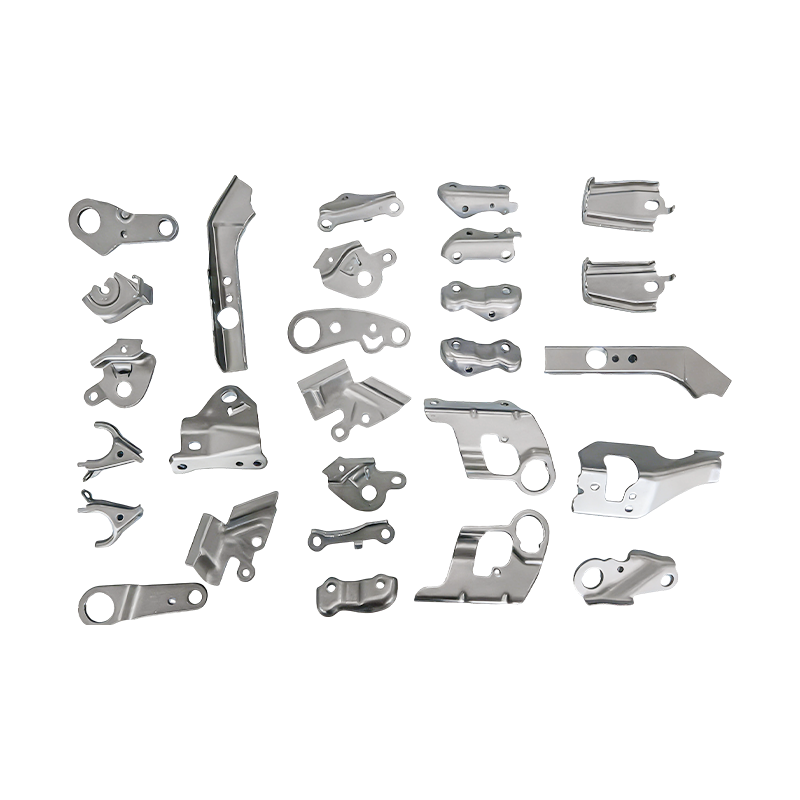 Dijelovi za progresivno utiskivanje malih automobilskih dijelova
Naši dijelovi za progresivno utiskivanje malih automobilskih dijelova precizno su konstruirane k
-
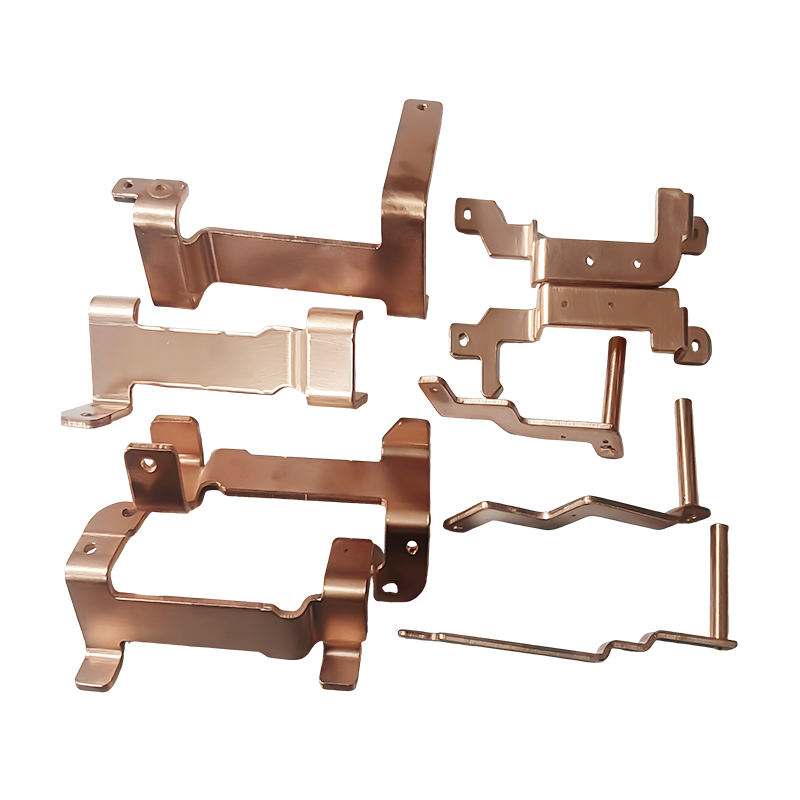 Dijelovi za utiskivanje bakrenih sabirnica novih energetskih vozila
 glavne su vodljive komponente
Dijelovi za utiskivanje su precizno oblikovane metalne komponente izrađene preko preše za utiskivanje, a služe kao temeljni blokovi za izgradnju kućanskih aparata i automobila.
U kućanskim uređajima, oni oblikuju ključne strukture: okviri vrata hladnjaka, unutarnji nosači kade perilice rublja i kućište klima uređaja koriste utisnute dijelove za stabilnu nosivost i precizno uklapanje, osiguravajući besprijekornu montažu i dugotrajan rad. Za automobile, one su ključne za sigurnost i performanse—komponente kočione čeljusti, nosači sjedala i ojačanja panela karoserije oslanjaju se na visoku točnost dimenzija utiskivanja kako bi zadovoljili stroge automobilske sigurnosne standarde.
Proizvedeni s dosljednom debljinom i malim tolerancijama, dijelovi za utiskivanje smanjuju praznine pri sklapanju, smanjuju troškove proizvodnje i povećavaju trajnost proizvoda. Njihova svestranost čini ih nezamjenjivima za pouzdanu, isplativu proizvodnju u oba sektora.
O
Tko smo mi
Suzhou Shuangqisi Mold Equipment Co., Ltd. , smješten na br. 118 Yexin Road, okrug Wujiang, grad Suzhou, ima 60 tehničkog osoblja. Zajedničkim naporima i kontinuiranim razvojem svih zaposlenika, tvrtka je postala profesionalni proizvođač matrica za štancanje i hardverskih dijelova, te nudi proizvode visoke kvalitete po konkurentnim cijenama, integrirajući dizajn, proizvodnju i servis. Tvrtka posjeduje uvezene strojeve za rezanje žice, CNC obradne centre, preko 10 strojeva za brušenje različitih veličina i 25 preša za bušenje (80T-400T), među ostalim naprednim preciznim alatnim strojevima. Također je obučavao mnoge starije operatere i iskusno osoblje za otklanjanje pogrešaka, što mu je omogućilo da zadovolji potrebe različitih kupaca. Trenutačno glavni klijenti tvrtke uključuju Anter Group, Ousheng Electric, Dongbei Group i Huichuan Technology, prvenstveno isporučujući kalupe i proizvode za servo pogone, kompresore i vozila s novom energijom. Tehnička razina tvrtke među vodećima je u industriji, s iskusnim timom koji je posvećen tehnološkom napretku. Tvrtka se fokusira na stvaranje vrijednosti za svoje kupce i pridržava se razvoja visoke kvalitete. S 15 godina iskustva u industriji kalupa, tvrtka je prikupila veliki broj tehničkih talenata. Još 2016. uložio je i osnovao Suzhou Keshuang Intelligent Technology Co., Ltd., koji uglavnom proizvodi opremu za automatizaciju žigosanja. S dugogodišnjim iskustvom, klijentima može pružiti projekte po principu "ključ u ruke" za kalupe za štancanje i automatizaciju štancanja. Tvrtka također može ulagati u srodnu proizvodnu opremu prema potrebama kupaca kako bi stvorila troškovno učinkovite proizvode i usluge za kupce.

Poruka povratne informacije
Certificate Of Honor
Vijesti
-
-
Najkraći odgovor: Primjer dizajna za proizvodnost vrijedan je samo kada mijenja ponudu, koncept matrice, korak inspekcije ili rizik lansiranja. Najkor...
READ MORE -
Završna kapica spremnika za gorivo koja zapinje na terminalnom razvodniku rijetko kvari jer je preša radila presporo. Ne uspijeva jer je crtež dopuštao 0,2 mm ravnosti preko ...
READ MORE -
Teško utiskivanje: kada je 2 mm već pretanko Inženjer nabave jednom je pitao zašto je nosač od 6 mm citiran po tri različite cijene unutar 48 sati. Razlog nije bio rad ...
READ MORE
Poznavanje industrije
Kontrola stabilnosti dimenzija u proizvodnji visokopreciznih metalnih dijelova za štancanje
Dosljednost dimenzija jedan je od najkritičnijih čimbenika Metalni dijelovi za utiskivanje , posebno za komponente koje se koriste u servo pogonima, kompresorima i novoj energetskoj opremi. Varijacije mogu proizaći iz razlika u serijama materijala, istrošenosti kalupa, vibracija preše ili temperaturnih fluktuacija tijekom proizvodnje. Napredni proizvođači često implementiraju statističku kontrolu procesa (SPC), senzore u kalupu i periodičnu kalibraciju kako bi održali stroge tolerancije tijekom dugih proizvodnih serija.
S 25 preša za bušenje u rasponu od 80T do 400T i višestrukim preciznim sustavima obrade, u mogućnosti smo provoditi simulacije stvarne proizvodnje tijekom otklanjanja pogrešaka alata kako bismo potvrdili ponovljivost dimenzija. Naši iskusni tehničari također nadziru uvjete oblikovanja i prilagođavaju parametre kako bi osigurali da kupci dobiju stabilne, visokokvalitetne metalne dijelove za utiskivanje prikladne za okruženja masovne proizvodnje.
- Provedite mjerenje unutar procesa kako biste rano otkrili odstupanja
- Kontrolirajte varijacije debljine materijala kroz menadžment dobavljača
- Održavajte dosljedne parametre tonaže i brzine preše
- Izvršite redovito održavanje i kalibraciju matrice
Optimizacija distribucije debljine stijenke u proizvodima za crtanje metala
Metalni dijelovi za crtanje često se suočavaju s izazovima povezanim s nejednakom debljinom stijenke, osobito u dubokim ili složenim geometrijama. Pretjerano stanjivanje može smanjiti mehaničku čvrstoću, dok zadebljanje može dovesti do nabora ili smetnji pri sklapanju. Inženjeri obično prilagođavaju polumjere probijanja, silu držača slijepe ploče i uvjete podmazivanja kako bi postigli uravnotežen protok materijala i ravnomjernu distribuciju debljine.
Naše 15 godina iskustva u razvoju kalupa pokazalo je da simulacija u kombinaciji sa stvarnim ispitivanjem prešanjem značajno poboljšava točnost kontrole debljine. Korištenjem naprednih CNC obradnih centara i opreme za precizno brušenje, osiguravamo glatke prijelaze radijusa matrice koji pomažu u smanjenju lokalnog stanjivanja tijekom operacija oblikovanja.
| Čimbenik utjecaja | Utjecaj na debljinu | Optimizacijski pristup |
| Radijus bušenja | Lokalizirano stanjivanje | Glatko povećajte radijus |
| Binder Force | Bora ili zadebljanje | Uravnotežena kontrola tlaka |
| Podmazivanje | Stanjivanje uzrokovano trenjem | Lubrikant visokih performansi |
Sprječavanje površinskih defekata u ukrasnim i funkcionalnim dijelovima za utiskivanje metala
Površinski nedostaci kao što su ogrebotine, udubljenja ili trganje materijala mogu značajno utjecati na izgled i funkcionalnost metalnih dijelova za utiskivanje. Preventivne mjere uključuju optimizaciju hrapavosti površine kalupa, primjenu zaštitnih premaza i poboljšanje sustava za rukovanje materijalom. Automatizirani prijenosni sustavi posebno su učinkoviti u smanjenju oštećenja pri ručnom rukovanju tijekom proizvodnje velikih količina.
Kroz naše ulaganje u opremu za automatizaciju štancanja putem naše pridružene tvrtke za inteligentnu tehnologiju, u mogućnosti smo pružiti integrirana rješenja koja kombiniraju kalupe, automatizaciju i proizvodne linije. Ovaj pristup smanjuje ljudsko uplitanje i poboljšava konzistentnost proizvoda, posebno za kupce koji zahtijevaju visoke kozmetičke standarde.
- Polirajte površine za oblikovanje kako biste smanjili tragove trenja
- Koristite zaštitnu foliju ili automatizirane sustave za rukovanje
- Nanesite premaze protiv žuljanja u zonama visokog tlaka
- Poboljšajte procese podmazivanja i čišćenja
Poboljšanje troškovne učinkovitosti kroz integriranu proizvodnju dijelova za crtanje metala
Optimizacija troškova za proizvode metalnih dijelova za crtanje nije ograničena na odabir materijala ili troškove alata; također uvelike ovisi o integraciji proizvodnje i planiranju procesa. Kombinacija proizvodnje kalupa, opreme za automatizaciju i dizajna proizvodne linije u jedinstveno rješenje može značajno smanjiti vrijeme isporuke i operativne troškove. Proizvođači koji žele brz ulazak na tržište i stabilne proizvodne performanse sve više preferiraju projektne modele "ključ u ruke".
Sa snažnim tehničkim mogućnostima, resursima napredne opreme i fleksibilnošću ulaganja u povezanu proizvodnu opremu prema zahtjevima kupaca, usredotočeni smo na stvaranje isplativih rješenja prilagođenih različitim industrijama. Naše iskustvo u pružanju usluga klijentima u sektoru automatizacije, kompresora i novih energetskih sektora omogućuje nam da podržimo klijente u postizanju performansi i ekonomskih prednosti u proizvodnji dijelova za metalno utiskivanje i proizvoda za crtanje metala.
Započnite svoj posao s OEM proizvođačem upravo ovdje!

Omogućite globalnim klijentima cjelovita rješenja po principu "ključ u ruke".
kroz
inovativnost!
BRZE LINKOVE
VIJESTI
KONTAKT PODACI.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kina
Autorska prava © Suzhou Shuangqisi Mold Equipment Co., Ltd. Sva prava pridržana.
