-
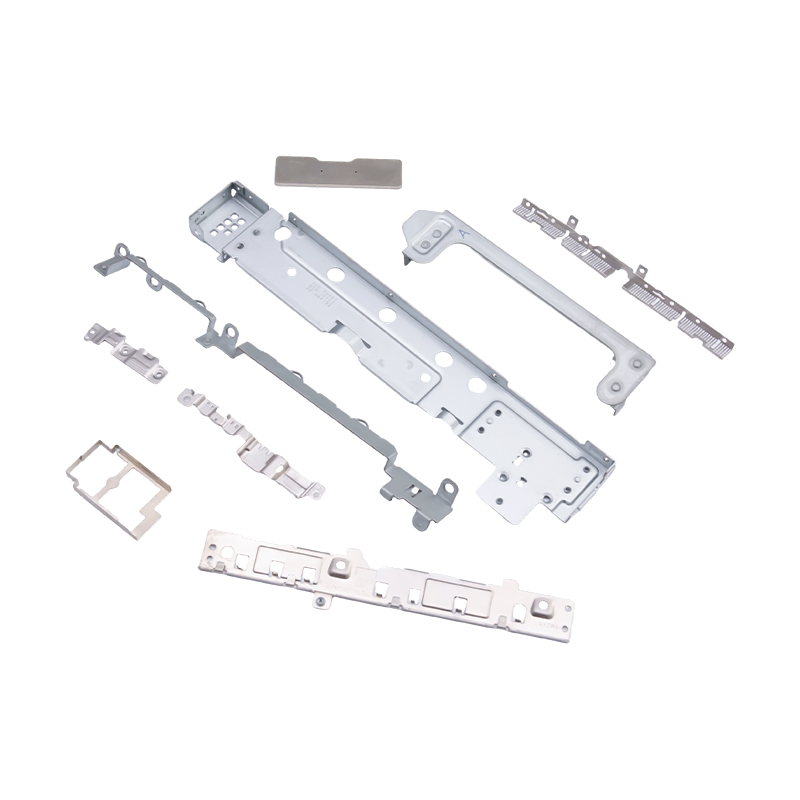
Sitni štancani dijelovi za laptope i mobitele
Kao bitne unutarnje komponente za modernu prije...
-
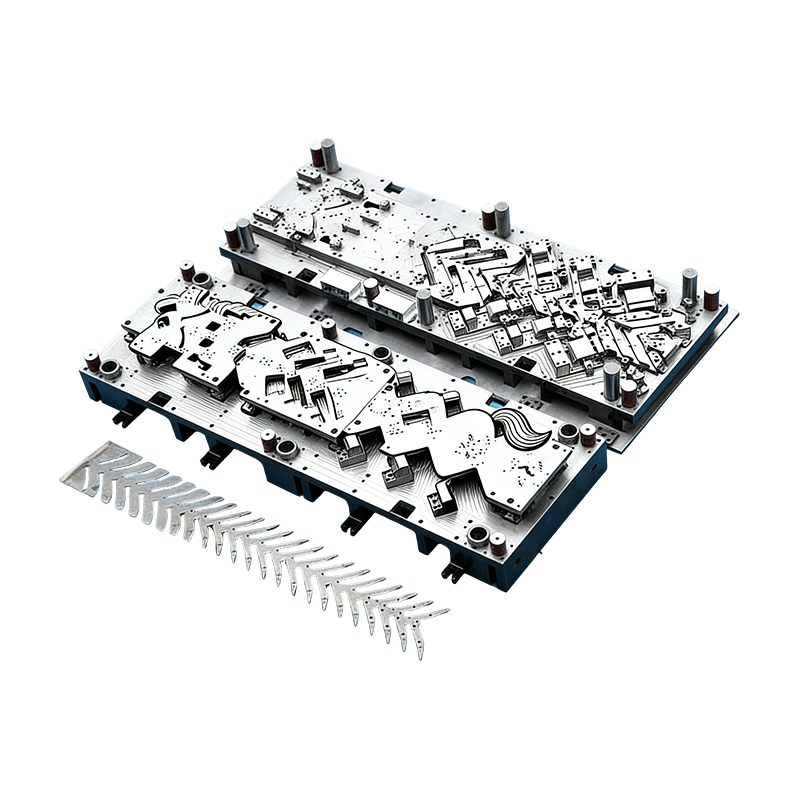
Progresivni kalupi za automobilske dijelove
Ovaj kontinuirani kalup za kućišta automobilski...
-
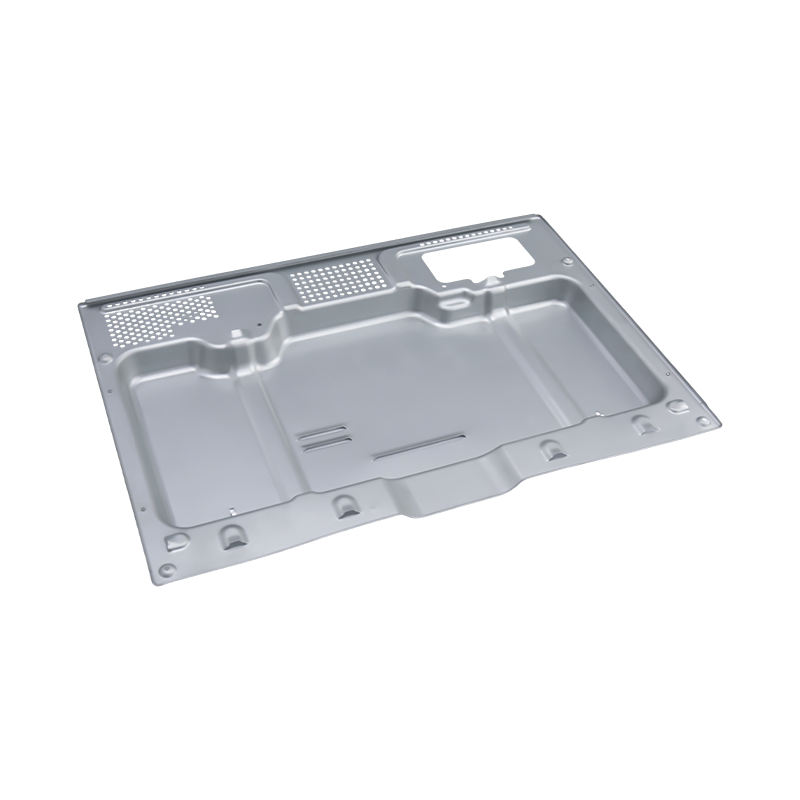
Vrhunski dijelovi za utiskivanje pećnice
Naši vrhunski dijelovi za utiskivanje pećnica p...
-
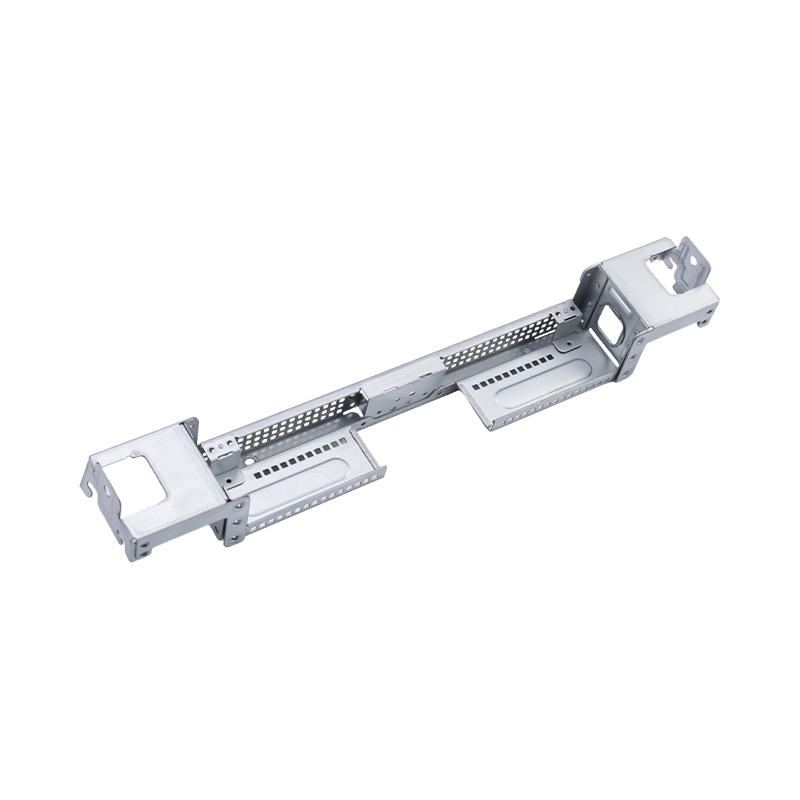
Vrhunski veliki računalni dijelovi za žigosanje
Naši vrhunski dijelovi za utiskivanje velikih r...
-
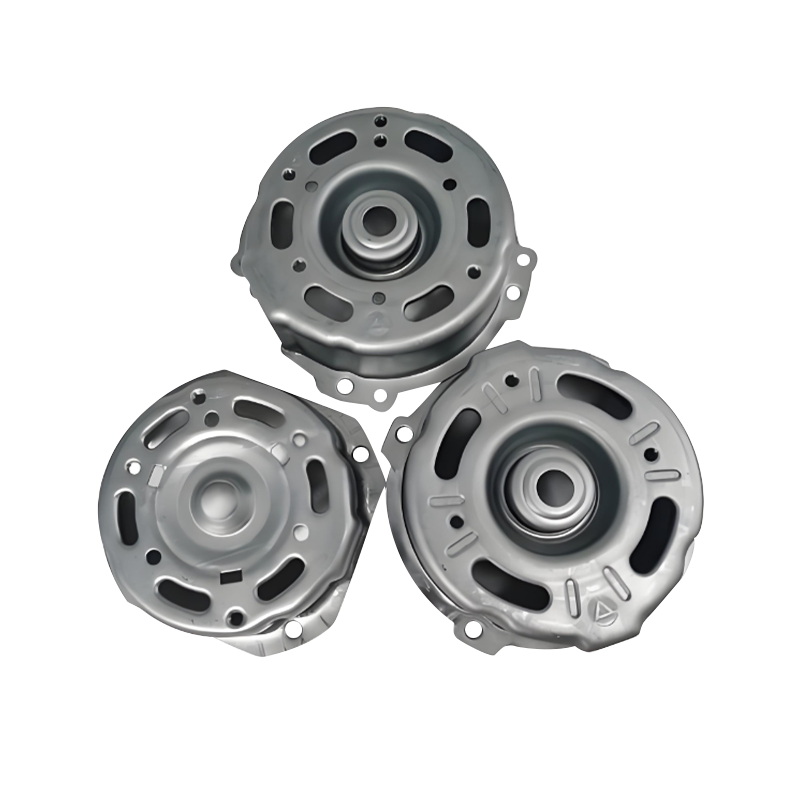
Dijelovi za utiskivanje kućišta automobilskog motora
Dijelovi za utiskivanje kućišta automobilskog m...
-
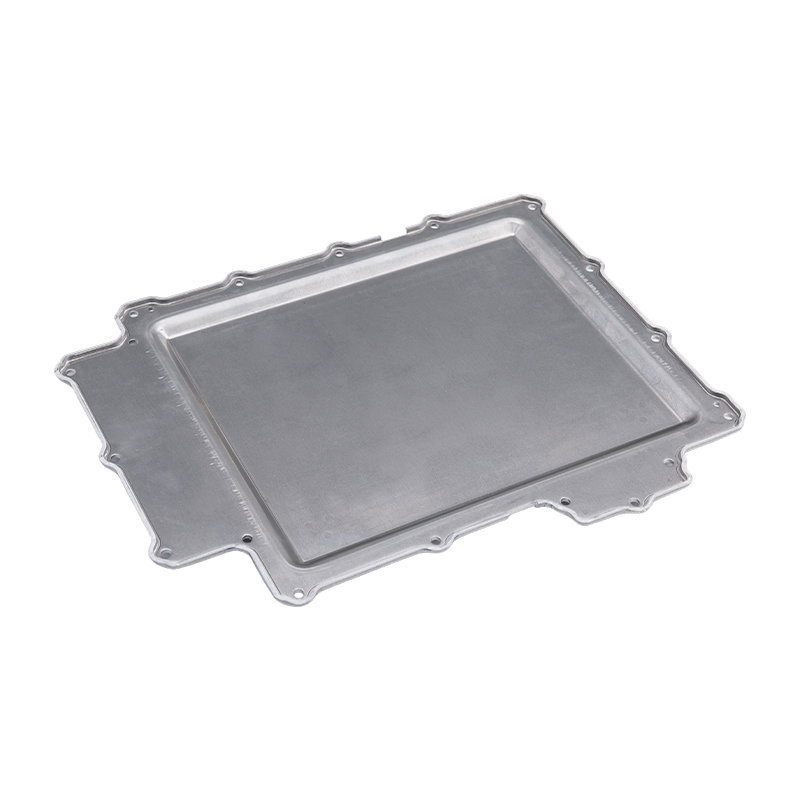
Dijelovi za utiskivanje poklopca baterije
Naši dijelovi za utiskivanje poklopca baterije ...

Vijesti iz industrije
Dom / Vijesti / Vijesti iz industrije / Metalni utisnuti dijelovi po narudžbi za naftnu industriju: materijali i nabava
Metalni utisnuti dijelovi po narudžbi za naftnu industriju: materijali i nabava
2026-10-20
Završna kapica spremnika za gorivo koja zapinje na terminalnom razvodniku rijetko kvari jer je preša radila presporo. Ne uspijeva jer je crtež dopuštao 0,2 mm ravnosti preko površine brtve od 180 mm, ili zato što je 304 specificiran za zonu ispiranja bogatu kloridima. S prilagođenim dijelovima s metalnim žigom za naftnu industriju, odluka o kupnji se učinkovito donosi na tri mjesta na ispisu: oblačić za materijal, blok tolerancije i paket certifikata.
Pravilo koje štedi najviše novca: odaberite leguru iz kemije tekućine, a zatim pustite da blok tolerancije odluči o procesu, a ne obrnuto.
- Lim je obično 45 do 60 posto jedinične cijene žigosane naftne komponente debljine 1,0 do 2,0 mm.
- Jedna nadogradnja stupnja, na primjer ugljični čelik na 316L, otprilike udvostručuje potrošnju materijala prije nego što se uračuna jedan jedini hod.
- Provjera tvrdoće i potpuna sljedivost toplinskog broja dodaju dodatnih 8 do 12 posto, ali oni su razlika između čiste prijemne inspekcije i odbijene serije.
Razlika između nosača od 0,90 dolara i držača brtve od 4,20 dolara gotovo nikada nije brzina pritiska. Ispod je ono što zapravo pokreće to širenje, kako se glavne legure uspoređuju prema mjerljivim kriterijima i gdje se otisnuti dijelovi nalaze unutar uzvodne i nizvodne naftne opreme.
Počnite s tekućinom, a ne s profilom dijela
Dvije identične konzole mogu zahtijevati potpuno različitu metalurgiju ovisno o tome što ih dodiruje. Parcijalni tlak H2S iznad 0,05 psi stavlja aplikaciju u kiselu upotrebu prema NACE MR0175 / ISO 15156, koji ograničava tvrdoću na 22 HRC za ugljične i niskolegirane stupnjeve. Zamka za stampere je otvrdnjavanje radom: traka od 316L oblikovana preko uskog radijusa može lokalno premašiti granice tvrdoće koje je dolazna zavojnica udobno zadovoljila. Navedite žarenu traku i minimalni radijus savijanja od jedne debljine materijala ili više.
Kisela usluga
Tvrdoća ograničena na 22 HRC. Žareni 316L ili kvalificirani niskolegirani stupnjevi, s tvrdoćom provjerenom po zagrijavanju, a ne po izvlačenju.
Voda bogata kloridima
Ekvivalent otpornosti na piting (PREN) važniji je od naziva kvalitete: 316L nalazi se blizu 24 do 26, duplex 2205 blizu 35 do 40. Iznad 60 C u proizvedenoj vodi s visokim sadržajem klorida, 316L predstavlja rizik.
Toplinski ciklus
Od -46 C do 150 C, brtvene površine se pomiču prije nego što dio popusti. Ravnost i kontrola neravnina nadmašuju vlačnu čvrstoću na držačima brtvi i potpornim pločama.
Ograničenja težine na gornjoj strani
Otobalna klizališta guraju se prema nehrđajućem materijalu visoke čvrstoće od 0,8 do 1,2 mm, koji povećava opružni povrat i često zahtijeva drugu stanicu za oblikovanje.
Komponente na strani goriva ponovno donose drugačija ograničenja: metal mora tolerirati kontakt s ugljikovodikom, oštećenje premaza na posječenim rubovima i zavareni spoj ili spoj koji neće popucati tijekom rada. Završne kapice za spremnike i rezervoare tipičan su primjer, gdje konzistencija mjera i kvaliteta ruba odlučuju o tome hoće li šav brtviti pri prvom prolazu.
 Dijelovi za utiskivanje krajeva spremnika plina za sklopove spremnika goriva Hladno valjani čelični ili aluminijski završni čepovi oblikovani za brtvljenje spremnika za gorivo, jednake debljine i glatkih rubova kako bi se spriječilo curenje. Pogledajte proizvod →
Četiri razreda, u usporedbi s brojevima koje kupci zapravo traže
Većina upita o žigosanju petroleja sleti na jednu od četiri obitelji materijala. Usporedba u nastavku koristi lim debljine 1,0 do 2,0 mm i osnovnu liniju ugljičnog čelika od 1,0 za trošak materijala, tako da se može ispustiti ravno u model troška koji bi trebao biti.
Indikativne vrijednosti za listove od 1,0 do 2,0 mm: radni sati u slanom spreju mijenjaju se s površinskom obradom, stanjem rubova i pasivizacijom, stoga ih tretirajte kao rang, a ne kao jamstvo.
Ako program treba veću čvrstoću pri istoj debljini, odnos materijala mijenja i razgovor alata, kao što je opisano u ovoj bilješci o kako čelici visoke čvrstoće mijenjaju žigosanje . Ista mehanika se primjenjuje na nosače i stezaljke koje zadržavaju pritisak specificirane za više stupnjeve izdašnosti.
Šest redova specifikacije koji se pomiču Jedinica košta više od brzine tiska
Uzmite otisnutu zagradu s indeksom 100 i mijenjajte jednu po jednu liniju na crtežu. Uzorak u nastavku ponavlja se u većini upita o naftnim derivatima koje pregledavamo i objašnjava zašto dva dobavljača mogu biti 40 posto razdvojeni na ispisu sličnog.
220
316L nadogradnja
135
Ravnost 0,05 mm
126
1.000 h slanog spreja
118
0,05 mm srh, bez skidanja srha op
112
NACE tvrdoća po lotu
108
EN 10204 3.1 sljedivost
Indeks relativnog troška za jedan utisnuti dio, osnovna vrijednost od ugljičnog čelika postavljena na 100; isključena amortizacija alata jer ovisi o godišnjem volumenu.
Za nabavu su važna tri odvoza. Prvo, zahtjev za čvršću ravnost na brtvenoj plohi obično košta manje od nadogradnje materijala i uklanja put curenja polja, stoga to odredite namjerno, a ne prema zadanim postavkama. Drugo, zahtjev za brušenjem od 0,05 mm bez sekundarne operacije skidanja srha prisiljava matricu da obavi posao: fino brušenje ili ponovno ubod u matrici umjesto rada na stolu. Treće, dokumentacija je najjeftiniji redak na popisu i najčešći uzrok zadržavanja pošiljke, stoga to nikada ne ostavljajte impliciranim.
Gdje se žigosane komponente zapravo nalaze u naftnom lancu
Ventili i kontrola protoka, 30 posto
Rafinerije i petrokemija, 24 posto
Alati za ušće i bušotinu, 18 posto
Cjevovodi i sabirnici 14 posto
Terminali za skladištenje i gorivo, 8 posto
LNG i kriogeni, 6 posto
Ventili dominiraju jer jedan kontrolni ventil može apsorbirati 8 do 20 žigosanih stavki: podložne ploče dijafragme, držače brtvila, držače pozicionera, graničnike hoda i podloške. Ta je koncentracija korisna za kupce, jer jedna obitelj progresivnih matrica često pokriva nekoliko veličina ventila. Skladišni i terminalni dio, u međuvremenu, izgrađen je na čepovima spremnika, nosačima za točenje i pločama za mjerenje razine, dok autocisterne i servisni kamioni izvlače nosače, toplinske štitove i stepenice iz programa za utiskivanje teških kamiona.
 Dijelovi za utiskivanje teških kamiona za sklopove komercijalnih vozila Nosači okvira od čelika visoke čvrstoće, ovjesne ploče i nosači motora, hladno utisnuti jednolike debljine i provjereni na ravnost i otpornost na koroziju. Pogledajte proizvod →
Što bi trebalo biti u ispisu prije nego što se objavi zahtjev za ponudu
Nejasni otisci dobivaju podstavljene citate, jer pečat mora dati cijenu u najgorem slučaju. Ovo su stihovi koji uklanjaju dvosmislenost bez dodavanja troškova:
- Opća tolerancija od /-0,10 mm, funkcionalne značajke na /-0,05 mm, označene po značajci, a ne napomenom.
- Ravnost od 0,05 mm na 100 mm na brtvi i brtvenim površinama, izmjerena prije premazivanja.
- Ograničenje neravnina od maksimalno 0,05 mm, s "nedopuštenim neravninama" na kontaktnim površinama za brtvljenje i O-prsten.
- Minimalni radijus savijanja od 1t za 316L i 0,8t za ugljični čelik, plus smjer zrna za kritična savijanja.
- Površinska obrada navedena kao proces, a ne ishod: pasivizacija prema ASTM A967 ili cinkova ljuska na 8 do 12 mikrometara.
- Izričito navedena razina certifikata, na primjer EN 10204 3.1 s brojevima topline označenim na kutiji.
Od crtanja do izdanja: sedam koraka, otprilike šesnaest tjedana
Novi program žigosanja nafte s namjenski izrađenom matricom obično traje oko 16 tjedana od početka do serijskog puštanja u promet. Sažimanje tog rasporeda obično znači plaćanje za to negdje drugdje, najčešće u probnim iteracijama.
1. DFM i pregled materijala, 1. do 2. tjedan
Kemija fluida, granice tvrdoće i način nanošenja premaza određuju se prije nego što se fiksira širina trake.
2. Zamrzavanje koncepta alata, 2. do 4. tjedna
Progresivno ili prijenosno, brojanje stanica i je li restrike ili fino zatamnjenje obrađuju oblačiće.
3. Izrada matrice i isprobavanje, tjedni 4 do 14
Dugačka motka. Cijena alata između dva koncepta obično se razlikuje od 30 do 50 posto.
4. Prvi članak i certifikati, 14. do 15. tjedan
Izvješće o dimenzijama, certifikati o materijalima, podaci o tvrdoći i slanom spreju u jednom paketu.
5. Pilot serija, tjedni 15 do 16
200 do 500 komada, sa studijom sposobnosti o ravnosti brtvene površine i položaju rupe.
6. Serijsko izdanje i SPC
Stabilna proizvodnja s definiranim intervalom održavanja kalupa, plus dokumentirana ruta kontrole promjena.
Koncept alata zaslužuje vlastiti sastanak za reviziju, jer odlučuje i o kapitalnoj vrijednosti i o stopi po dijelu. Ako je izbor još otvoren, ova usporedba progresivnog i prijenosnog žigosanja postavlja gdje se svaki koncept isplati u srednjim i velikim količinama.
Na strani ponude, proizvođač s izradom alata i prešanjem pod istim krovom skraćuje petlju između pitanja isprobavanja i korekcije matrice. Suzhou Shuangqisi, sa sjedištem u Wujiangu, Suzhou, upravlja 25 preša od 80 T do 400 T uz vlastitu tvornicu kalupa s uvezenom žičanom elektroerozom, CNC obradnim centrima i više od 10 brusilica, u kojima radi 60 tehničkih zaposlenika. Njegova podružnica 2016. gradi automatiziranu stranu iste linije, što je važno kada se naftni dio mora premjestiti s ručne preše na povezanu prijenosnu liniju bez sučelja drugog dobavljača.
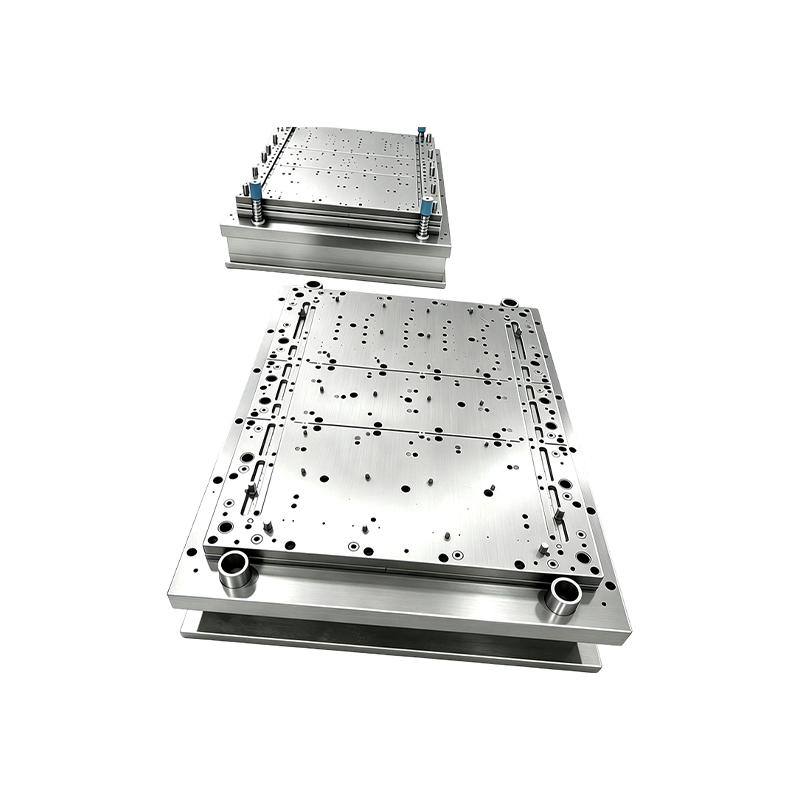 Oprema za automatizaciju štancanja po narudžbi za prešarske linije ključ u ruke Prilagođena oprema za automatizaciju za kalupe za štancanje i projekte linija za prešanje, s podrškom za integraciju po principu "ključ u ruke" i mogućnostima ulaganja u proizvodnu opremu prema potrebi. Pogledajte proizvod →
Održavanje, sukladnost i trag papira
Sukladnost u ovom sektoru manje se odnosi na certifikate na zidu, a više na ono što putuje sa svakom kutijom. Četiri navike drže mnoge izvan karantene.
- Provjerite ocjenu nehrđajućeg čelika po dolasku s pozitivnom identifikacijom materijala. Miješana traka je klasični glavni uzrok neuspjelog zahtjeva za 316L, a XRF uzorkovanje po seriji košta nekoliko minuta.
- Provjerite tvrdoću nakon oblikovanja, ne samo na dolasku zavojnice, tako da se polumjeri otvrdnuti radom uhvate prije nego što dođu do sklopa za kiselu upotrebu.
- Vodite evidenciju o raspršivanju soli i pasivizaciji vezanu uz toplinske brojeve i navedite korišteni standard ispitivanja budući da rezultati nisu usporedivi među metodama.
- Za kućišta i kućišta instrumenata u klasificiranim područjima, potvrdite da ruta montaže podržava potrebnu certifikaciju opasnog područja umjesto da pretpostavite da samo žigosanje to zadovoljava.
Intervali održavanja matrice spadaju u isti razgovor. Obrada od nehrđajućeg čelika očvršćuje alat kao i dio, tako da je interval oštrenja od 30.000 do 60.000 poteza realan dok ugljični čelik može doseći 100.000. Upisivanje tog intervala u ugovor o nabavi štiti oblačić ravnosti tijekom dvogodišnjeg programa mnogo učinkovitije od bilo koje dolazne inspekcije.
Redoslijed odluka ono je što odvaja gladak program od skupog. Popravite leguru iz kemije tekućine, postavite granice ravnosti i neravnina gdje štite brtvu, a zatim odaberite između progresivnog i prijenosnog alata na temelju godišnje količine, a ne navike. Dokumentacija i provjera tvrdoće trebaju biti uračunate u cijenu od prve ponude, a ne pregovarati nakon odbijanja. Učinite to i otisnuti držač brtve ili čep spremnika prestaje biti robna stavka i postaje dio koji ima svoj broj do kraja radnog vijeka.
Prethodni post
Primjeri dizajna za proizvodnost koji mijenjaju citate o žigosanju metala
Sljedeći post
Vodič za teško utiskivanje: Tolerancije, tonaža, dizajn matrice i odabir alata
Naš Proizvodi.
Započnite svoj posao s OEM proizvođačem upravo ovdje!

Omogućite globalnim klijentima cjelovita rješenja po principu "ključ u ruke".
kroz
inovativnost!
BRZE LINKOVE
VIJESTI
KONTAKT PODACI.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kina
Autorska prava © Suzhou Shuangqisi Mold Equipment Co., Ltd. Sva prava pridržana. Prilagođena matrica za utiskivanje Proizvođači matrica za utiskivanje metala
