-
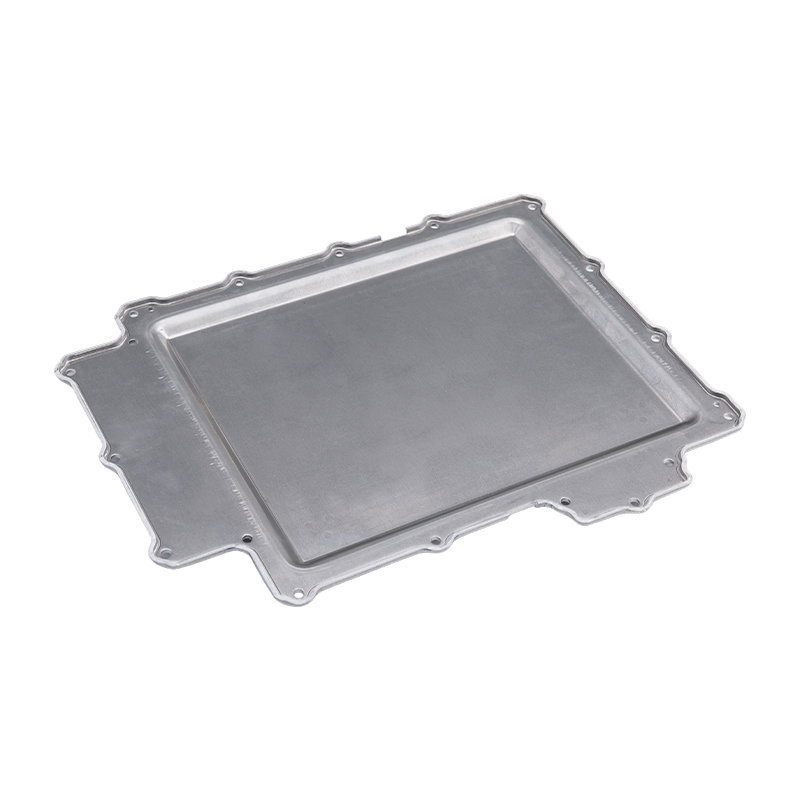
Dijelovi za utiskivanje poklopca baterije
Naši dijelovi za utiskivanje poklopca baterije ...
-
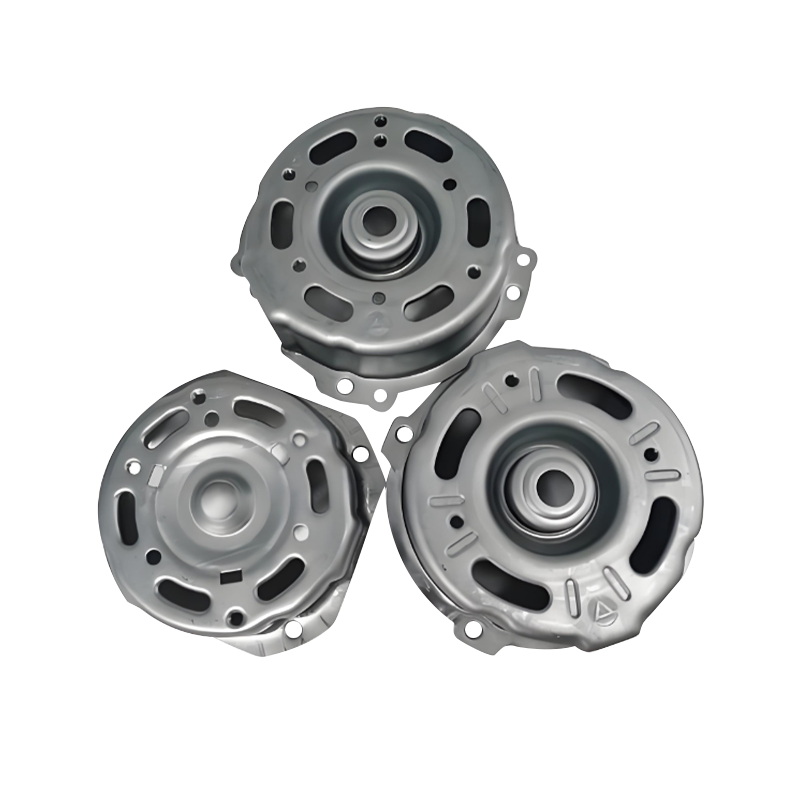
Dijelovi za utiskivanje kućišta automobilskog motora
Dijelovi za utiskivanje kućišta automobilskog m...
-
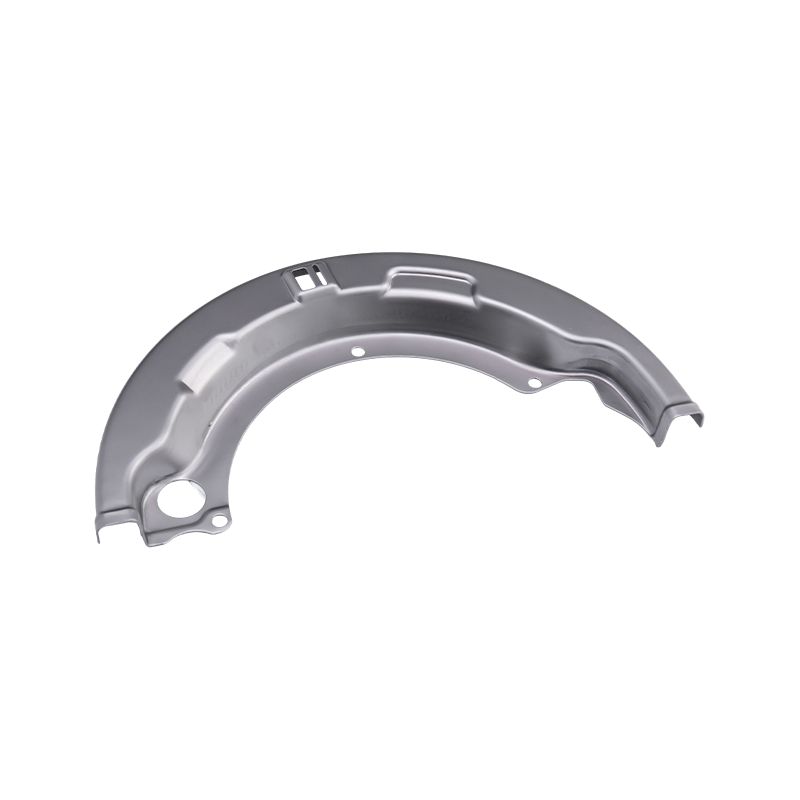
Dijelovi za utiskivanje teških kamiona
Naši dijelovi za utiskivanje teških kamiona pre...
-
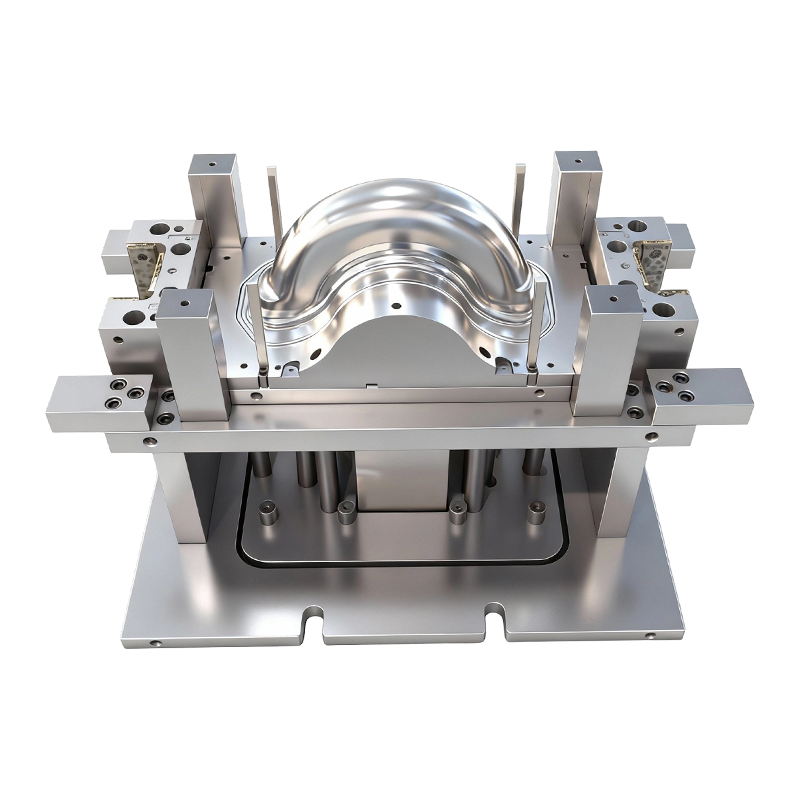
Kalup za duboko izvlačenje prednjih i stražnjih kotača električnih vozila na dva kotača
Ovaj kalup za duboko izvlačenje prednjih i stra...
-
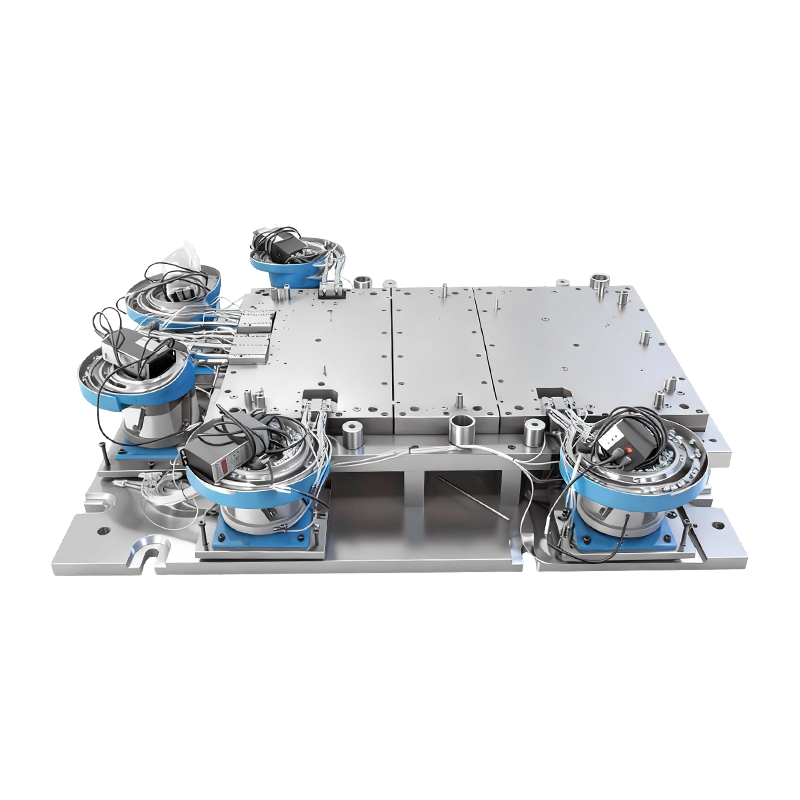
Automatski kalup za zakivanje za bazu velikog računala
Ovaj automatski kalup za zakivanje za veliku ba...
-
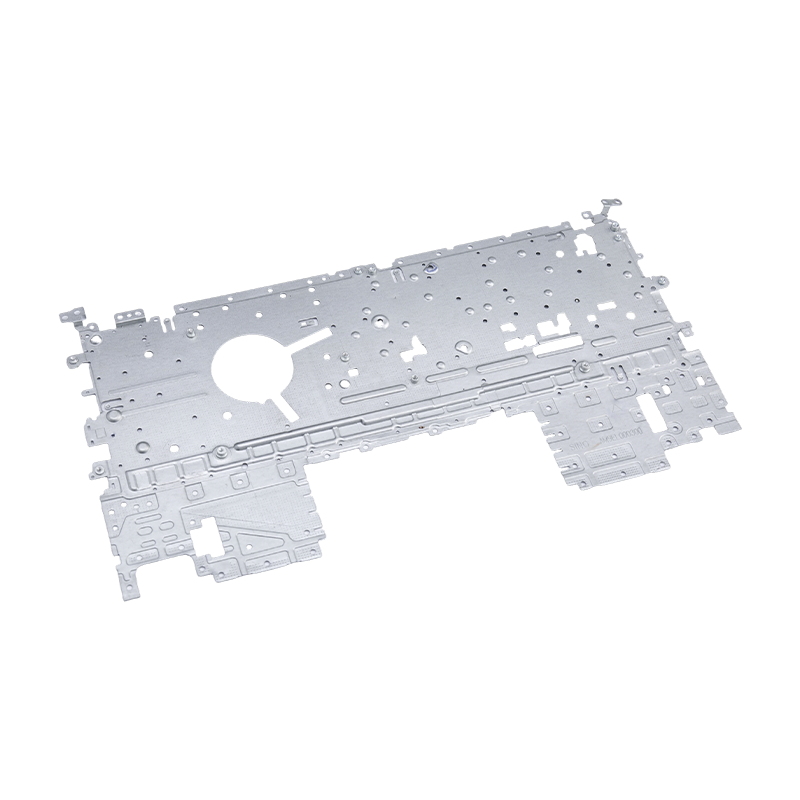
Dijelovi za utiskivanje prijenosnog računala
Naši dijelovi za utiskivanje prijenosnih računa...

Vijesti iz industrije
Dom / Vijesti / Vijesti iz industrije / Vodič za teško utiskivanje: Tolerancije, tonaža, dizajn matrice i odabir alata
Vodič za teško utiskivanje: Tolerancije, tonaža, dizajn matrice i odabir alata
2026-10-13
Teško utiskivanje: kada je 2 mm već pretanko
Inženjer nabave jednom je pitao zašto je nosač od 6 mm citiran po tri različite cijene unutar 48 sati. Razlog nije bio rad ili režijski troškovi. Bila je tonaža. Teško utiskivanje — oblikovanje metalnih limova obično debljih od 4 mm — mijenja svaki izračun: kapacitet preše, materijal matrice, podmazivanje, pa čak i način na koji pregledavate gotov dio. Ako dio od 6 mm tretirate kao elektroničko kućište od 1,5 mm, ili ćete razbiti matricu ili ćete platiti prešu koja vam ne treba.
Brzi zaključak: Za teško žigosanje, zahtjev za tonažom se grubo mjeri s kvadratom debljine, a ne linearno. Dijelu od 6 mm niskougljičnog čelika može biti potrebna 2,5 do 3 puta veća sila od dijela od 3 mm s istim opsegom. Prije ponude uvijek provjerite hod pritiska, veličinu kreveta i kapacitet jastuka.
Praktični prag nije fiksan. Neke trgovine nazivaju 3 mm teškim; drugi počinju od 6 mm. Ono što je bitno jest može li vaša postojeća preša od 80T do 400T izdržati potrebnu silu preko cijelog hoda bez deformacije okvira. U teškom štancanju, otklon se pokazuje kao nejednaka debljina, napuknuti radijusi i kratak vijek trajanja matrice.
Temeljna načela: Što se mijenja kada mjerač poraste
Jako udaranje nije samo "više sile". To je drugačiji skup ograničenja. Sljedeća četiri čimbenika odlučuju je li dio proizvodiv, ponovljiv i isplativ.
Tonaža i udar
Preša od 400T s hodom od 24 inča nije isto što i preša od 400T s hodom od 10 inča. Teški dijelovi često zahtijevaju dublje izvlačenje od tankih dijelova. Ako je hod prekratak, ne možete očistiti dio ili postaviti jastuk. Uvijek uskladite krivulju tiska, a ne samo vršnu tonažu.
Materijal matrice i zazor
Za meki čelik od 6 mm, razmak matrice obično iznosi 8% do 12% debljine po strani. Premali zazor uzrokuje trganje i lom proboja; previše stvara teške neravnine i lošu kvalitetu rubova. D2 i SKD11 ostaju uobičajeni, ali za čelik visoke čvrstoće iznad 780 MPa, čelici za metalurgiju praha ili karbidni umetci postaju isplativi.
Opružna kompenzacija
Debeli metal u apsolutnom smislu više odskače. Dio od 6 mm sa savijanjem od 90 stupnjeva može se vratiti za 2 do 3 stupnja nakon otpuštanja. Matrica mora biti previše savijena ili proces mora uključivati stanicu za kovanje. To je razlog zašto teške matrice za utiskivanje često koštaju 20% do 40% više od tankih matrica slične veličine.
Konzistentnost materijala
Varijacija debljine od plus ili minus 0,2 mm je zanemariva na debljini od 1 mm. Na 8 mm mijenja potrebnu silu za 5% ili više. Bez dolazne inspekcije i dosljednih izvora zavojnica, vaša se preša nasumično preopterećuje. Teško žigosanje zahtijeva sljedivost materijala na razini serije.
Izbor između progresivnih i prijenosnih matrica također se mijenja. Za teške dijelove matrice za prijenos često pobjeđuju jer pomiču dio između stanica bez provlačenja kroz traku. Detaljnu usporedbu možete pročitati u ovom članku progresivno u odnosu na prijenosno žigosanje metala .
Usporedba tonaže: usklađivanje tiska i dijela
Tablica u nastavku koristi pojednostavljenu formulu smicanja za čelik s niskim udjelom ugljika (posmična čvrstoća 300 MPa). Stvarna tonaža ovisi o dizajnu matrice, stupnju materijala i postavkama jastuka. Koristite ovo kao filtar prvog prolaza, a ne kao konačni citat.
Primijetite skok s 400T na 600T. Mnoge trgovine mogu rukovati dijelovima od 4 do 8 mm, ali moraju angažirati vanjske tvrtke iznad 8 mm. Taj jaz je mjesto gdje se pojavljuju rizik isporuke i povećanje troškova.
Skrivena metrika: Zahtjev sile prema debljini
Kupci često uspoređuju cijenu po kilogramu. Bolja skrivena metrika je potrebna sila po milimetru debljine. Grafikon u nastavku prikazuje relativnu težinu za istu geometriju dijela kako se debljina povećava s 3 mm na 12 mm. Šipke su normalizirane na 3 mm = 100.
Na 12 mm, indeks sile premašuje 1400% osnovne linije od 3 mm jer površina smicanja linearno raste, dok debljina također povećava potreban pritisak za čisto smicanje. Zbog toga mala promjena dimenzija može gurnuti dio s preše od 200T na prešu od 600T.
Industrijska primjena podijeljena za teško utiskivanje
Velika potražnja za žigosanjem nije ravnomjerno raspoređena. Na temelju tipičnih mješavina projekata u trgovinama za oblikovanje metala koje opslužuju klijente strojeva i vozila, tržište se dijeli otprilike kako slijedi.
Automobili i vozila na novu energiju — 45%
Teški kamioni i građevinska oprema — 25%
Uređaji i elektronika — 20%
Industrijska oprema — 10%
Automobilski dijelovi dominiraju jer poklopci baterija, kućišta motora, okviri sjedala i bakrene sabirnice koriste materijal od 4 do 10 mm. Oznake teških kamiona, kao što su nosači okvira i nosači ovjesa, zahtijevaju još veću tonažu i često 12 mm ili deblji materijal.
 Dijelovi za utiskivanje teških kamiona za primjenu u komercijalnim vozilima Precizne čelične komponente visoke čvrstoće uključujući nosače okvira i ovjesne ploče, projektirane za nosivost, otpornost na vibracije i dug životni vijek. Pogledajte proizvod →
 Dijelovi za utiskivanje poklopca baterije za automobile i sustave za pohranu Kućišta od hladno valjanog čelika, aluminija ili nehrđajućeg čelika s uskim tolerancijama, pomažu u zaštiti baterijskih jezgri od prašine, vlage i udaraca. Pogledajte proizvod →
U novim energetskim vozilima dijelovi za utiskivanje poklopca akumulatora moraju uravnotežiti težinu, brtvljenje i sigurnost od sudara. To obično znači čelik visoke čvrstoće ili legure aluminija s uskom tolerancijom ravnosti. Za električne motore, dijelovi za utiskivanje kućišta imaju slične zahtjeve, ali dodaju zahtjeve za magnetsku zaštitu i koncentričnost.
Dijelovi za utiskivanje kućišta motora automobila Čelična ili aluminijska kućišta visoke čvrstoće sa strukturama za raspršivanje topline i standardiziranim sučeljima, podržavaju zaštitu motora, učinkovitost sklapanja i trajnost. Pogledajte proizvod → Vodič za odabir: pet koraka prije nego što se obvežete
Koristite ovaj slijed kako biste smanjili rizik kupnje pogrešne preše, kalupa ili dobavljača.
Korak 1: Izračunajte stvarnu tonažu
Upotrijebite formulu smicanja: perimetar × debljina × čvrstoća na smicanje / 1000. Dodajte 20% sigurnosti za udarna opterećenja i 10% za povrat jastuka. Nemojte se oslanjati samo na nominalnu ocjenu medija.
Korak 2: Provjerite krevet i moždani udar
Provjerite odgovara li matrica krevetu i čisti li dio potezom. Postolje od 312 inča x 84 inča uobičajeno je na velikim prešama, ali vašoj matrici možda će trebati T-utori na određenim pozicijama.
Korak 3: Potvrdite ocjenu materijala
Čelik visoke čvrstoće iznad 780 MPa može zahtijevati 30% više sile od mekog čelika. Zatražite certifikate mlina i provjerite toleranciju debljine prije proizvodnje.
Korak 4: Održavanje revizijske matrice
Teški kalupi za utiskivanje se brže troše. Zatražite od dobavljača interval preventivnog održavanja, inventar rezervnih probijača i evidenciju životnog vijeka matrice u udarcima.
Korak 5: Planirajte automatizaciju
Teške dijelove teško je hraniti rukom. Prijenosni sustavi, roboti ili dodavači zavojnica moraju se specificirati zajedno s matricom kako bi se izbjegle naknadne prerade.
Održavanje i sukladnost za teško utiskivanje
Jako utiskivanje povećava habanje, buku i sigurnosni rizik. Plan održavanja koji funkcionira za vodove tankog promjera ovdje neće uspjeti.
- Provjerite zazore matrice svakih 5.000 do 10.000 poteza za 6 mm i više. Trošenje se ubrzava nakon prvih 20% životnog vijeka matrice.
- Pratite otklon okvira tiska kvartalno. Otklon od 0,2 mm preko kreveta može udvostručiti visinu ruba.
- Koristite podmazivanje s aditivima za ekstremne tlakove. Standardna maziva s tankim slojem razgrađuju se pod visokim kontaktnim pritiskom.
- Pridržavajte se lokalnih standarda zaštite za preše velike tonaže. Svjetlosne zavjese same po sebi možda neće zaustaviti ovnu od 400T unutar sigurne udaljenosti.
- Čuvati evidenciju sljedivosti materijala najmanje tri godine. Ako serija debelog čelika ima nedosljedan prinos, morate brzo izolirati zahvaćene dijelove.
Za dobavljače, mogućnost ponude kalupa, dijelova i automatizacije iz jednog izvora smanjuje problem primopredaje održavanja. Kada su izrađivač matrice i štanca isti tim, podešavanja zazora i rezervni dijelovi stižu bez upiranja prstom.
Napomena o povratu ulaganja: Gdje cure proračuni za velike troškove
Najveći skriveni trošak u teškom štancanju nije satnica tiska. To je otpad od probnog povratka i matrice. Dio od 6 mm koji ne prođe dimenzionalnu kontrolu pri 5000 udaraca može potrošiti 8 do 12 tona čelika prije nego što se matrica ispravi. Disciplinirani plan testiranja s uzorcima inkrementalne debljine košta manje od jednog tjedna proizvodnog otpada.
Kada procjenjujete ponudu, zatražite pretpostavljenu čvrstoću na smicanje, zazor matrice i metodu kompenzacije povratnog povrata. Ako dobavljač ne može odgovoriti, cijena se vjerojatno temelji na navikama tankog kolosijeka. To je trenutak za hodanje po podu i provjeru krivulje tiska.
Prethodni post
Metalni utisnuti dijelovi po narudžbi za naftnu industriju: materijali i nabava
Sljedeći post
Progresivno žigosanje dijelova automobila: matrice, tolerancije, troškovi i vodič za volumen
Naš Proizvodi.
Započnite svoj posao s OEM proizvođačem upravo ovdje!

Omogućite globalnim klijentima cjelovita rješenja po principu "ključ u ruke".
kroz
inovativnost!
BRZE LINKOVE
VIJESTI
KONTAKT PODACI.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kina
Autorska prava © Suzhou Shuangqisi Mold Equipment Co., Ltd. Sva prava pridržana. Prilagođena matrica za utiskivanje Proizvođači matrica za utiskivanje metala
