-
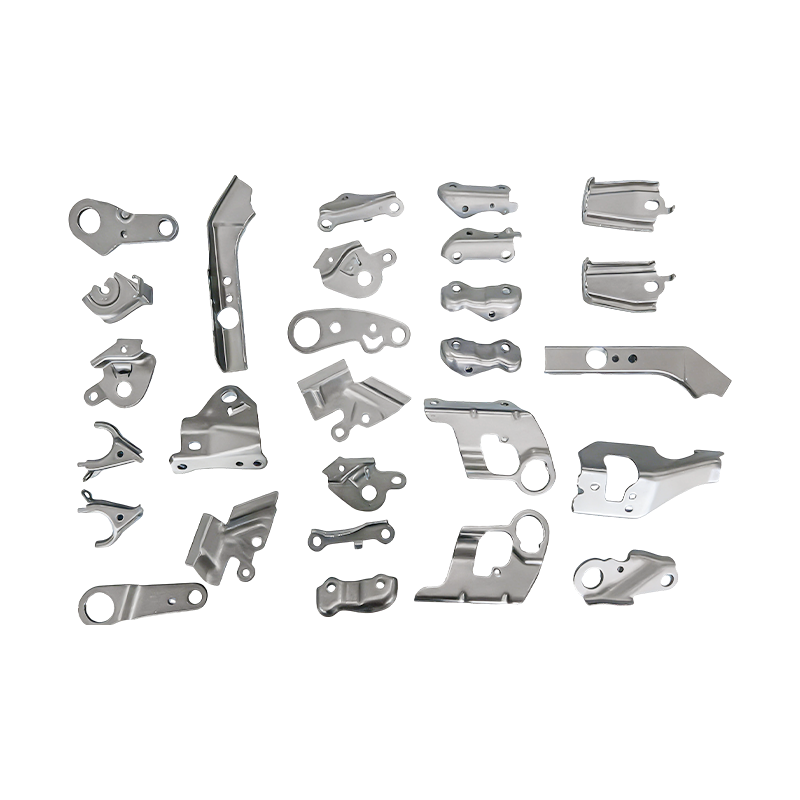
Dijelovi za progresivno utiskivanje malih automobilskih dijelova
Naši dijelovi za progresivno utiskivanje malih ...
-
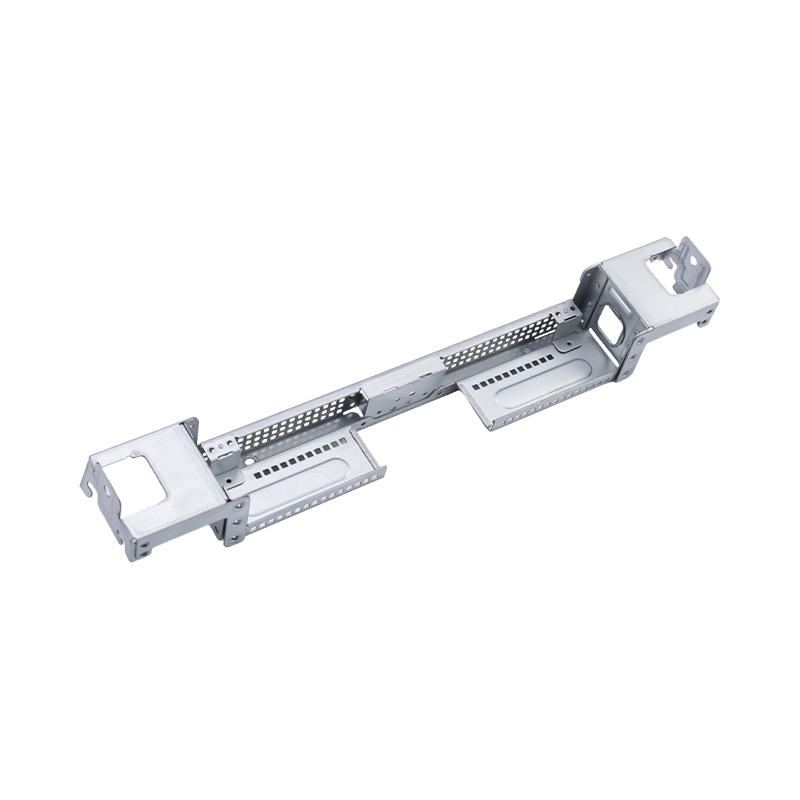
Vrhunski veliki računalni dijelovi za žigosanje
Naši vrhunski dijelovi za utiskivanje velikih r...
-
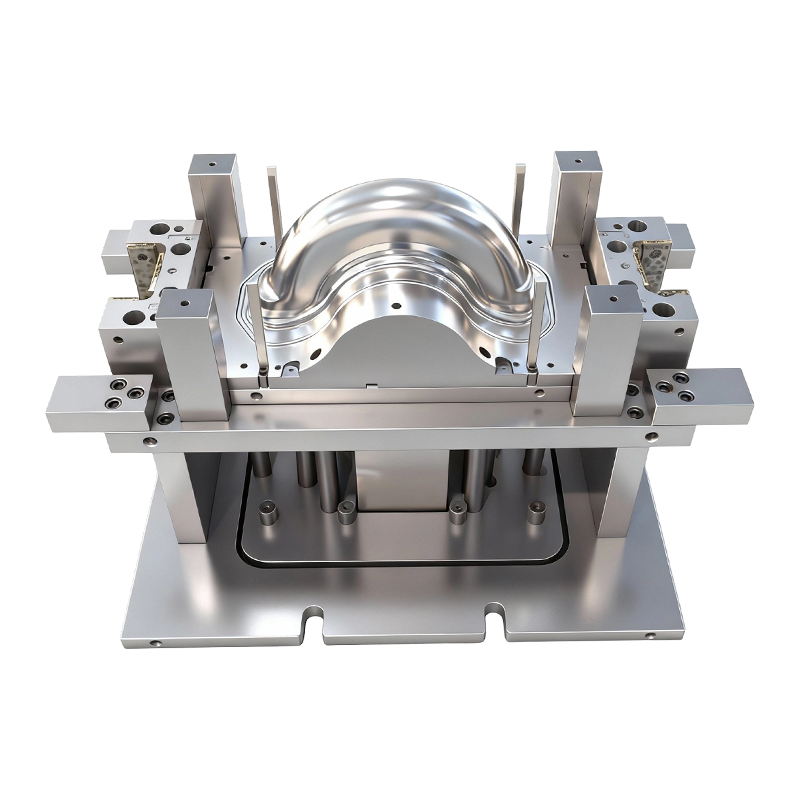
Kalup za duboko izvlačenje prednjih i stražnjih kotača električnih vozila na dva kotača
Ovaj kalup za duboko izvlačenje prednjih i stra...
-
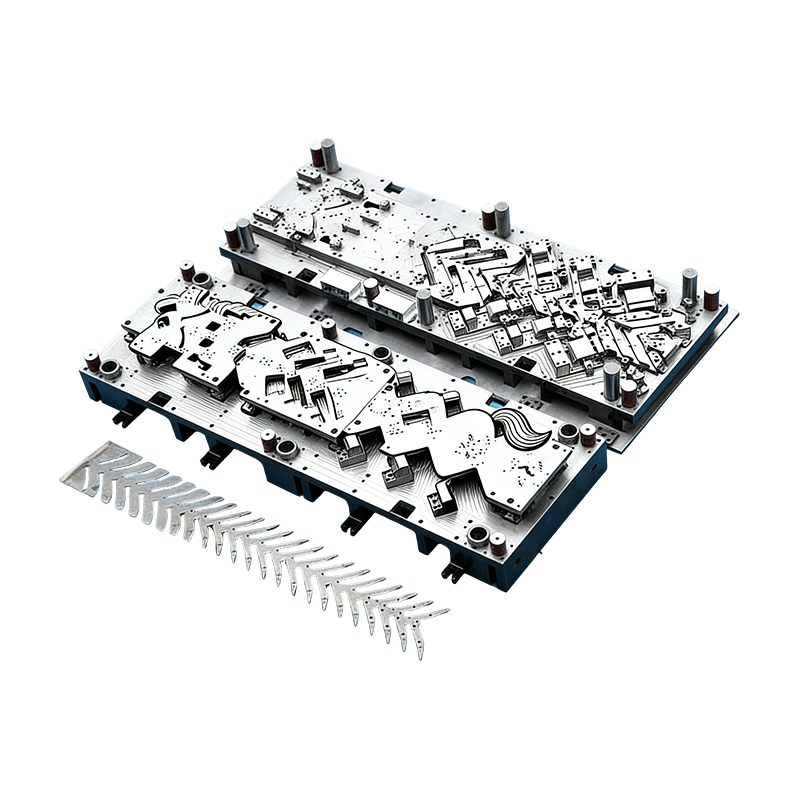
Progresivni kalupi za automobilske dijelove
Ovaj kontinuirani kalup za kućišta automobilski...
-
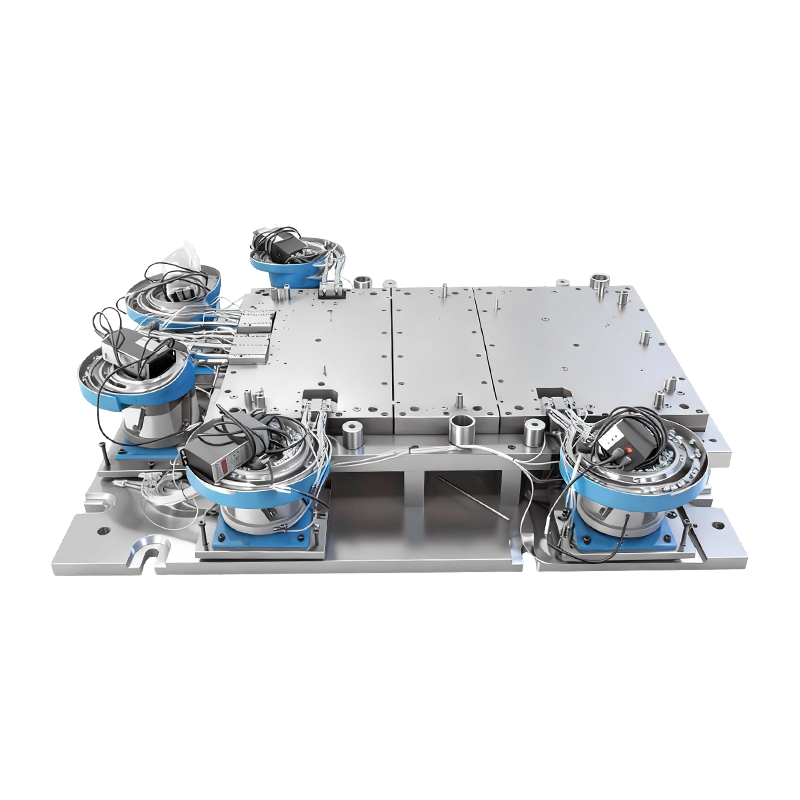
Automatski kalup za zakivanje za bazu velikog računala
Ovaj automatski kalup za zakivanje za veliku ba...
-
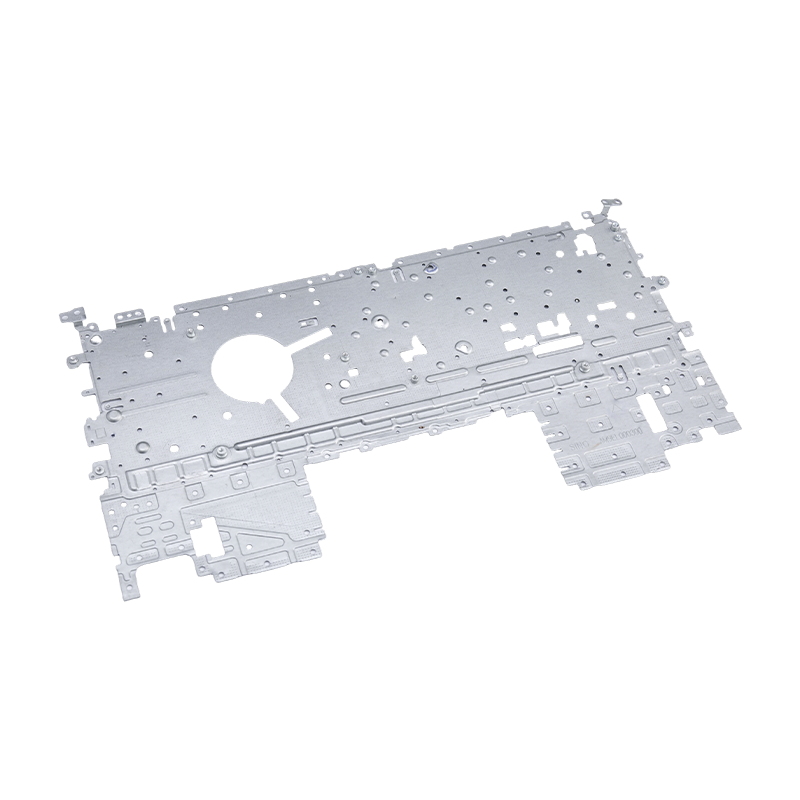
Dijelovi za utiskivanje prijenosnog računala
Naši dijelovi za utiskivanje prijenosnih računa...

Vijesti iz industrije
Dom / Vijesti / Vijesti iz industrije / Progresivno žigosanje dijelova automobila: matrice, tolerancije, troškovi i vodič za volumen
Progresivno žigosanje dijelova automobila: matrice, tolerancije, troškovi i vodič za volumen
2026-10-08
Uzmite 1,8 mm HSLA 340 nosač sjedala. Pokrenite ga na progresivnoj matrici s 14 stanica koja se napaja iz zavojnice i cijena komada obično iznosi oko 40 posto onoga što bi naplatila ručna ćelija od šest jednostrukih preša. Progresivna linija drži položaj otvora unutar ±0,08 mm tijekom cijelog pomaka s jednim operaterom koji učitava zavojnice. Ručna ćelija treba četiri osobe za hranjenje praznina i još uvijek izlazi iz tolerancije u trećoj smjeni. Taj razmak je cijeli argument za progresivno žigosanje na automobilskim dijelovima — i to vrijedi samo kada su volumen, raspored trake i alatni čelik ispravno navedeni od samog početka.
Kratak odgovor za većinu automobilskih programa:
- Progresivno žigosanje postaje najjeftiniji put nakon što godišnja količina očisti otprilike 150 000 do 200 000 komada za dio klase zagrada, a mnogo niže kada nekoliko brojeva dijelova dijeli jednu traku.
- Iskorištenje materijala - ne brzina preše - najveći je pojedinačni trošak. Smanjenje širine trake od tri posto obično nadmašuje smanjenje vremena ciklusa od deset posto na ukupni trošak po dijelu.
- Tolerancije se nakupljaju među stanicama, tako da se položaj rupe, kut savijanja i ravnost moraju dodijeliti određenim stanicama, a ne samo gotovom crtežu.
- Matrice, otisnuti dijelovi i automatizacija dovoda trebaju biti projektirani kao jedan sustav. Podijelite ih na tri dobavljača i skup tolerancije obično je prva žrtva.
Gdje progresivno žigosanje pobjeđuje alternative
Progresivna matrica obavlja svaku operaciju - bušenje, izvlačenje, obrezivanje, oblikovanje, rubove i odvajanje - unutar jednog poteza prešanja, pri čemu se traka pomiče za jedan korak po potezu. Dijelom nikada ne rukuje osoba između operacija, odakle dolaze i preciznost i ušteda rada. Ekonomija se mijenja ovisno o tri varijable: volumenu, debljini materijala i broju stanica koje geometrija stvarno zahtijeva.
Tanki dijelovi ispod 3 mm s velikim godišnjim volumenom klasični su progresivni kandidati. Teži dijelovi iznad 6 mm, ili dijelovi s dubokim izvlačenjem koji zahtijevaju nekoliko stanica za ponovno izvlačenje, često preferiraju matrice za duboko izvlačenje ili prijenos - račun alata za progresivnu matricu od 20 stanica na 5 mm podupiraču teško je opravdati u odnosu na prijenosnu liniju s četiri klizača.
Raspored trake
Uspon, širina mreže i dizajn nosača odlučuju o korištenju materijala prije nego što se jedna stanica reže. Smanjenje trake od 2 mm preko svitka od 300 mm vrijedi više od većine nadogradnji tiska.
Broj stanica
Svaka dodana stanica povećava troškove kalupa, opterećenje održavanja i tonažu preše. Neaktivne stanice ponekad su namjerno rezervirane za buduću reviziju - jeftina zaštita od promjene dizajna.
Prozor tonaže
Sila rezanja dostiže vrhunac u trenutku smicanja. Matrica koja odgovara preši od 250 T na papiru može proći pored nje na tvrdoj traci, tako da je margina tonaže od 20 do 30 posto normalna praksa.
Vrsta alatnog čelika
Presvučeni karbid ili čelik od metalurgije praha na stanicama za bušenje produžavaju intervale ponovnog brušenja na traci visoke čvrstoće, ali samo kada su papuča matrice i stupovi vodilice dovoljno čvrsti da odgovaraju.
Što se zapravo događa unutar progresivnog kockice
Redoslijed postaja nosi inženjering. Tipični automobilski progresivni alat otvara se s pilot rupom i stanicom za urez, pomiče se u prvo izvlačenje ili formu, dodaje obrezivanje i bušenje kako materijal stvrdnjava, a zatim završava s rubovima, restrikcijama i rezom za razdvajanje koji ostavlja dio na nosaču do posljednjeg udarca.
Tri detalja odlučuju hoće li alat imati toleranciju nakon šest mjeseci proizvodnje. Pilot klinovi moraju se uklopiti prije bilo koje stanice za rezanje kako bi zaključali položaj trake. Ploča za skidanje mora držati traku ravno tijekom izvlačenja, inače će ploča neravnomjerno odskočiti. A otpad mora izaći prema dolje kroz žljebove bez da ikada ponovno uđe u traku - metak koji se vraća najčešći je uzrok katastrofalnih oštećenja matrice.
Na naprednim čelicima visoke čvrstoće, kompenzacija povratnog povrata ugrađena je u stanice oblika umjesto da se kasnije ispravlja. Proizvođači matrica obično prekomjerno savijaju prirubnicu za izračunati kut i zatim je ponovno udaraju, jer traka od 590 MPa ili 780 MPa neće sama držati nominalni kut. Razlika između progresivnog i prijenosnog utiskivanja metala svodi se na to kako se dio transportira između ovih stanica — jedna se oslanja na nosač trake, druga na prijenosni mehanizam — i taj izbor mijenja trošak alata, vrijeme ciklusa i toleranciju koju realno možete obećati.
Progresivno nasuprot prijenosu nasuprot ručnom: Usporedba usporedna
Tablica u nastavku uspoređuje tri rute za automobilski strukturni nosač srednje veličine s otprilike 200.000 komada godišnje. Brojke su tipične planske vrijednosti koje se koriste za usporedbu dobavljača, a ne ponude.
Kriterij
Progresivna matrica
Prijenosna matrica
Ručno / jednostruko djelovanje
Ulaganje u alate
visoko
srednje
Niska
Cijena po komadu 200k/god
Niskaest
Sredina
visokoest
Ostvarivi položaj rupe
±0,05 do ±0,10 mm
±0,10 do ±0,20 mm
±0,25 mm i pomicanje
Vrijeme promjene
2 do 6 sati
1 do 3 sata
20 do 45 minuta
Operateri po smjeni
1
2
4 do 6
Remen za volumen koji najbolje pristaje
150 tisuća i više
50 do 150 tisuća
Ispod 50k
 Progresivni kalupi za automobilska kućišta motora i male dijelove visoko-volume progressive stamping mold for automotive motor housings, suited to precision production where part complexity and annual volume justify progressive tooling. Pogledajte proizvod →
Obratite pažnju na mjesto skretnice. Ispod otprilike 50.000 komada godišnje, amortizacija alata dominira, a ručna ruta još uvijek pobjeđuje na ukupnim troškovima. Između 50.000 i 150.000 odgovor ovisi o složenosti dijela i o tome može li drugi broj dijela dijeliti istu traku — ta opcija zajedničke trake često je ono zbog čega se progresivni alat isplati u roku od osamnaest mjeseci.
Tri skrivene metrike koje odlučuju o profitabilnosti linije
Ponude obično pokazuju cijenu po komadu i cijenu alata. Rijetko pokazuju iskorištenje materijala, ukupnu učinkovitost opreme ili stopu otpada nakon što je alat dvaput brušen. Ta tri broja često se više razlikuju između dva dobavljača nego navedena cijena.
Progresivna
OEE 76%
Prijenos
OEE 61%
Ručna ćelija
OEE 44%
OEE za progresivnu liniju odražava tri stvari koje rade zajedno: dostupnost preše, disciplinu dodavanja i izmjene zavojnice i učinak prvog prolaza. Linija koja radi brzinom od 60 udaraca u minuti, ali se zaustavlja svakih četrdeset minuta zbog zastoja, obično gubi od one koja radi brzinom od 45 udaraca u minuti s čistom stazom otpada. Kada uspoređujete dobavljače, pitajte za stvarno vrijeme izmjene zavojnice, korak i brzinu hoda i broj dijelova između ponovnog brušenja - ne maksimalnu brzinu preše.
Gdje se koriste automobilski dijelovi s progresivnim utiskivanjem
Progresivni radovi dominiraju dijelovima vozila s velikim volumenom, a ne cijelom strukturom. Distribucija u nastavku odražava tipične obitelji dijelova proizvedene na progresivnom i višestacionom alatu.
- EV i pogon — 42%: kućišta motora, poklopci baterija, visokonaponske bakrene sabirnice i nosači pogonskih jedinica.
- Tijelo, sjedalo i struktura — 24%: okviri sjedala, nosači za pojačanje, zasuni i mali dijelovi tijela.
- Gorivo, ispušni plinovi i gospodarska vozila — 18%: krajnje ploče spremnika, toplinski štitovi i nosači teških kamiona.
- Elektronika i industrijska oprema — 16%: kućište poslužitelja, školjke pećnice, strukturni dijelovi prijenosnih računala i telefona, kućišta servo pogona i komponente kompresora.
 Dijelovi za utiskivanje bakrenih sabirnica novih energetskih vozila Precizno žigosane bakrene sabirnice visoke čistoće za distribuciju visokonaponske struje u električnim vozilima, relevantne tamo gdje su vodljive, veze niskog otpora i susjedne automobilske žigosane zahtijevaju blisku integraciju dobavljača. Pogledajte proizvod →
Vrijedno je istaknuti obitelj bakrenih sabirnica. Ti dijelovi kombiniraju mekani, vrlo vodljivi materijal sa zahtjevnim specifikacijama za neravnine i ravnost, a često se proizvode u isto vrijeme kao i okolni čelični dijelovi na susjednoj opremi. Dobavljač koji već vodi oba dijelovi za žigosanje automobila a posao elektroničkog žigosanja obično ima alatnicu i mjeriteljsku dubinu za rukovanje s oba sustava materijala bez duge krivulje učenja pri prvoj vožnji.
Određivanje programa progresivnog žigosanja: sedam koraka
Većina prekoračenja troškova progresivnih programa dolazi od sekvenciranja, a ne od same matrice. Redoslijed u nastavku odražava kako odluke o dizajnu, alatima i automatizaciji zapravo ograničavaju jedna drugu.
- Prvo popravite izgled trake. Postavite korak, širinu mreže i zavojnice u odnosu na geometriju prazne ploče prije odabira broja stanica. Svaka kasnija odluka nasljeđuje ovu geometriju.
- Dodijelite tolerancije stanicama. Odlučite koja stanica posjeduje položaj rupe, koja posjeduje kut savijanja, a koja posjeduje ravnost. Nejasne tolerancije crteža postaju sporne tijekom PPAP-a.
- Veličina tiska s marginom. Izračunajte vršnu silu smicanja, a ne prosječnu silu, i zadržite 20 do 30 posto prostora za buduću nadogradnju materijala.
- Rano odlučite o opsegu automatizacije. Utovar namotaja, ispravljač, dodavač, transporter otpada i rukovanje izlazom mijenjaju visinu matrice i vrijeme ciklusa ako stignu kasno u projektu.
- Pokrenite simulaciju matrice. Simulacija oblikovanja hvata povratni povrat i stanjivanje prije rezanja čelika, što je daleko jeftinije od ispravljanja gotove stanice za oblikovanje.
- Planirajte ciklus ponovnog mljevenja. Zabilježite broj dijelova između oštrenja od prvog dana proizvodnje tako da životni vijek alata postane mjerljiva linija troškova umjesto pretpostavke.
- Provjerite na proizvodnom alatu. Izgradite uzorke izvan alata i puni PPAP na konačnoj matrici, a ne na prototipu alata, ili će se hrpa tolerancije pomaknuti kada stigne prava traka.
 Prilagođena oprema za automatizaciju štancanja za linije progresivnog štancanja Popis proizvoda za prilagođenu opremu za automatizaciju žigosanja, relevantan tamo gdje progresivni programi trebaju koordinirani dizajn kalupa, proizvodnju žigosanih dijelova i isporuku automatizacije. Pogledajte proizvod →
U četvrtom koraku isporuka po sistemu "ključ u ruke" mijenja matematiku. Kada izrađivač matrice i izrađivač automatizacije imaju isti ugovor, visina matrice, linija prolaza, hod dodavača i tonaža preše rješavaju se na jednom crtežu, a ne pregovaraju između dva dobavljača nakon što je alat već izrezan. Zadržavanje dizajna kalupa, proizvodnje žigosanih dijelova i automatizacije žigosanja unutar jedne inženjerske grupe uklanja sučelja na kojima progresivni programi obično gube tjedne.
Zapisi o održavanju, zadržavanju tolerancija i usklađenosti
Progresivna matrica koja je proizvodila prihvatljive dijelove pri lansiranju neće ostati tamo bez ritma održavanja. Uobičajena praksa je mjerenje uzorka pri svakom intervalu ponovnog brušenja, praćenje trenda, a ne pojedinačnog očitanja, i zamjena vodilica i čahura na fiksnom broju, a ne na kvaru. Cijena planiranog osmosatnog servisa matrice djelić je cijene rashodovane zavojnice i propuštene pošiljke.
Dokumentacija o sukladnosti za automobilsko žigosanje obično treba putovati s dijelom: potvrde o materijalu s toplinskim brojevima, izvješća o dimenzijama u PPAP-u, kontrolni planovi koji identificiraju kritične stanice i zapisi o održavanju matrice i povijesti ponovnog brušenja. Vrste čelika visoke čvrstoće koje se isporučuju prema specifikaciji od 590 MPa ili 780 MPa trebale bi imati podatke o dolaznoj inspekciji snimljene uz zavojnicu, jer je prozor za oblikovanje za te kvalitete uzak i varijacija od glodalice do glodalice će se pokazati kao pomak kuta savijanja mnogo prije nego što se pokaže kao vidljiva pukotina.
Podmazivanje i upravljanje otpadom dvije su stavke održavanja koje najviše utječu na dugotrajno zadržavanje tolerancije. Ispravan odabir maziva za premaz na ulaznoj traci smanjuje nagrizanje na stanicama za izvlačenje, a žlijeb za otpad koji se pregledava prema fiksnom rasporedu sprječava oštećenje kalupa izazvano udarcima koje nikakav kapacitet preše ne može apsorbirati. Tretirano kao rutinsko održavanje, a ne kao naknadna misao, oba produžuju interval između ponovnih brušenja i održavaju opseg tolerancije koji je progresivno žigosanje uopće učinio pravim izborom.
Prethodni post
Vodič za teško utiskivanje: Tolerancije, tonaža, dizajn matrice i odabir alata
Sljedeći post
Zakivanje u kalupu za progresivne matrice za utiskivanje: principi i primjena
Naš Proizvodi.
Započnite svoj posao s OEM proizvođačem upravo ovdje!

Omogućite globalnim klijentima cjelovita rješenja po principu "ključ u ruke".
kroz
inovativnost!
BRZE LINKOVE
VIJESTI
KONTAKT PODACI.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kina
Autorska prava © Suzhou Shuangqisi Mold Equipment Co., Ltd. Sva prava pridržana. Prilagođena matrica za utiskivanje Proizvođači matrica za utiskivanje metala
