-
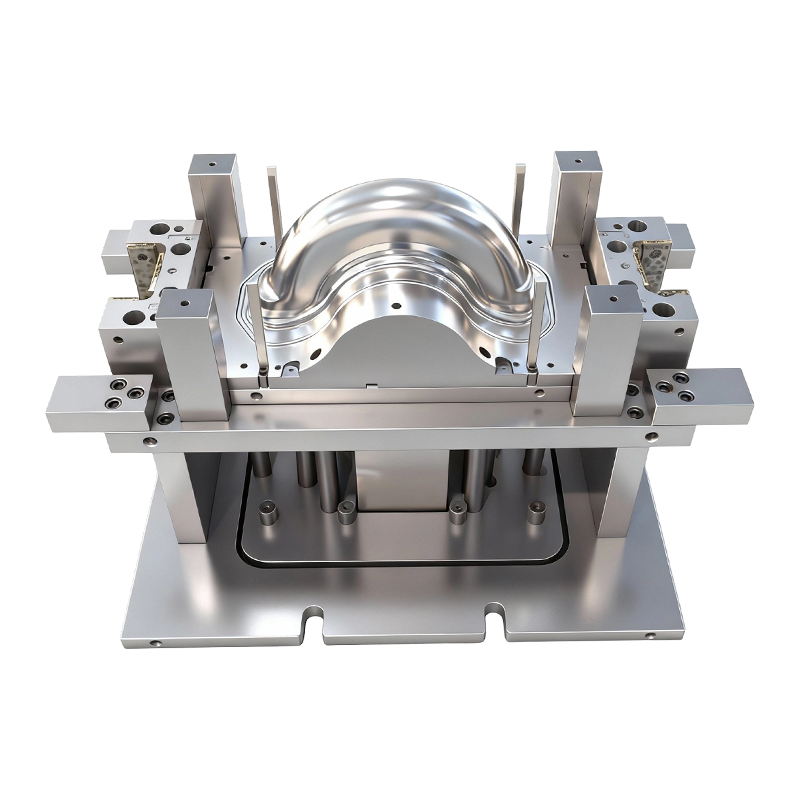
Kalup za duboko izvlačenje prednjih i stražnjih kotača električnih vozila na dva kotača
Ovaj kalup za duboko izvlačenje prednjih i stra...
-
Dijelovi za utiskivanje kraja spremnika za plin
Dijelovi za utiskivanje krajeva spremnika plina...
-
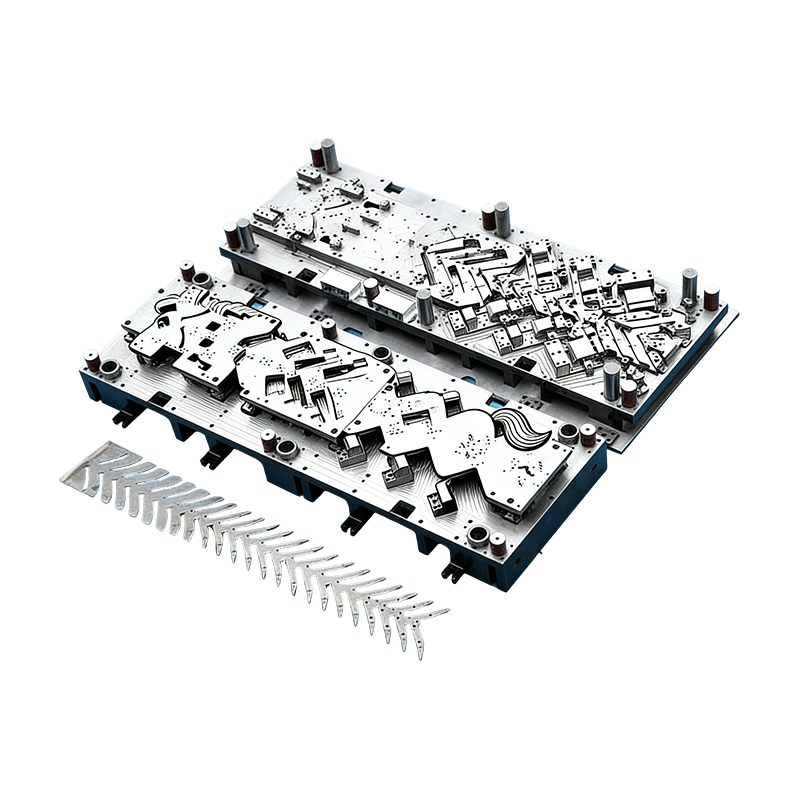
Progresivni kalupi za automobilske dijelove
Ovaj kontinuirani kalup za kućišta automobilski...
-
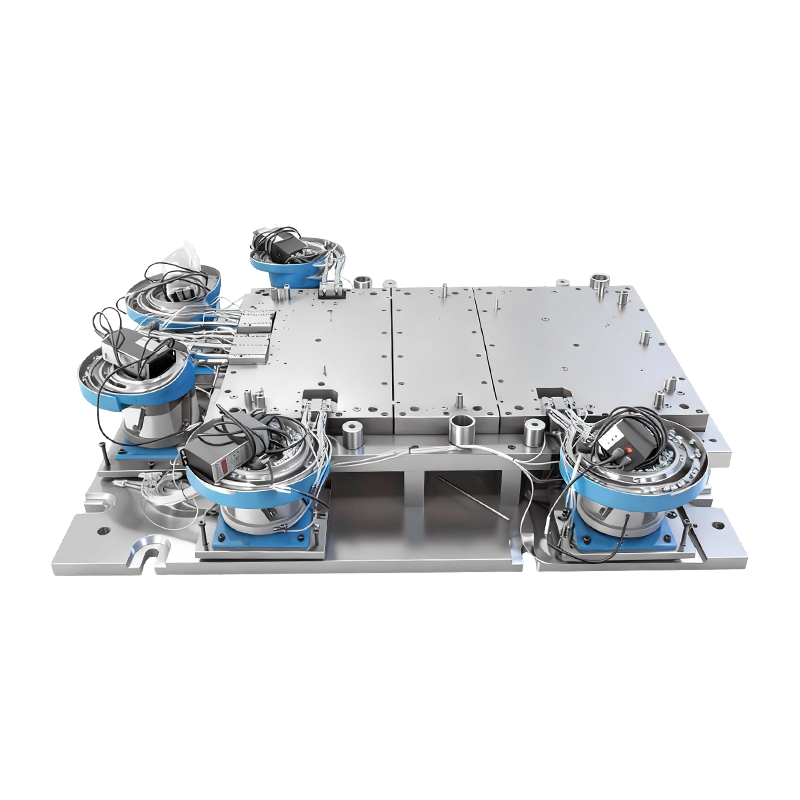
Automatski kalup za zakivanje za bazu velikog računala
Ovaj automatski kalup za zakivanje za veliku ba...
-
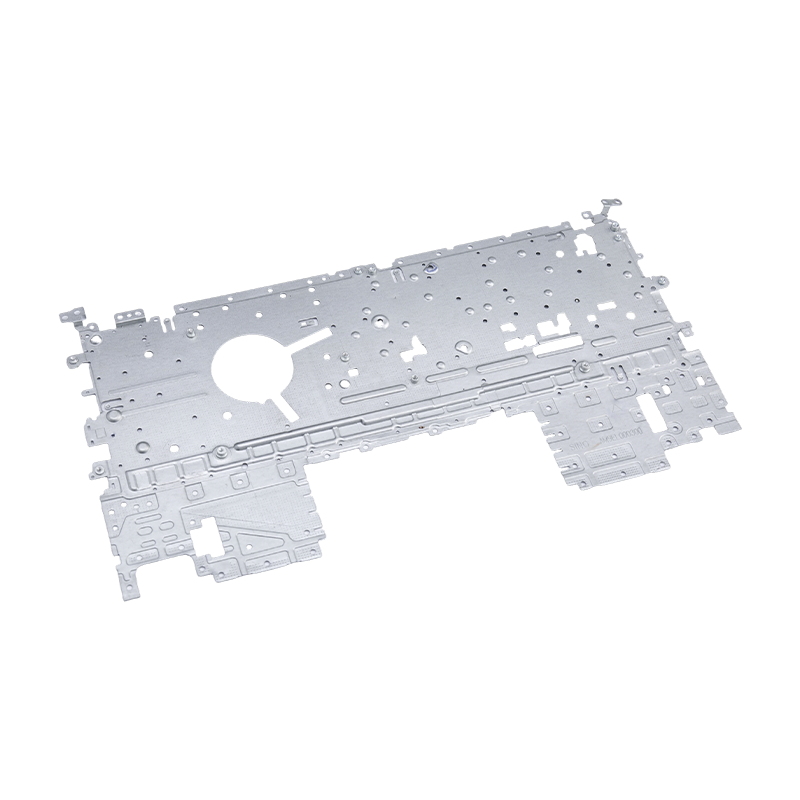
Dijelovi za utiskivanje prijenosnog računala
Naši dijelovi za utiskivanje prijenosnih računa...

Vijesti iz industrije
Dom / Vijesti / Vijesti iz industrije / Dizajn za pouzdanost i mogućnost izrade: marže koje preživljavaju proizvodnju
Dizajn za pouzdanost i mogućnost izrade: marže koje preživljavaju proizvodnju
2026-11-02
Nosač sjedala HC340LA od 1,5 mm prošao je svaku provjeru dimenzija na CMM-u i još uvijek je napukao tijekom servisiranja. Pukotina je započela na polumjeru unutarnjeg savijanja od 0,6 mm, koji je postojao jer je na crtežu ponovno korištena omotnica za pakiranje, a ne zato što je to dopuštalo opterećenje od zamora. Ništa u tehničkom dosjeu nije bilo pogrešno na papiru. Maržu jednostavno nitko nije odredio.
To je praktični jaz između dviju disciplina koje obično razmatraju dvije različite skupine. Dizajn za proizvodnost postavlja pitanje može li se dio izrađivati više puta unutar stabilnog procesnog prozora. Dizajn za pouzdanost postavlja pitanje nastavlja li raditi tijekom životnog vijeka koji kupac pretpostavlja. Na žigosanim dijelovima oba su odgovora ispisana na istom crtežu, u ista tri broja.
Radni zaključak: margine pouzdanosti i proizvodne marže tretirajte kao jednu stavku pregleda, a ne dvije. Geometrija savijanja, niz tolerancija i stanje materijala pokreću oba svojstva, a promjena jednog pomiče drugo. Podmirite ih prije nego što se kockica završi i program dobije oboje besplatno. Naknadno ih podmirite i alat se dvostruko plaća.
Gdje DFM i DFR dijele iste poluge
Četiri varijable odlučuju o većini rezultata žigosanih dijelova. Nijedna od njih nije nova ideja; ono što ne uspijeva u praksi je redoslijed, jer komentari o alatu i komentari o pouzdanosti padaju na crtež u različito vrijeme.
Oblikovanje geometrije
Unutarnji radijus ispod 1x debljine lima koncentrira naprezanje na vanjsko vlakno; ispod 0,5x to je pukotina koja čeka svoj prvi ciklus zamora. Za mikrolegirane vrste, držite 1,5x debljinu ili oblik i smanjite naprezanje. Održavajte udaljenost između otvora i savijanja na 2t R kako se otvor ne bi razvukao u oval koji kasnije ne može biti presatan.
Tolerancijski stog
Plus ili minus 0,05 mm na značajci 300 mm od referentne točke, unutar progresivne matrice s četiri stanice, obećanje je koje proces ne može održati. Skupite toleranciju s uključenim trošenjem alata, rasipanjem debljine svitka i deformacijom preše, a zatim testirajte funkcionira li sklop i dalje u najgorem slučaju. Ako nije, popravak pripada sučelju, a ne strožem ispisu.
Materijalno stanje
Raspon istezanja od 40 MPa između zavojnica mijenja opružni povrat, što mijenja konačni kut, što mijenja kontaktno naprezanje na spoju. Odredite ocjenu i uvjete isporuke, zatražite certifikate EN 10204 3.1 i održavajte smjer zrna dosljednim između prototipa i serije kako bi test pouzdanosti potvrdio dio koji ćete stvarno isporučiti.
Sposobnost procesa
Karakteristika koja radi na Ppk 1.0 stavlja otprilike jedan dio od 300 izvan granica. Na nosaču koji se proizvodi od 200.000 jedinica godišnje, to je brojka pouzdanosti, a ne brojka kvalitete. Postavite Ppk 1,67 na PPAP i dizajnirajte značajku tako da je matrica još uvijek drži nakon 200.000 poteza dopuštenog trošenja.
Sam koncept matrice je odluka o pouzdanosti. Progresivni alat nosi traku kroz svaku stanicu u jednom potezu, što uklanja varijacije ponovnog stezanja, ali uklanja mogućnost kasnijeg ispravljanja stanice bez dodirivanja cijele linije. Alat za prijenos širi stanice po prešama, čineći pojedinačnu prilagodbu lakšom po cijenu više rukovanja. Pregledavanje progresivno u odnosu na prijenosno žigosanje rano obično utvrđuje koja su odstupanja realna prije nego što se odabere jedna dimenzija.
 Progresivni kalupi za utiskivanje kućišta motora automobila Prilagođene kontinuirane matrice za velike količine automobilskih motornih kućišta i malih dijelova, izrađene za preciznost, otpornost na habanje i održavanje masovne proizvodnje. Pogledajte proizvod →
DFM i DFR u usporedbi: različite mete, zajednički dokazi
Držanje dvaju stupaca odvojenim korisno je čak i unutar zajedničkog pregleda jer optimiziraju različite stvari i troše različite podatke.
Tablica 1: Dvije discipline čitaju se kao odvojeni stupci na obrascu za pregled, ali se približavaju istim kritičnim karakteristikama.
Krivulja troškova s kojom se nitko ne raspravlja dok ne postoji alat
Relativni trošak ispravljanja jednog defekta žigosanog dijela naglo raste, a najoštriji korak nije onaj koji većina timova planira.
Koncept 1x
Zamrzavanje dizajna 8x
Izrada matrice 45x
PPAP 120x
Polje 400x
Peterostruki skok između zamrzavanja dizajna i izrade matrice je onaj koji je bitan, jer je to zadnja točka gdje se geometrija može kretati bez dodirivanja čelika. Kompenzacija povratne opruge, dodatak i promjene trim linije su jeftini na situ i skupi u preši: ponovno izrezani blok matrice znači tjedne vremena za tiskanje, novi program isprobavanja i ponovnu provjeru svake karakteristike koja se pomaknula. Granica pouzdanosti koja se postiže PPAP-om stoga je proizvodni trošak jednako kao i inženjerski.
Gdje se koncentrira pouzdanost žigosanih dijelova
Raspodjela u nastavku je prikaz planiranja kako se sadržaj žigosanog dijela obično dijeli na krajnja tržišta, a koristi se za dimenzioniranje kapaciteta pregleda, a ne za opisivanje izmjerenog tržišnog udjela.
Struktura automobila i električnih vozila, baterija i sabirnica s oko 46 posto nose najveći dvostruki teret, jer zahtjevi za sudar, brtvljenje i elektriku stoje na istom dijelu.
- 46% Automobilska i EV karoserija, baterija, sabirnica
- 24% Potrošačka elektronika i kućišta uređaja
- 18% Industrijska oprema kao što su servo pogoni i kompresori
- 12% Dijelovi za dvotočkaše i teške kamione
Poklopci baterija i bakrene sabirnice najjasniji su slučaj. Zahtjev za pouzdanost je brtvljenje, stabilan kontaktni otpor i toplinski ciklus bez pucanja; Zahtjev za proizvodnost je dubina izvlačenja, sila držača ćorke i kontrola opruge. Njih dvoje vuku u suprotnim smjerovima, a dio postaje jeftin tek kada se oba riješe u istoj iteraciji umjesto u nizu.
 Precizni dijelovi za utiskivanje poklopca baterije Prilagođeni žigosani poklopci kućišta baterija od čelika, aluminija ili nehrđajućeg čelika, s malim tolerancijama i opcijama za rupe, prirubnice i savijanje. Pogledajte proizvod →
Niz recenzija koji preživljava kontakt s produkcijom
Redoslijed je važniji od temeljitosti. Ovih pet koraka funkcionira navedenim redoslijedom i teško ih je naknadno ugraditi.
Korak 1 - Definirajte neuspjeh
Napišite definiciju kvara prije bilo koje tolerancije: opterećenje, broj ciklusa, okolina, prihvatljiva stopa curenja ili pomak otpora. Pouzdanost se ne može ocjenjivati prema nedefiniranom kriteriju.
Korak 2 - Mapirajte prozor
Uskladite dio s vrstom matrice, stvarno dostupnu tonažu preše i širinu zavojnice, zatim označite svaku značajku koja se nalazi izvan prozora već dokazana u kalup za štancanje i proizvodnja dijelova za štancanje .
Korak 3 - Složite realistično
Izgradite skup s uključenim dodatkom za trošenje i rasipanjem materijala, a ne s nominalnim vrijednostima. Zatim potvrdite da sklop i dalje radi u najgorem slučaju, a ne u nominalnom slučaju.
Korak 4 - Provjerite oba popisa
Testirajte svaku stavku pouzdanosti u odnosu na ograničenje proizvodnosti: radijus savijanja u odnosu na otpornost na zamor, premaz u odnosu na kontaktnu otpornost, kvalitetu reznog ruba u odnosu na nastanak pukotina.
Korak 5 - Zatvorite planom kontrole
Povežite intervale održavanja matrice s brojem udaraca, nadzirite sposobnost kritičnih karakteristika i ponovno provjerite oba svojstva nakon bilo kakve inženjerske promjene.
Automatizacija mijenja ovu sliku na specifičan način. Robotski prijenos i integrirane kontrole linije smanjuju štetu pri rukovanju između stanica, što pomaže pouzdanosti, ali dodaju ponovljivost stezaljke i pouzdanost senzora kao nove varijable koje nijedan crtež ne bilježi.
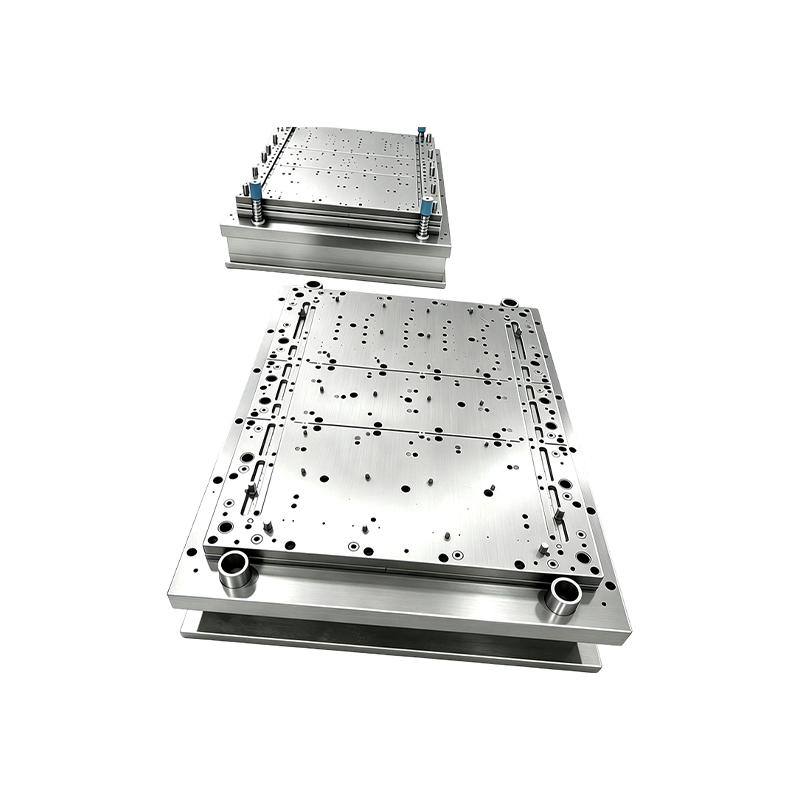 Prilagođena oprema za automatizaciju štancanja i projekti ključ u ruke Prilagođena oprema za automatizaciju žigosanja nudi se kao projekti po principu "ključ u ruke", s pripadajućom proizvodnom opremom konfiguriranom prema potrebama kupaca za isplative operacije žigosanja. Pogledajte proizvod →
Održavanje, dokumentacija i sukladnost
Marže opstaju samo ako ih papirologija štiti nakon početka serijske proizvodnje.
- Držite kontrolni plan i proces FMEA revizije zaključane za reviziju crteža; svaki popravak kalupa koji mijenja oblik pokreće ponovni PPAP i obavijest o promjeni kupca.
- Eksplicitno postavite ciljeve sposobnosti: Ppk 1,67 na PPAP na kritičnim karakteristikama, 1,33 u serijskoj proizvodnji, s ponovljivošću mjerača ispod 10 posto na istim značajkama.
- Dogovorite se o satima korozije prema ASTM B117 prije citiranja, jer završna ruta može nametnuti promjene geometrije koje nikada nisu bile cijenjene.
- Zabilježite toplinske brojeve materijala u odnosu na zavojnice i zadržite uzorke serije, potkrijepljene certifikatima EN 10204 3.1.
- Zakažite održavanje matrice u hodovima, a ne u kalendarskim danima, i dizajnirajte dopuštenje za habanje u probojcima i blokovima matrice tako da prvi popravak ne pomakne nominalnu vrijednost.
- Rukujte tržišnom usklađenošću odvojeno od inženjeringa: RoHS i REACH deklaracije za elektroničke žigove, izvješća o dimenzijama za automobilsku industriju i dokumentirani proces odstupanja tako da privremena koncesija nikada ne postane stalni crtež.
Pouzdanost i mogućnost izrade nisu dva paralelna projekta. One su jedan skup odluka o marginama izraženih radijusima savijanja, nizovima tolerancija i materijalnim uvjetima, a najjeftinije su u trenutku kada je crtež još uvijek mekan. Dio koji se ne može pouzdano oblikovati neće biti pouzdan ni na terenu; jednostavno će propasti kasnije, uz veću cijenu.
Prethodni post
Nema prethodnog članka
Sljedeći post
Primjeri dizajna za proizvodnost koji mijenjaju citate o žigosanju metala
Naš Proizvodi.
Započnite svoj posao s OEM proizvođačem upravo ovdje!

Omogućite globalnim klijentima cjelovita rješenja po principu "ključ u ruke".
kroz
inovativnost!
BRZE LINKOVE
VIJESTI
KONTAKT PODACI.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kina
Autorska prava © Suzhou Shuangqisi Mold Equipment Co., Ltd. Sva prava pridržana. Prilagođena matrica za utiskivanje Proizvođači matrica za utiskivanje metala
