-
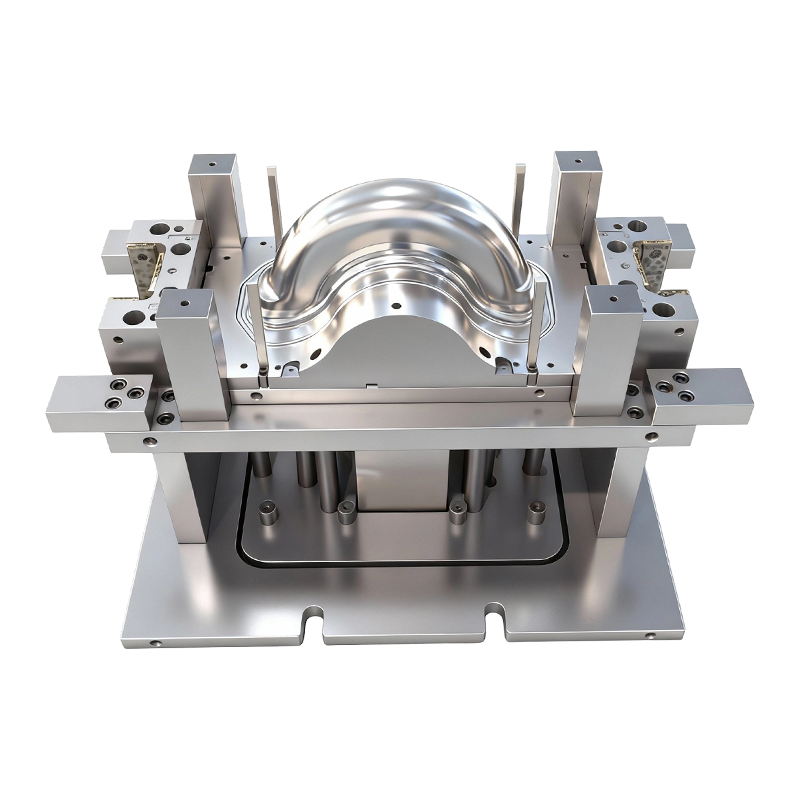
Kalup za duboko izvlačenje prednjih i stražnjih kotača električnih vozila na dva kotača
Ovaj kalup za duboko izvlačenje prednjih i stra...
-
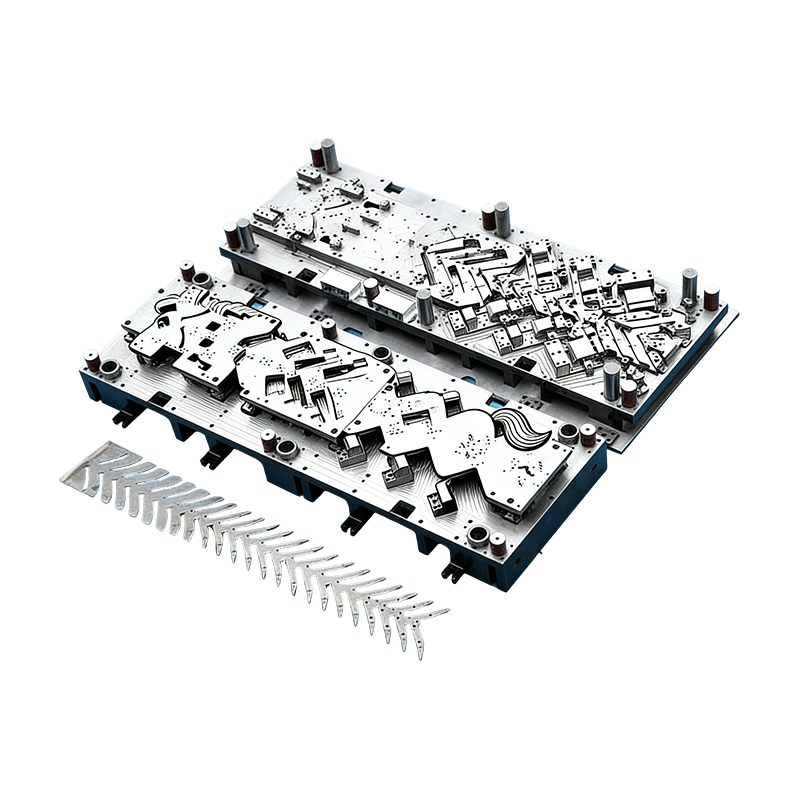
Progresivni kalupi za automobilske dijelove
Ovaj kontinuirani kalup za kućišta automobilski...
-
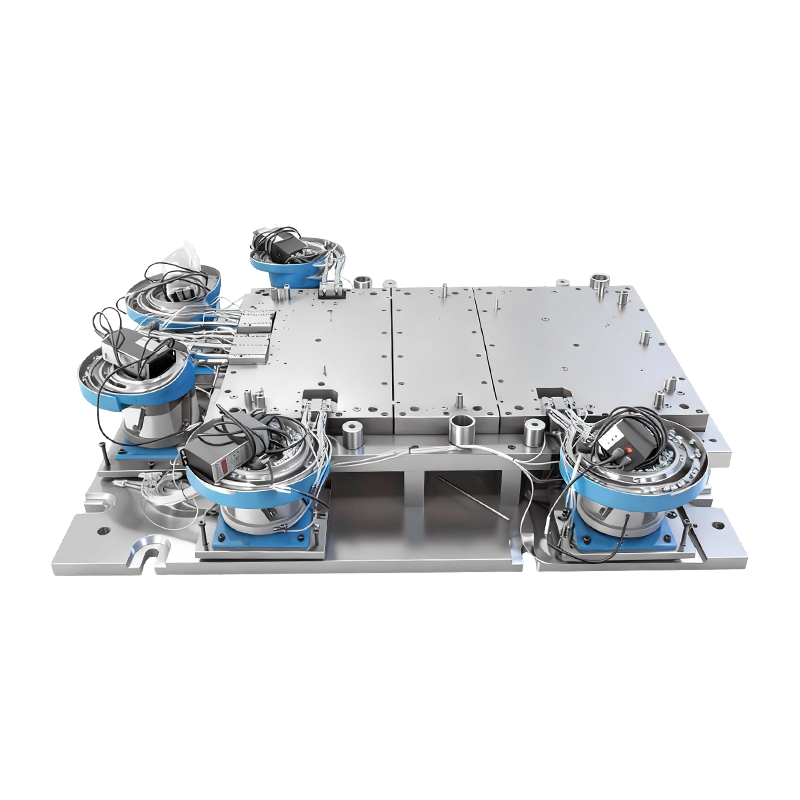
Automatski kalup za zakivanje za bazu velikog računala
Ovaj automatski kalup za zakivanje za veliku ba...
-
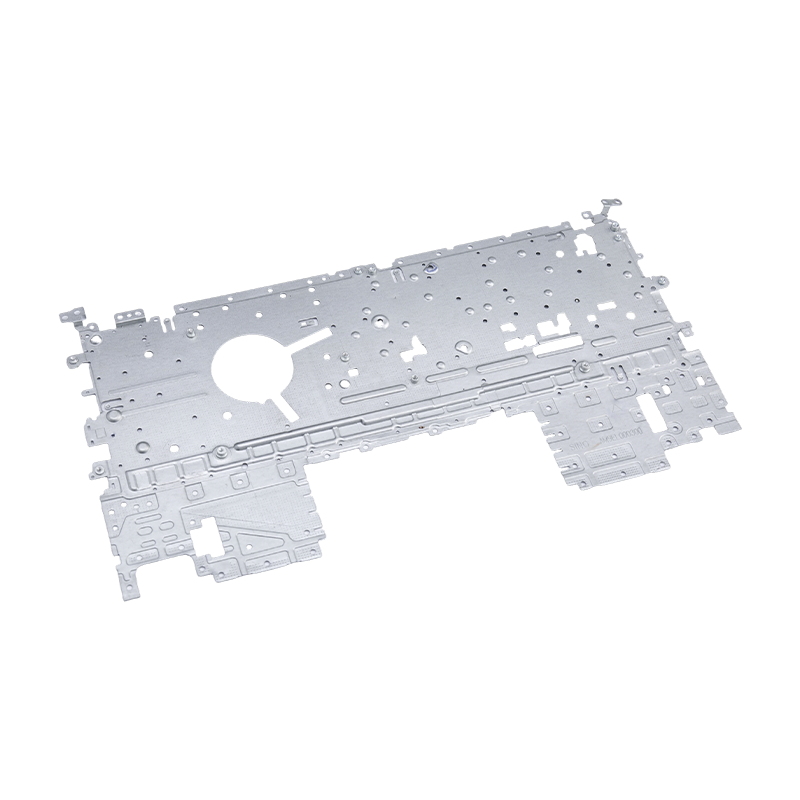
Dijelovi za utiskivanje prijenosnog računala
Naši dijelovi za utiskivanje prijenosnih računa...
-
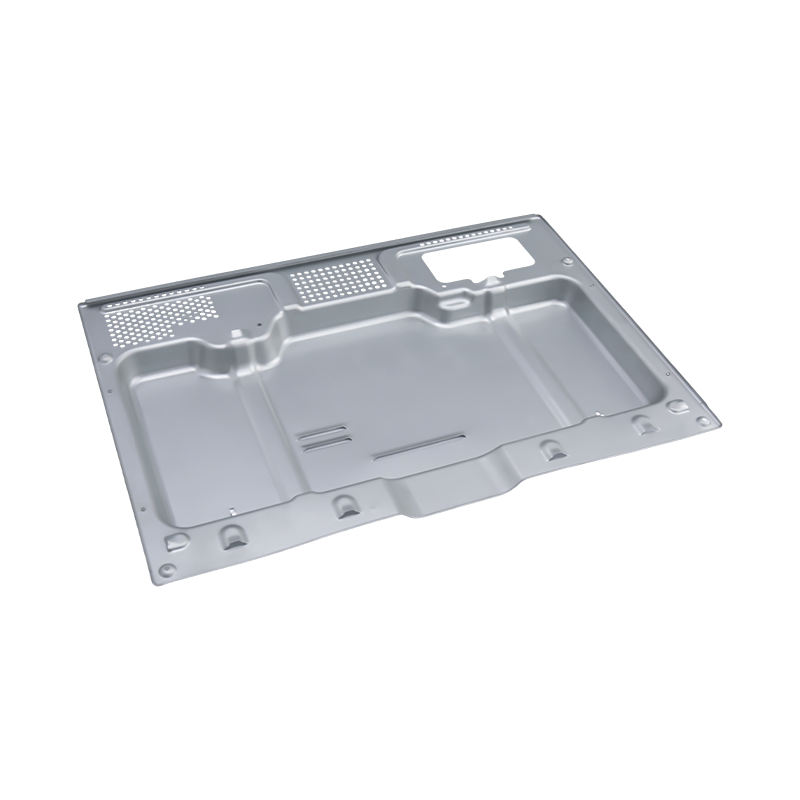
Vrhunski dijelovi za utiskivanje pećnice
Naši vrhunski dijelovi za utiskivanje pećnica p...

Vijesti iz industrije
Dom / Vijesti / Vijesti iz industrije / Dobavljači štancanja aluminija: Kako procijeniti sposobnost, rizik i prikladnost
Dobavljači štancanja aluminija: Kako procijeniti sposobnost, rizik i prikladnost
2026-09-20
Zašto dobavljači za utiskivanje aluminija propadaju nakon prve isporuke
Utisnuta aluminijska baterijska ladica koja prolazi uzorke prototipa još uvijek može biti neuspješna kod 50.000 jedinica ako dobavljačeva dopuštenost trošenja kalupa nije modelirana. Isto vrijedi i za bakrenu sabirnicu koja zadovoljava specifikacije vodljivosti, ali razvija rubne pukotine nakon tri brušenja. Aluminij se ponaša drugačije od čelika: kida se, odskače i galopira kroz zazore kalupa. Najbolji dobavljači aluminijskih štanca nisu samo oni s najnižom cijenom po kilogramu. Oni kontroliraju temperaturu legure, održavanje kalupa i predaju automatizaciji.
Osnovni zaključak
Odaberite dobavljače za žigosanje aluminija na temelju četiri provjerene sposobnosti: (1) dizajn matrice za određenu leguru i temperaturu, (2) dokumentirano održavanje matrice i zapisi o ponovnom brušenju, (3) interna ili strogo kontrolirana automatizacija za progresivne i prijenosne operacije i (4) sustav kvalitete koji uzorkuje dijelove koji su prvi i zadnji. Cijena slijedi ova četiri; ne bi ih trebalo voditi.
Što se mijenja kada utisnete aluminij umjesto čelika
Aluminijsko žigosanje nije zamjena za čelično žigosanje. Metal ima otprilike jednu trećinu modula elastičnosti od čelika, tako da je opruga veća i manje predvidljiva. Njegova slabija sposobnost oblikovanja u određenim temperacijama znači da duboko izvlačenje zahtijeva veće radijuse matrice, bolje podmazivanje, a ponekad i srednje žarenje. Tablica u nastavku sažima praktične razlike koje utječu na odabir dobavljača.
Legura i kaljenje
1100 i 3003 su mekani i lako se oblikuju, ali nemaju snagu. 5052 nudi ravnotežu za nosače i kućišta. 6061-T6 je jak, ali puca u uskim zavojima osim ako to ne dizajnirate. Sposoban dobavljač pita za temperament prije nego što citira kocku.
Zazor i istrošenost matrice
Aluminij žuči i nakuplja se na rubovima kalupa. Zazor mora biti 8-12% debljine za mnoge legure, a matrice trebaju polirane žljebove, često ponovno brušenje i ponekad karbidne umetke. Dobavljači koji izvode čelične matrice na aluminiju proizvodit će komade i rezove.
Automatizacija Handoff
Progresivni i prijenosni kalupi za aluminij zahtijevaju nježnije sustave dodavanja, maziva protiv žuljanja i uklanjanje otpadaka koje ne grebe površinu. Automatizacija koja radi za hladno valjani čelik često treba ponovno podešavanje vremena i mekše hvataljke za aluminij.
Ako uspoređuješ progresivno i prijenosno štancanje metala , aluminijski faktor mijenja vrijeme ciklusa i pretpostavke o troškovima kalupa koje biste trebali koristiti.
Vrste dobavljača u usporedbi s mjernim podacima koji su važni
Dobavljači žigosanja aluminija dijele se na tri široka operativna modela. Tablica u nastavku uspoređuje ih s obzirom na vlasništvo nad kalupom, stručnost o legurama, automatizaciju i rizik. Brojevi su tipični rasponi od citiranja i revizije žigosanih dijelova, a ne jamstva.
Skriveni troškovi koji se pokažu nakon tri mjeseca
Vidljiva je kupoprodajna cijena po dijelu. Održavanje kalupa, otpad i sekundarne operacije nisu. U pregledu projekata žigosanja aluminija, sljedeći pokretači troškova obično se pojavljuju nakon prvih 90 dana. Stupci pokazuju njihov približan udio u neočekivanim prekoračenjima troškova.
Die preraditi
35%
Stopa otpada
25%
Ponovno brušenje zastoja
18%
Sekundarne operacije
12%
Logistika
10%
Prerada kalupa i otpad najveći su skriveni troškovi jer se aluminijski alati brže troše, a procesni prozori su uži. Dobavljač koji prati pogotke kalupa i intervale ponovnog brušenja može navesti realnu cijenu komada. Onaj tko to ne učini, nadoknadit će te troškove kroz izmjene naloga.
Gdje se koriste aluminijski žigosani dijelovi
Potražnja za žigosanjem aluminija nije ujednačena. Tortni grafikon u nastavku prikazuje reprezentativnu distribuciju aplikacija za dobavljača koji opslužuje kupce u automobilskoj industriji, elektronici i industriji. Električna vozila i baterijski sustavi sada pokreću najveći udio.
- Automobili i električna vozila (42%) — poklopci baterija, kućišta motora, sabirnice, okviri sjedala
- Elektronika (26%) — kućište prijenosnog računala, police za poslužitelje, ploče za pećnice
- Industrijska oprema (16%) — kućišta servo pogona, dijelovi kompresora
- Uređaji (10%) — školjke i držači za male kućanske aparate
- Ostalo (6%) — specijalna kućišta i hardver
 Dijelovi za utiskivanje poklopca baterije Naši dijelovi za utiskivanje poklopca baterije precizno su proizvedene komponente dizajnirane za kućišta baterija za automobile, industriju i pohranu energije. Izrađen od visokokvalitetnog... Pogledajte proizvod →
Utiskivanje poklopca baterije dobar je primjer dijela koji izgleda jednostavno, ali zahtijeva strogu kontrolu ravnosti, kvalitete rubova i stabilnosti dimenzija nakon oblikovanja. Dobavljači koji već proizvode te dijelove za programe električnih vozila razumiju zahtjeve za legurama i kalupima.
Proces odabira u pet koraka za dobavljače žigosanja aluminija
Koristite ovaj slijed za usporedbu dobavljača, a da se ne izgubite u proračunskim tablicama. Svaki korak proizvodi dokument na koji možete držati dobavljača.
Korak 1
Definirajte hrpu legure i tolerancije
Napišite temperaturu, debljinu i kritične dimenzije. Radijus savijanja od 0,2 mm u 6061-T6 je drugačiji proces od istog radijusa u 5052-H32. Pošaljite hrpu s Zahtjevom za ponudu.
Korak 2
Revizija evidencije o održavanju kalupa
Zatražite dnevnike ponovnog brušenja, brojače pogodaka i stope otpada za slične poslove s aluminijem. Dobavljač koji ne može pokazati podatke o životnom vijeku nagađa cijenu vašeg komada.
3. korak
Pokrenite pilot s studijom sposobnosti
Zahtijeva seriju od 300 komada s Cpk na kritičnim dimenzijama. Aluminijska opruga može pomaknuti srednju vrijednost nakon prvih nekoliko stotina udaraca. Pilot razotkriva tu promjenu.
Korak 4
Provjerite predaju automatizacije
Ako dio teče na a progresivna matrica za automobilske dijelove , promatrajte dovod, uklanjanje otpada i izbacivanje dijelova. Aluminij se lako ogrebe; automatizacija mora to podnijeti bez kozmetičkih oštećenja.
Korak 5
Zaključajte ugovor o usluzi
Definirajte intervale ponovnog brušenja, rezervne umetke matrice i vrijeme odziva za popravke matrice. Najniža ponuda ih često isključuje i one postaju stvarni trošak.
 Oprema za automatizaciju štancanja Suzhou Shuangqisi Mold Equipment Co., Ltd., koji se nalazi na br. 118 Yexin Road, okrug Wujiang, grad Suzhou, ima 60 tehničkog osoblja. Zajedničkim snagama i nastavkom... Pogledajte proizvod →
Automatizacija nije naknadna misao za aluminij. Namjenska linija za automatizaciju štancanja može smanjiti štetu pri rukovanju i stabilizirati proces, ali mora biti specificirana za leguru i geometriju dijela.
Popis za provjeru održavanja i usklađenosti prije nego što se obvežete
Dobavljači aluminijskih žigova koji opslužuju klijente iz automobilske i elektroničke industrije moraju ispunjavati zahtjeve sljedivosti i usklađenosti materijala. Koristite ovaj kontrolni popis tijekom revizije.
- Sljedivost legure: potvrde mlinova za svaki svitak ili sirovinu, s brojevima topline povezanim s proizvodnim serijama.
- Raspored održavanja kalupa: dokumentirani intervali ponovnog brušenja na temelju broja pogodaka, a ne kalendarskog vremena.
- RoHS i REACH: deklaracije za maziva, premaze i sve sekundarne radnje.
- IATF 16949 ili ISO 9001: važeći certifikati koji obuhvaćaju žigosanje aluminija.
- Pakiranje i kontrola korozije: aluminij može oksidirati ili izgrebati tijekom transporta; navedite interleaving i VCI gdje je potrebno.
Dijelovi za utiskivanje bakrenih sabirnica novih energetskih vozila Dijelovi za utiskivanje bakrenih sabirnica novih energetskih vozila are core conductive components engineered for high-voltage power transmission in electric vehicles. Made from high-puri... Pogledajte proizvod → Bakrene sabirnice i drugi dijelovi kritični za vodljivost dodaju još jedan sloj: moraju zadovoljiti električne i toplinske zahtjeve dok prežive proces utiskivanja. Integrirani dobavljač koji razumije i matricu i krajnju upotrebu može zatvoriti taj jaz. Integrirani dobavljač koji izrađuje vlastite kalupe i automatizaciju ima manje rizika primopredaje, ali također ima više vašeg programa pod jednim krovom. Posjetite pod, pregledajte trupce ponovnog brušenja i gledajte promjenu matrice. Dokazi su tu ako ih tražite.
Prethodni post
Složena matrica u odnosu na progresivnu matricu: razlike, primjene i kako odabrati
Sljedeći post
Progresivno žigosanje aluminija: proces, legure, savjeti za dizajn i vodič za troškove
Naš Proizvodi.
Započnite svoj posao s OEM proizvođačem upravo ovdje!

Omogućite globalnim klijentima cjelovita rješenja po principu "ključ u ruke".
kroz
inovativnost!
BRZE LINKOVE
VIJESTI
KONTAKT PODACI.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kina
Autorska prava © Suzhou Shuangqisi Mold Equipment Co., Ltd. Sva prava pridržana. Prilagođena matrica za utiskivanje Proizvođači matrica za utiskivanje metala
