-
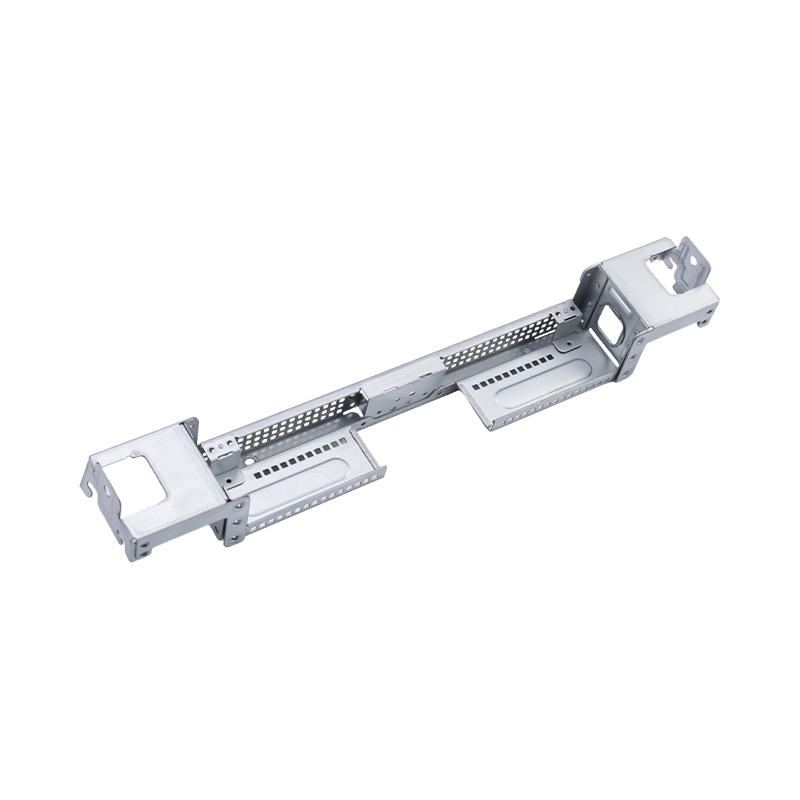
Vrhunski veliki računalni dijelovi za žigosanje
Naši vrhunski dijelovi za utiskivanje velikih r...
-
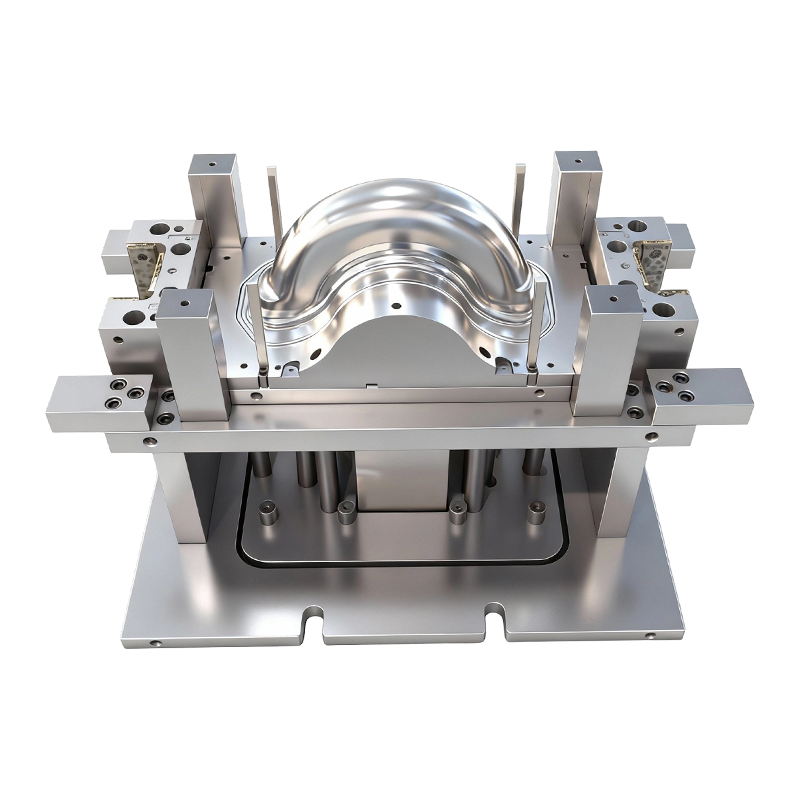
Kalup za duboko izvlačenje prednjih i stražnjih kotača električnih vozila na dva kotača
Ovaj kalup za duboko izvlačenje prednjih i stra...
-
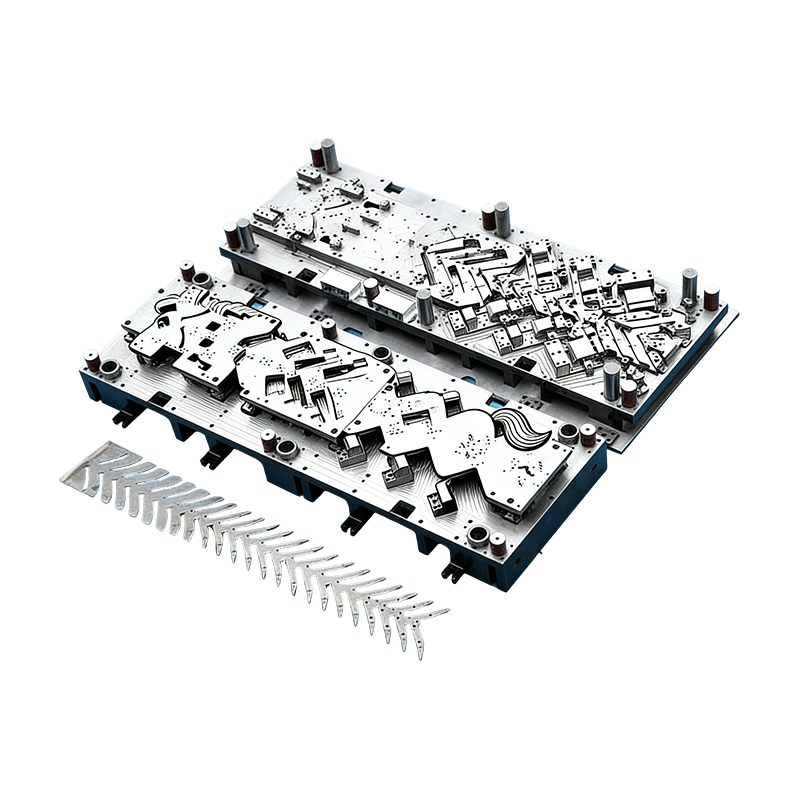
Progresivni kalupi za automobilske dijelove
Ovaj kontinuirani kalup za kućišta automobilski...
-
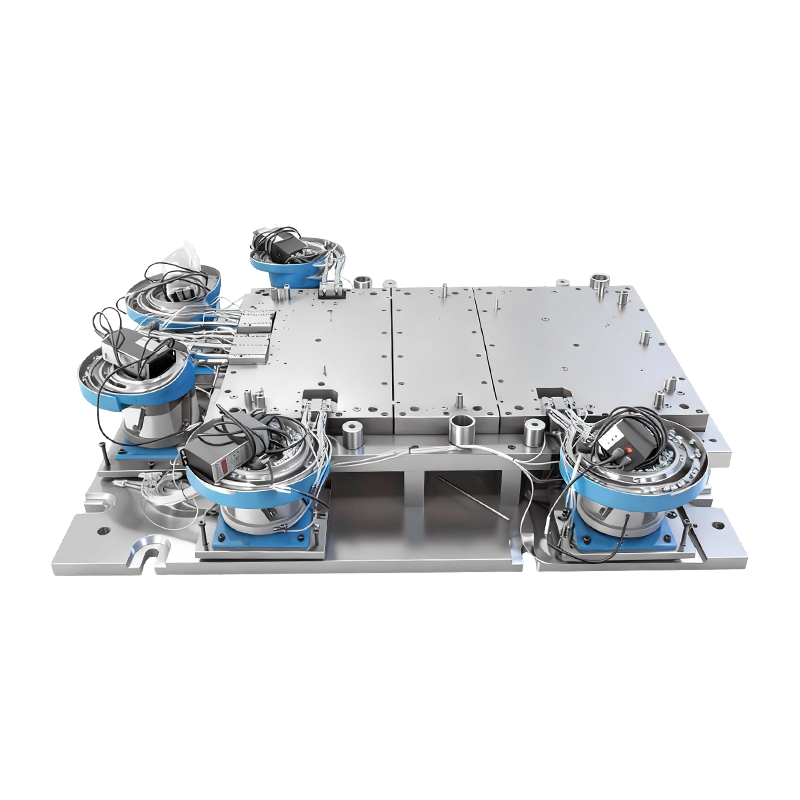
Automatski kalup za zakivanje za bazu velikog računala
Ovaj automatski kalup za zakivanje za veliku ba...
-
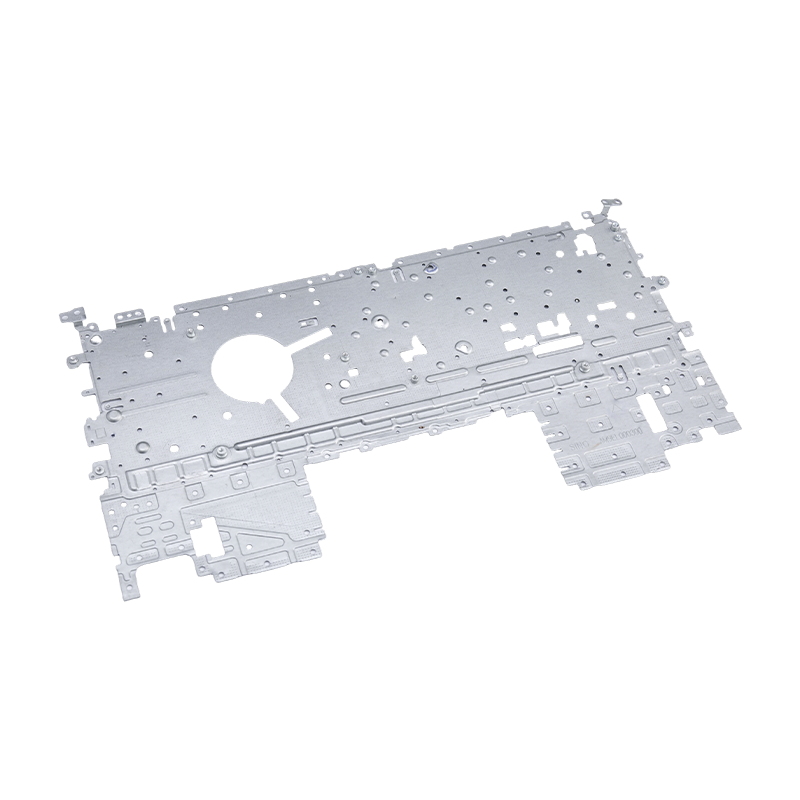
Dijelovi za utiskivanje prijenosnog računala
Naši dijelovi za utiskivanje prijenosnih računa...
-
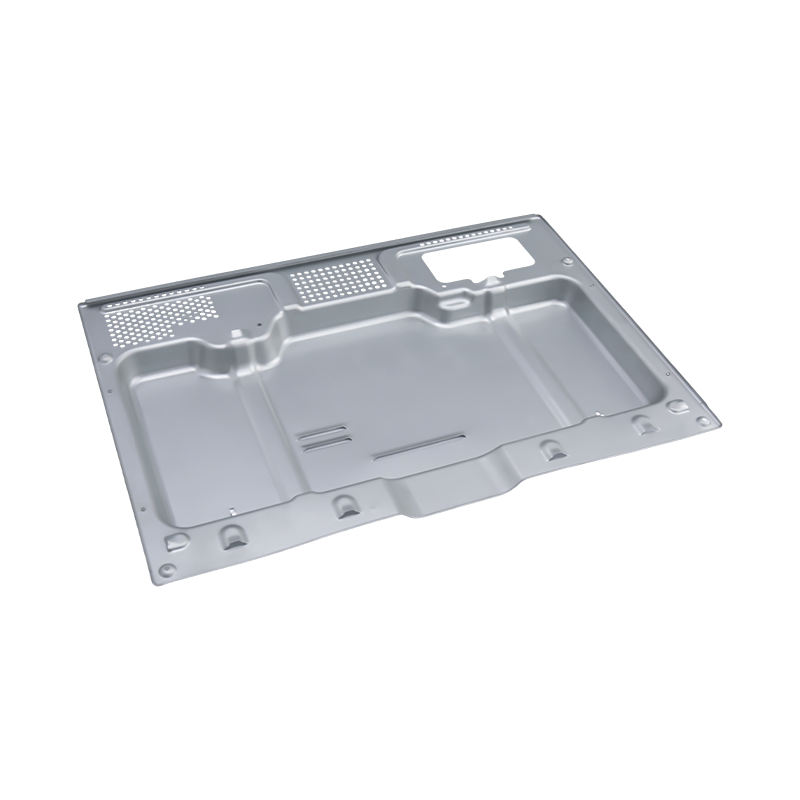
Vrhunski dijelovi za utiskivanje pećnice
Naši vrhunski dijelovi za utiskivanje pećnica p...

Vijesti iz industrije
Dom / Vijesti / Vijesti iz industrije / Progresivno žigosanje aluminija: proces, legure, savjeti za dizajn i vodič za troškove
Progresivno žigosanje aluminija: proces, legure, savjeti za dizajn i vodič za troškove
2026-09-14
Progresivno žigosanje aluminija najdosljedniji je i najisplativiji način za proizvodnju velikih količina laganih preciznih dijelova — pod uvjetom da geometrija, legura i godišnja količina odgovaraju procesu. Jedna progresivna matrica koja se napaja iz zavojnice može izrezati, probušiti, oblikovati i odrezati aluminijsku komponentu pri svakom hodu preše, održavajući tolerancije rupe do rupe blizu ±0,05 mm bez sekundarne strojne obrade. Ta kombinacija je razlog zašto se poklopci baterija, kućišta motora, elektronički dijelovi šasije i električni priključci rutinski izrađuju na ovaj način.
Ključni zaključak: odaberite aluminijsko progresivno žigosanje kada je godišnja potražnja velika, dio se može ugniježditi u kontinuiranu traku, a dosljedne tolerancije važnije su od fleksibilnosti dizajna. Ispod tih uvjeta, jednostavniji ručni ili prijenosni alati često su ekonomičniji.
Što je progresivno žigosanje aluminija?
Progresivno utiskivanje uvlači kontinuiranu metalnu traku kroz jedan set matrica s više stanica. Svaka stanica izvodi jednu ili više operacija — pilotiranje, izrezivanje, kovanje, savijanje, crtanje, utiskivanje ili probijanje — tako da se neobrađena traka postupno pretvara u gotov dio dok ne stigne do zadnje stanice, gdje se odsiječe od noseće trake.
Kako teče proces u proizvodnji
- Uvlakač zavojnice ravna aluminijsku traku i pomiče je u matricu s preciznim korakom po pritisku.
- Piloti koriste prethodno probušene rupe za zaključavanje položaja trake na svakoj stanici, što jamči točnost položaja od značajke do značajke.
- Stanice rade progresivno: prva probija pilot rupe, srednje oblikuju zavoje ili reljefe, a završna stanica odvaja dio.
- Gotovi dio se ispušta kroz žlijeb dok se otpadni kostur premotava ili usitnjava za recikliranje.
Budući da sve stanice istovremeno djeluju na različite dijelove iste trake, jedan potez pritiska proizvodi jedan potpuni aluminijski dio. Taj kontinuirani rad ono je što odvaja progresivno žigosanje prijenosno žigosanje , gdje se pojedinačni prazni komadi premještaju između zasebnih matrica.
Aluminijske legure koje dobro rade u progresivnom kalupu
Ne prolazi svaka vrsta aluminija čisto kroz progresivnu matricu. Uspješni kandidati kombiniraju sposobnost oblikovanja, predvidljiv povratni povrat i prihvatljivo ponašanje površine pri probijanju velikom brzinom. U praksi, legure serije 3xxx, 5xxx i 6xxx pokrivaju većinu projekata.
Legura
Uobičajena narav
Zašto je odabran
5052
H32
Visoka čvrstoća na zamor i otpornost na koroziju; koristi se za poklopce baterija, nosače i krajeve spremnika za gorivo.
3003
H14
Izvrsna mogućnost oblikovanja i niska cijena; radni konj za kućišta, dijelove izmjenjivača topline i općenito žigosanje.
6061
T6
Snažniji i stabilniji u radu, ali opružni povrat je veći; poželjan za konstrukcijske nosače i nosače.
1100
H14
Vrlo mekan i lak za crtanje; koristi se za natpisne pločice, reflektore i električne dijelove jednostavne geometrije.
Tablica 1 — Odabir aluminijske legure za progresivne matrice: čvrstoća i sposobnost oblikovanja uvijek se mijenjaju protiv povratnog povrata.
Zašto je progresivno žigosanje poželjno za aluminijske dijelove
Poslovni slučaj se svodi na četiri mjerljive prednosti u odnosu na ručne matrice, strojnu obradu ili alate samo za duboko izvlačenje.
Neprekidna propusnost
Dobro izrađena aluminijska progresivna matrica radi stotinama poteza u minuti, a svaki potez proizvodi kompletan dio. Jedinični trošak brzo pada nakon što volumen premaši točku amortizacije alata.
Ponovljiva preciznost
Budući da se traka pilotira na svakoj stanici, pozicije od značajke do značajke ostaju dosljedne kroz milijune ciklusa. Kritični uzorci rupa u bateriji i komponentama motora drže ±0,05 mm bez naknadne obrade.
Smanjenje težine
S 2,7 g/cm3, aluminij je oko jedne trećine težine čelika. Progresivno utiskivanje omogućuje dizajnerima korištenje tankih, krutih, oblikovanih dijelova umjesto teških odljevaka.
Integrirane sekundarne operacije
Rezanje navoja, zakivanje, oblikovanje ekscentra i označavanje mogu se dodati kao stanice u kalupu, tako da dijelovi izlaze bliže svom konačnom stanju sklapanja i smanjuju korake u lancu opskrbe.
Kućišta za baterije tipičan su primjer gdje se ove prednosti zbrajaju. Poklopac mora biti dimenzionalno stabilan, otporan na koroziju i proizveden u velikim količinama po dosljednoj cijeni.
 Precizni dijelovi za utiskivanje poklopca baterije za kućišta Ovaj žigosani poklopac baterije odgovara automobilskim kućištima i kućištima za pohranu energije, nudeći dimenzijsku stabilnost i otpornost na koroziju u proizvodnji velikih količina, u skladu s raspravom u članku o težini i prednostima brtvljenja. Pogledajte proizvod →
U praksi, proizvođači koji prelaze sa zavarenih čeličnih sklopova na žigosane aluminijske poklopce smanjuju težinu dijelova za više od polovice dok istovremeno poboljšavaju dosljednost brtvljenja.
Ograničenja dizajna: Što određuje uspjeh prije rezanja čelika
Aluminij se ponaša drugačije od čelika u progresivnom kalupu. Njegov veći omjer razvlačenja i modula proizvodi više opruge, a njegova sklonost žučenju o alatni čelik čini podmazivanje i premaze za kalupe obaveznim. Razumijevanje ovih ograničenja unaprijed je razlika između glatkog pokretanja i skupog redizajna.
Praktična pravila dizajna koje koriste inženjeri alata
- Minimalni radijus savijanja od 1,0 do 1,5 puta debljine materijala za 3xxx i 5xxx legure; povećati prema 2,0 puta za 6xxx-T temperacije.
- Odredite dosljedan smjer brušenja na bilo kojoj površini koja postaje brtveno ili klizno sučelje.
- Održavajte umjerenu dubinu izvlačenja; aluminij se kida na oštrim radijusima kutova, stoga dodajte minimalni radijus kutova od 0,5 mm na dubokim oblicima.
- Omogućite kompenzaciju povratnog povrata u dizajnu matrice; pouzdani dobavljači dodaju značajke korekcije tijekom isprobavanja, a ne nakon što dijelovi pokažu.
Ostvariva odstupanja u proizvodnji
±0,05 mm Piercing
±0,08 mm Ošišan profil
±0,10 mm Formirani zavoji
±0,15 mm Obrubljeni rubovi
Grafikon 1 — Tipične proizvodne tolerancije održane na aluminijskim progresivnim žigovima s dobro održavanim alatom.
Gdje se koriste aluminijske progresivne štampe
Aluminijsko progresivno žigosanje pojavljuje se gdje god su potrebni lagani, električno vodljivi ili metalni dijelovi otporni na koroziju u velikom volumenu. Distribucija u nastavku odražava tipičnu potražnju u industrijama koje opskrbljujemo.
- Automobili i električna vozila (42%) — poklopci baterija, kućišta motora, dijelovi sjedala, bakrene sabirnice, strukturni nosači.
- Elektronika (21%) — kućišta prijenosnih računala, dijelovi kućišta poslužitelja, mali konektori i štitnici.
- Aparati i bijela tehnika (19%) — ploče pećnice, oznake na upravljačkoj kutiji, rebra izmjenjivača topline.
- Industrijska oprema (18%) — kućišta servo pogona, komponente kompresora, montažne ploče.
Automobili i vozila na novu energiju
Prijelaz na električne pogone učinio je progresivno žigosanje aluminija zadanim postupkom za komponente baterijskog sustava i motora. Utisnuta bakrena ili aluminijska sabirnica, na primjer, zamjenjuje savijene i strojno obrađene šipke dijelom koji drži ravnost i položaj rupe u jednom koraku.
 Dijelovi za utiskivanje bakrenih sabirnica za distribuciju električne energije za električna vozila Ova bakrena sabirnica visoke čistoće podržava učinkovit protok struje između baterije, motora i pretvarača, s pločastim površinama i uskim tolerancijama za zahtjevne EV aplikacije, u skladu s naglaskom u paragrafu na prednosti progresivnog žigosanja. Pogledajte proizvod →
Slično tome, dijelovi za utiskivanje kućišta motora iskorištavaju toplinska svojstva aluminija i malu težinu, dok progresivni matrice drže čvrstu koncentričnost koju zahtijevaju sklopovi rotora i statora.
Elektronika i uređaji
Potrošačka elektronika daje prednost aluminiju zbog njegove površinske obrade i EMI zaštite. Progresivno žigosanje proizvodi dijelove tankih stijenki visoke preciznosti koji se koriste za sklopove prijenosnih računala i telefona.
 Dijelovi za utiskivanje aluminijske šasije prijenosnog računala Ove otisnute komponente za šasiju i nosače prijenosnih računala kombiniraju malu težinu s krutošću, s preciznim položajima rupa i strukturama koje se mogu uklopiti koje podržavaju učinkovito sastavljanje, relevantno za točku članka o tankostjejnim elektroničkim dijelovima. Pogledajte proizvod →
Što se tiče uređaja, velike školjke pećnice i pečati na upravljačkoj ploči imaju koristi od iste ekonomičnosti procesa kada količine proizvodnje opravdavaju namjenski alat.
Cijena alata i odabir dobavljača: četiri koraka koja sprječavaju žaljenje
Progresivni kalupi najveći su početni trošak u programu štancanja aluminija, koji često nadmašuje prešu i opremu za rukovanje materijalom. Cilj nije platiti najmanje za alate, već platiti za pravi dizajn alata, jer kvaliteta matrice određuje kvalitetu dijela tijekom životnog vijeka programa.
Korak 1 — Potvrdite poslovni slučaj. Progresivni alat počinje imati smisla s otprilike 50 000 do 100 000 dijelova godišnje. Ispod toga, razmotrite ekonomičnije opcije alata.
Korak 2 — Pošaljite paket podataka koji se može izraditi. Navedite 3D model, snop tolerancija, zahtjev za završnu obradu površine i godišnju potražnju. Jasan pregled rasporeda trake u ovoj fazi izbjegava skupe revizije matrice.
Korak 3 — Revizija stvarne proizvodne sposobnosti. Potražite vlastiti dizajn kalupa, CNC strojnu obradu i preše za isprobavanje pod jednim krovom. Dobavljač s mogućnošću izrade kalupa i žigosanja rješava probleme tolerancije prije nego što dođu do proizvodnje.
Korak 4 — Zatražite izvješće o prvom članku sa SPC podacima. Potvrdite da kritične značajke ostaju unutar Cpk ciljeva u više zavojnica i preša, a ne samo na prvom uzorku.
Dobavljači koji kombiniraju progresivne matrice, preše za žigosanje i automatizaciju — kao što je naš tim u Shuangqisiju, s prešama od 80 do 400 tona i vlastitom podružnicom za automatizaciju žigosanja — mogu skratiti ubrzanje i održati tolerancije stabilnima kroz smjene.
Razmatranja održavanja, kvalitete i sukladnosti
Najbolji aluminijski progresivni kalupi i dalje gube učinkovitost ako se zanemari održavanje. Sklonost aluminija žuči čini upravljanje podmazivanjem i površinske premaze dvjema kontrolama koje odvajaju pouzdane programe od ponovljenih zastoja.
- Zaštita površine matrice: DLC ili TiCN premazi na izbijačima za oblikovanje smanjuju skupljanje aluminija i produljuju intervale ponovnog brušenja.
- Izbor maziva: koristite hlapljiva maziva ili maziva s malim ostacima kompatibilna s naknadnim čišćenjem, posebno za baterije i elektroničke dijelove.
- Preventivno održavanje: pregledajte pilote, opruge i habajuće ploče u definiranim intervalima hoda; progresivni matrice otkazuju predvidljivo kada trošenje dosegne prag.
- Dokumentacija o sukladnosti: za izvoz ili regulirane industrije, držite materijalne certifikate i PPAP ili ekvivalentnu dokumentaciju dostupnom za reviziju.
Kontrola kvalitete aluminijskih žigova trebala bi uključivati CMM provjeru kritičnih pozicija rupa, površinske provjere za ogrebotine i periodičnu provjeru tvrdoće ulaznih zavojnica, jer je ulazna varijacija materijala najčešći skriveni uzrok pukotina i povratnog povratnog pomaka.
Progresivno žigosanje aluminija nije najjeftiniji postupak za prototipove ili male serije i ne može pobijediti matricu za prijenos za vrlo velike ploče. Ali za dijelove koji odgovaraju traci koja se uvlači u zavojnice i ponavljaju se u stotinama tisuća, pruža najnižu jediničnu cijenu, najčvršću konzistenciju i najkraće vrijeme ciklusa od bilo koje metode oblikovanja. Prava konkurentska prednost dolazi od odabira dobavljača koji dizajnira matricu, izvodi štancanje i gradi automatizaciju kao jedan integrirani projekt.
Prije nego što odobrite ponudu, usporedite dobavljačevo iskustvo u izradi kalupa, kapacitet preše i SPC disciplinu — ne samo cijenu po dijelu. Istražite Shuangqisijeve mogućnosti kalupa i žigosanja kada ste spremni procijeniti potencijalnog partnera za svoj program progresivnog žigosanja aluminija.
Prethodni post
Dobavljači štancanja aluminija: Kako procijeniti sposobnost, rizik i prikladnost
Sljedeći post
Objašnjenje metalnog žigosanja: Potpuni vodič za proces, materijale i cijenu
Naš Proizvodi.
Započnite svoj posao s OEM proizvođačem upravo ovdje!

Omogućite globalnim klijentima cjelovita rješenja po principu "ključ u ruke".
kroz
inovativnost!
BRZE LINKOVE
VIJESTI
KONTAKT PODACI.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kina
Autorska prava © Suzhou Shuangqisi Mold Equipment Co., Ltd. Sva prava pridržana. Prilagođena matrica za utiskivanje Proizvođači matrica za utiskivanje metala
