-
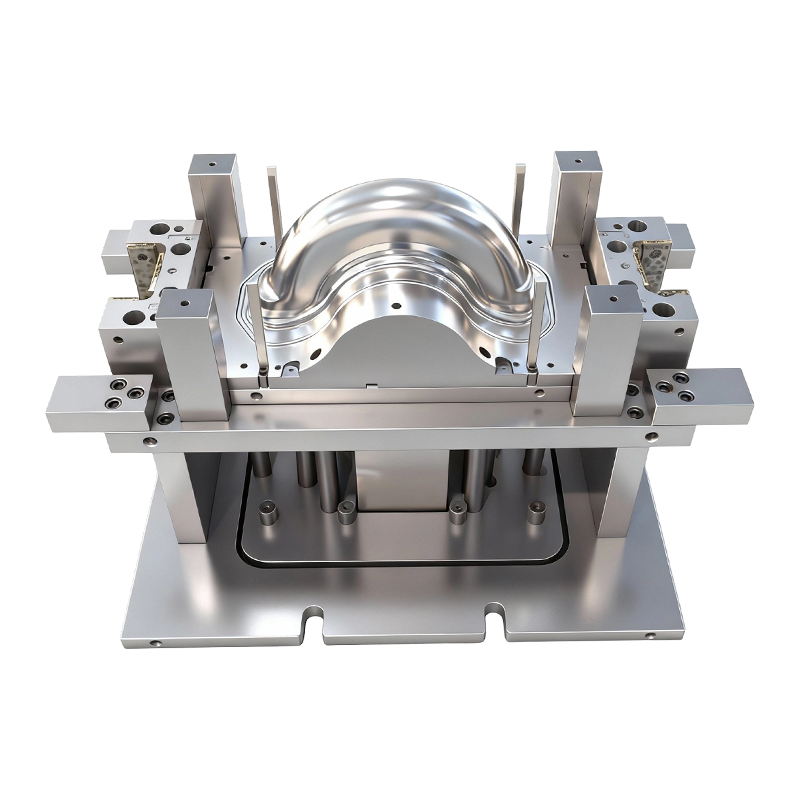
Kalup za duboko izvlačenje prednjih i stražnjih kotača električnih vozila na dva kotača
Ovaj kalup za duboko izvlačenje prednjih i stra...
-
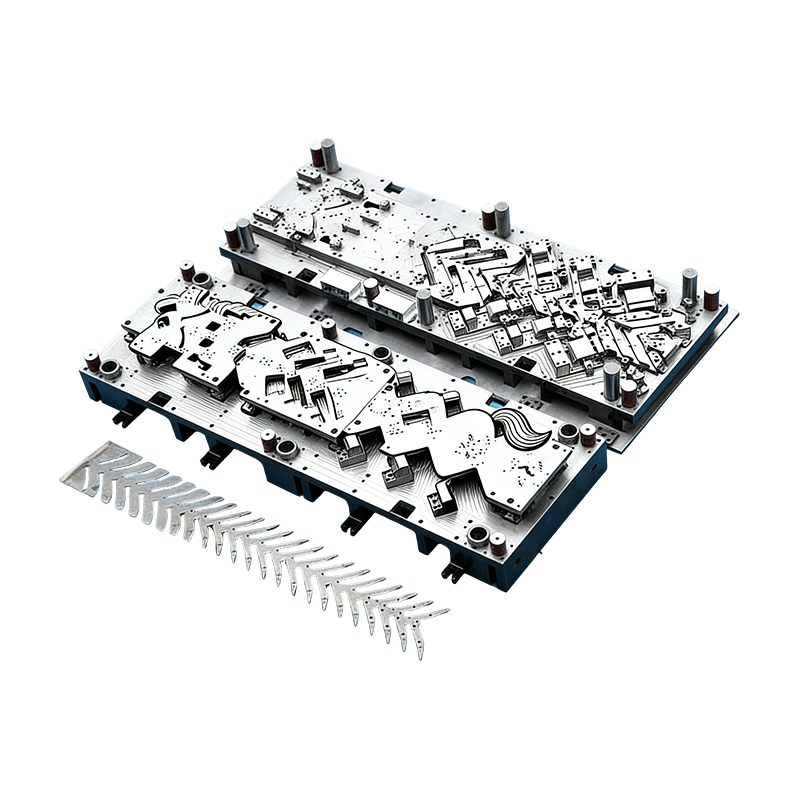
Progresivni kalupi za automobilske dijelove
Ovaj kontinuirani kalup za kućišta automobilski...
-
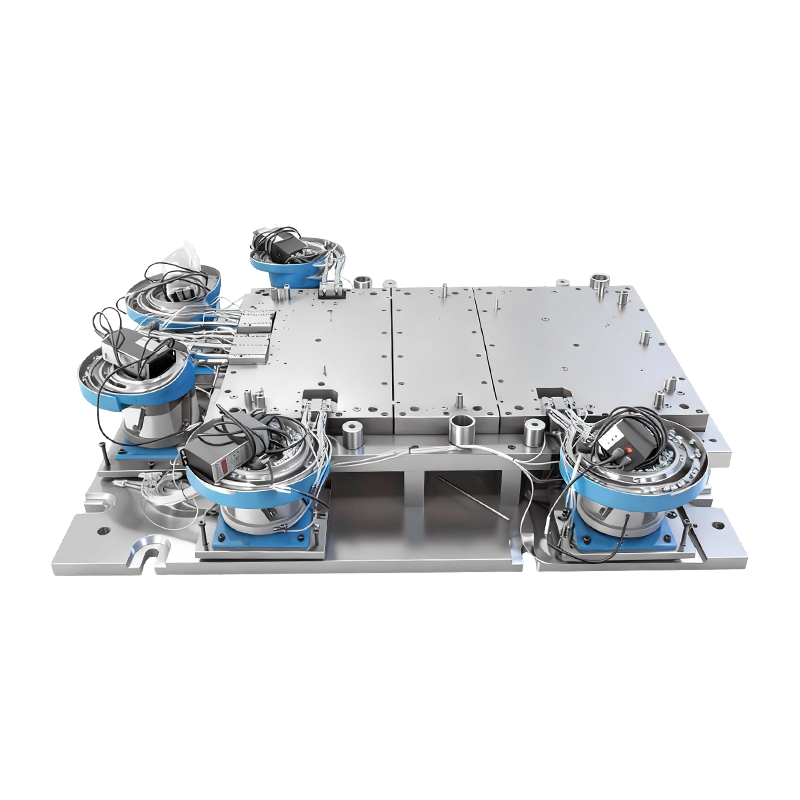
Automatski kalup za zakivanje za bazu velikog računala
Ovaj automatski kalup za zakivanje za veliku ba...
-
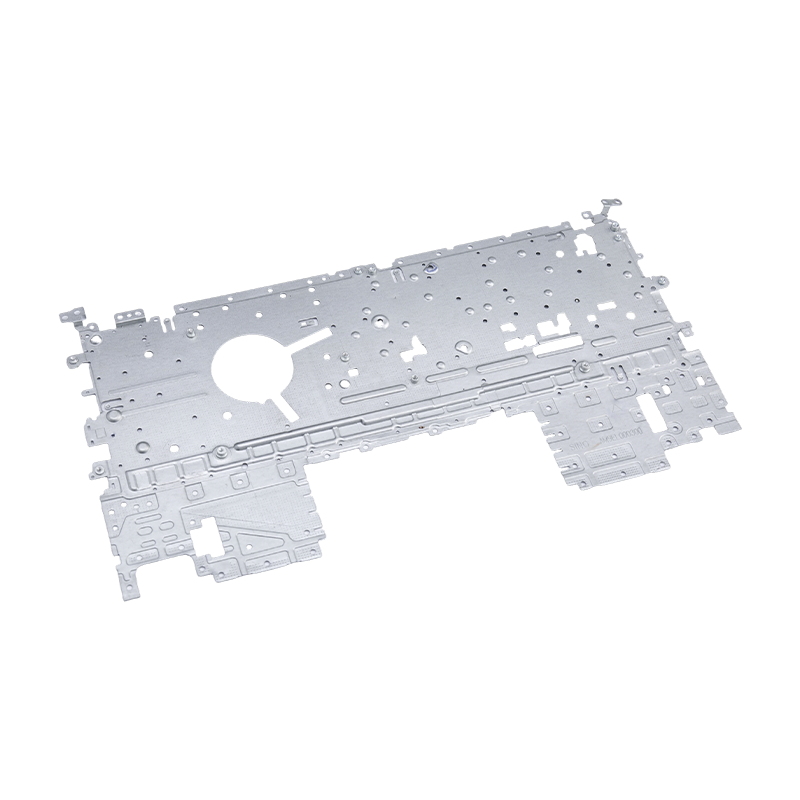
Dijelovi za utiskivanje prijenosnog računala
Naši dijelovi za utiskivanje prijenosnih računa...
-
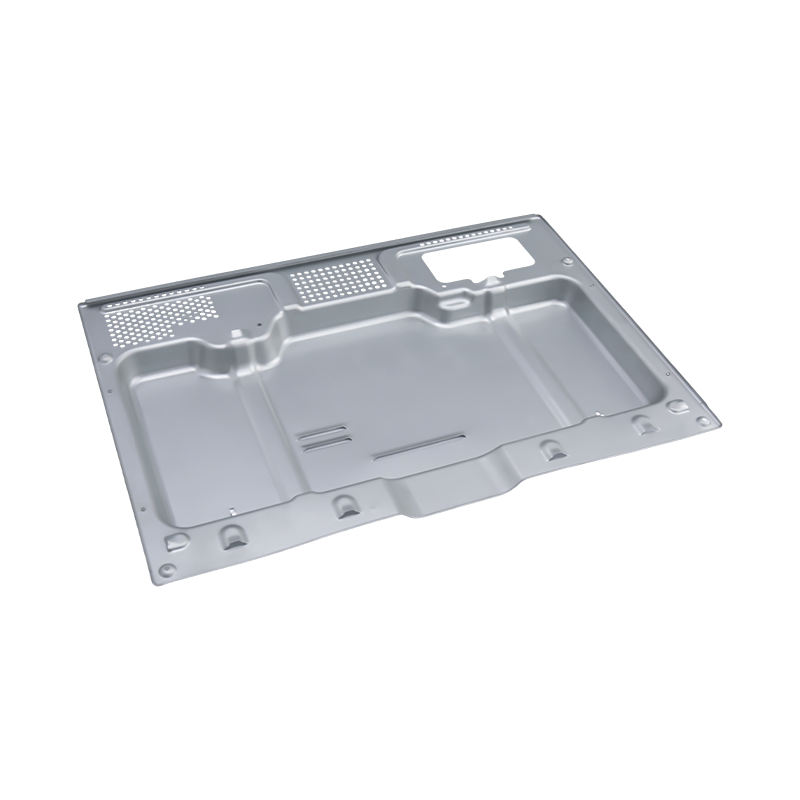
Vrhunski dijelovi za utiskivanje pećnice
Naši vrhunski dijelovi za utiskivanje pećnica p...
-
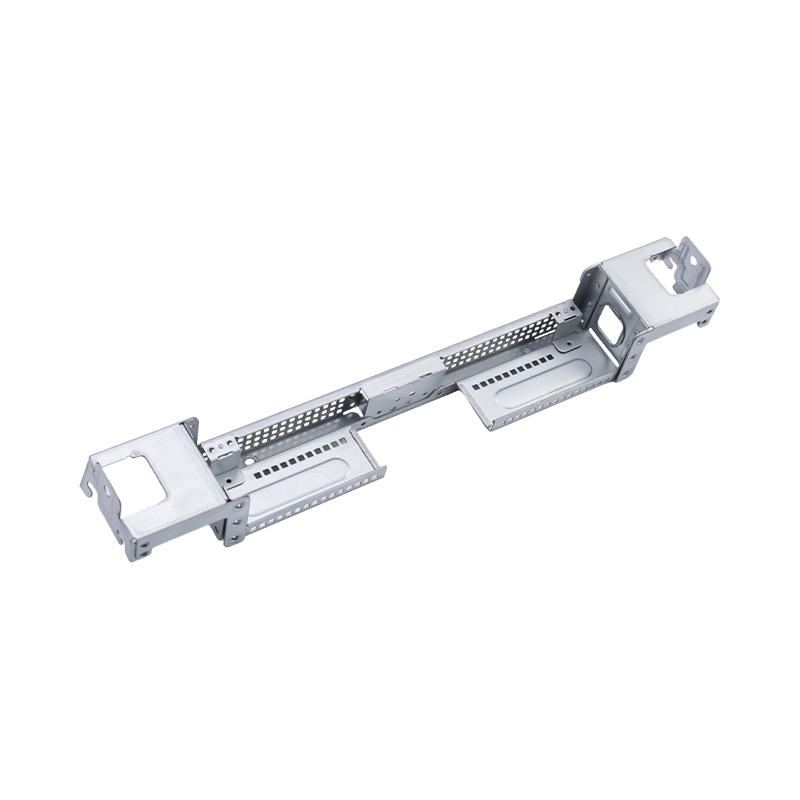
Vrhunski veliki računalni dijelovi za žigosanje
Naši vrhunski dijelovi za utiskivanje velikih r...

Vijesti iz industrije
Dom / Vijesti / Vijesti iz industrije / Objašnjenje metalnog žigosanja: Potpuni vodič za proces, materijale i cijenu
Objašnjenje metalnog žigosanja: Potpuni vodič za proces, materijale i cijenu
2026-09-07
Inženjer nabave upravo je zamoljen da nabavi 60 000 nosača od nehrđajućeg čelika. Stižu tri ponude, a najniža cijena po komadu je gotovo 40% niža od ostalih — ali nosi cijenu alata od 15.000 USD. Razmak nije pogreška: niska kotacija dolazi od utiskivanja metala. Je li ta cijena stvarna ovisi o kalupu, kapacitetu preše, materijalu i obujmu proizvodnje iza njega.
Utiskivanje metala najisplativiji je način za masovnu proizvodnju preciznih dijelova od lima. Preša gura limenu traku između probijača i matrice i proizvodi gotov dio u djeliću sekunde po potezu. Štancanje nije samo jedna operacija, već skup postupaka — brušenje, savijanje, duboko izvlačenje i više — koji pokrivaju dijelove od poklopaca baterija do okvira prijenosnog računala.
Što je metalno žigosanje?
Štancanje metala je postupak hladnog oblikovanja koji oblikuje ravni lim u dijelove pomoću preše i seta matrica. Lim, koji se isporučuje kao zavojnica ili traka, stavlja se između probijača i matrice. Probijač se pomiče prema dolje pod pritiskom, a metal se reže, savija ili izvlači kako bi ispunio šupljinu matrice. Svaki pritisak pritiska stvara jedan dio; u progresivnoj matrici, jedan gotov dio izlazi iz svakog poteza.
Zaključak je jednostavan: žigosanje pobjeđuje na volumenu. Nakon što je matrica izgrađena, trošak po komadu dramatično pada jer se proces odvija velikom brzinom, ne proizvodi strugotine i troši samo sirovi list i mazivo. U količinama iznad nekoliko desetaka tisuća, žigosana komponenta rutinski košta 50-80% manje od istog dijela strojno izrađenog od gredice.
Uobičajene operacije žigosanja
- Blanking — izrezivanje ravnog obrisa s lista.
- Probijanje — bušenje rupa ili proreza u dijelu.
- Savijanje — savijanje lima duž ravne osi.
- Duboko izvlačenje — povlačenje lima u oblik čaše ili kućišta.
- Kovanje i utiskivanje — prešanje finih površinskih detalja velikom lokaliziranom silom.
Velika brzina
Stotine udaraca u minuti.
Stotine udaraca u minuti.
Trošak potaknut alatom
Visoko unaprijed, nisko po komadu.
Visoko unaprijed, nisko po komadu.
Raspon materijala
Čelik, nehrđajući, aluminij, bakar.
Čelik, nehrđajući, aluminij, bakar.
Ponovljiva tolerancija
Stabilan unutar ±0,05 mm nakon postavljanja.
Stabilan unutar ±0,05 mm nakon postavljanja.
Kako funkcionira proces žigosanja
Pet koraka odlučuje o ishodu projekta žigosanog dijela:
- Pregled dizajna i proizvodnosti — tolerancije, debljina materijala, veličine rupa, radijusi savijanja i zahtjevi za rubove provjeravaju se prema pravilima za žigosanje prije početka izrade alata.
- Dizajn i proizvodnja matrice — matrica je najveća troškovna stavka, izrađena od ojačanog alatnog čelika, sastavljena s vodilicama i oprugama i testirana dok dio ne zadovolji crtež.
- Odabir i priprema materijala — svici ili trake specificirani su prema stupnju, debljini, širini i površinskoj obradi; materijalni certifikati potvrđuju kemiju.
- Postavljanje preše — matrica se postavlja u prešu odabranu prema tonaži, hodu i visini zatvaranja; Preše od 80–400 tona pokrivaju većinu dijelova srednje veličine.
- Štancanje i sekundarne operacije — proizvodnja teče velikom brzinom, zatim slijedi skidanje ivica, urezivanje, pranje, površinska obrada ili montaža.
Koncept matrice je važan koliko i tisak. Progresivni matrice nose traku kroz više stanica; matrice za prijenos pomiču pojedinačne praznine između stanica. Izbor mijenja trošak alata i vrijeme ciklusa; praktične razlike obuhvaćene su ovom usporedbom progresivnog i transfernog metalnog žigosanja.
Za automobilske komponente s dugim stazama, progresivni kalupi su standardni izbor jer pretvaraju zavojnicu u gotov dio u jednom prolazu, bez intervencije operatera između stanica.
 Kontinuirani progresivni kalup za kućišta motora automobila Ovaj kalup napravljen je za proizvodnju velike količine s komponentama od legiranog čelika za otpornost na habanje i modularnim dizajnom za jednostavno održavanje, što ga čini jakim kandidatom za dugotrajno automobilsko štancanje gdje je učinkovitost jednog prolaza ključna. Pogledajte proizvod →
Utiskivanje metala u odnosu na alternativne proizvodne procese
Kada dizajnerski tim odabere postupak za dio od lima, uži izbor je obično štancanje, CNC obrada, lasersko rezanje, a ponekad i lijevanje pod pritiskom. Količina i tolerancija odlučuju o odgovoru.
Proces
Trošak alata
Jedinični trošak
Tipična tolerancija
Vrijeme izrade alata
Najbolji volumen
Utiskivanje metala
visoko
Niska glasnoća
±0,05 do ±0,10 mm
4–8 tjedana
10.000
CNC obrada
Nikakva ili niska
visoko
±0,02 do ±0,05 mm
dana
1–1.000
Rezanje laserom
Nijedan
srednje
±0,10 do ±0,20 mm
dana
1–5 000
Lijevanje pod pritiskom
Vrlo visoko
Niska
±0,05 do ±0,10 mm
6–12 tjedana
10.000
Indikativni rasponi za jednostavne dijelove od lima; stvarne vrijednosti ovise o geometriji, materijalu i opremi dobavljača.
Kompromis je jasan. CNC obrada nudi niske tolerancije bez ulaganja alata, ali jedinična cijena ostaje visoka. Lasersko rezanje je fleksibilno za složene 2D profile pri malom volumenu, ali samo po sebi ne stvara zavoje ili duboke oblike. Žigosanje zahtijeva najveće početno ulaganje, ali nakon što je matrica dokazana, jedinični trošak je najniži. Ispod nekoliko tisuća dijelova, amortizacija je kaznena; od deset tisuća dijelova naviše, žigosanje je teško nadmašiti.
Ponašanje troškova pri različitim količinama proizvodnje
Najdublje skriveni trošak u štancanju nije vrijeme tiska - to je amortizacija kalupa plus otpad. Krivulja troškova po komadu brzo pada nakon što se alat plati.
100 1.000 kom
32 10.000 kom
18 50.000 kom
12 100.000 kom
Kod 10.000 dijelova cijena po komadu pada na otprilike trećinu razine od 1.000 dijelova; na 100 000 dijelova doseže oko 12. Pad dolazi od širenja alata i podešavanja na više jedinica; pod je sirovina plus vrijeme prešanja.
Kada uspoređujete ponude, izračunajte ukupni trošak vlasništva: alati plus jedinična cijena pomnožena s volumenom, plus rizik kvalitete. Ponuda koja izbjegava troškove alata, ali ima visoku jediničnu cijenu je skuplji put u razmjeru. Cijena alata koja izgleda visoka, ali uključuje ojačani čelik za matrice i paket rezervnih dijelova često je bolja od jeftine matrice koja se rano istroši.
Razmatranja dizajna materijala i kalupa
Tipični žigosani materijali
- Čelik s niskim udjelom ugljika (DC01 ili SPCC) — koji se može oblikovati i jeftin, koristi se za nosače, šasije i dijelove za pojačanje.
- Nehrđajući čelik (SUS301 ili SUS304) — otporan na koroziju, veći opružni povrat, zahtjevniji za matricu.
- Aluminijske legure (5052 ili 6061) — lagane, uobičajene u kućištima baterija i hladnjakima za električna vozila; potrebni su veći radijusi savijanja kako bi se izbjeglo pucanje.
- Bakrene legure — izvrsna vodljivost, koriste se u sabirnicama, konektorima i stezaljkama.
Dizajn matrice kontrolira kako se materijal ponaša. Razmak od bušenja do matrice odlučuje o vrhunskoj kvaliteti: premalo proizvodi sekundarno smicanje i neravnine; previše povećava neravnine i smanjuje ravnost rubova. Za čelični lim od 1,5 mm, zazor od 5–8% debljine uobičajena je početna točka.
Tvrdoća je bitna. Napredni čelici visoke čvrstoće smanjuju težinu vozila, ali ubrzavaju trošenje kalupa, stoga su potrebni tvrđi alatni čelik i češće oštrenje. Ako crtež zahtijeva toleranciju ispod ±0,05 mm, matrica treba čvrste vodilice i preša mora imati ponovljivost. Elektroničke matrice za utiskivanje, na primjer, imaju strože tolerancije nego matrice za kućanske aparate jer konektori i zaštitni dijelovi moraju pristajati na sastavljene ploče bez prerade.
Primjene u industriji i distribucija tržišta
Žigosani dijelovi pojavljuju se u gotovo svakom proizvodnom sektoru, ali ravnoteža je neujednačena. Slijedi približna podjela potražnje.
Automobili i električna vozila — 45%
Elektronika — 25%
Kućanski aparati — 15%
Industrijska oprema — 15%
Automobilizam, uključujući električna vozila, najveće je tržište. Paneli karoserije, nosači šasije, okviri sjedala, kućišta motora i poklopci baterija su utisnuti. Električna vozila posebno potiču potražnju za preciznim žigovima vezanim uz baterije kao što su bakrene sabirnice.
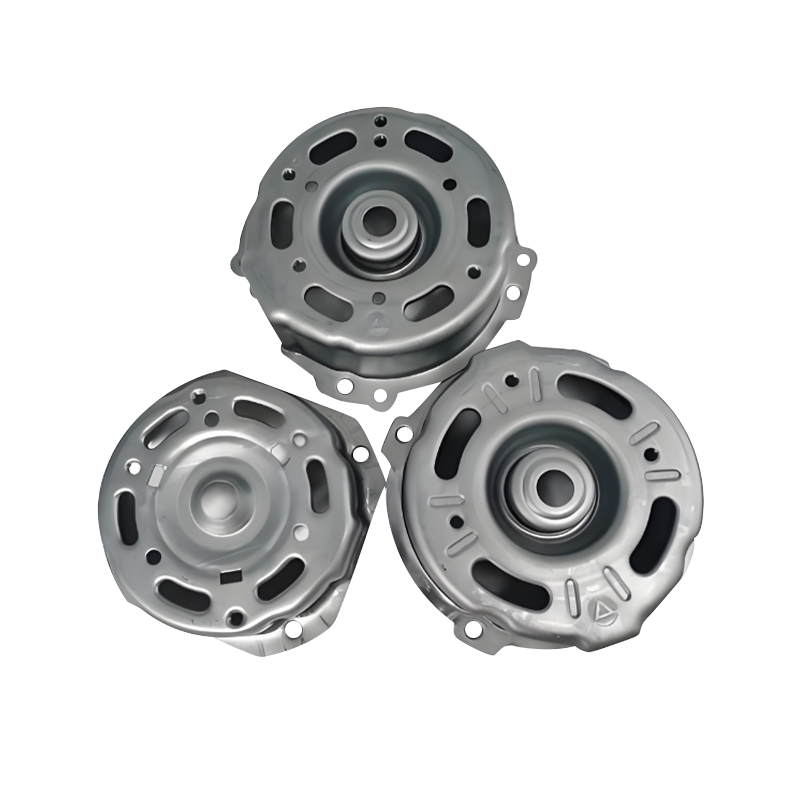 Precizno utisnuta kućišta motora za automobilsku primjenu Ovi žigovi koriste čelik ili aluminij visoke čvrstoće s uskim tolerancijama i značajkama rasipanja topline, izravno podržavajući sve veću potražnju za izdržljivim kućištima motora u električnim i konvencionalnim vozilima. Pogledajte proizvod →
Elektronika je drugo najveće područje. Okviri prijenosnih računala, baze velikih računala i mnogi mali dijelovi mobilnih telefona utisnuti su jer kombiniraju tanak materijal, fine rupe i nisku cijenu uz veliku količinu. Slijede kućanski aparati s školjkama za pećnice i velikim oslikanim pločama; industrijska oprema dodaje kućišta servo pogona i komponente kompresora.
 Kućište prijenosnog računala i unutarnji utisnuti dijelovi Izrađene od hladno valjanog čelika, aluminija ili legure magnezija, ove komponente nude glatke rubove, precizne rupe i otpornost na koroziju, što ih čini prikladnima za kozmetičke okvire prijenosnih računala i strukturne sklopove. Pogledajte proizvod →
Dio obitelji mapira se u svaki sektor. Za elektrificirane pogonske sklopove, utiskivanje kućišta motora kombinira duboko izvlačenje s čvrstom koncentričnošću. Oznake poklopca baterije zahtijevaju ravnost i precizne uzorke rupa. Za žigosanje prijenosnih računala potrebne su kozmetičke površine bez ogrebotina ili narančine kore.
Odabir dobavljača i kontrola ukupnih troškova
Odabir partnera za žigosanje važniji je od bilo koje pojedinačne dimenzije crteža. Upotrijebite kratki slijed ocjenjivanja umjesto da uspoređujete cijene samo.
1. Definirajte omotnicu dijela
Vrsta materijala, debljina, tolerancija, završna obrada površine i godišnji volumen.
Vrsta materijala, debljina, tolerancija, završna obrada površine i godišnji volumen.
2. Pokrenite DFM pregled
Provjerite polumjere savijanja, udaljenosti od rupe do ruba i dubinu izvlačenja.
Provjerite polumjere savijanja, udaljenosti od rupe do ruba i dubinu izvlačenja.
3. Usporedite ukupne troškove
Alati plus jedinična cijena pomnožena s volumenom, plus isporuka i rizik kvalitete.
Alati plus jedinična cijena pomnožena s volumenom, plus isporuka i rizik kvalitete.
4. Provjerite kapacitet
Raspon tonaže tiska, oprema za inspekciju i slično iskustvo s dijelovima.
Raspon tonaže tiska, oprema za inspekciju i slično iskustvo s dijelovima.
5. Dogovorite vlasništvo nad alatom
Tko drži kockicu, kako se određuju cijene ponovnih ispitivanja i politika rezervnih dijelova.
Tko drži kockicu, kako se određuju cijene ponovnih ispitivanja i politika rezervnih dijelova.
Često se zanemaruju dva pitanja. Prvo se raspitajte o stupnju čelika za matrice i toplinskoj obradi: matrice izrađene od kvalitetnog alatnog čelika, kaljenog i obloženog, proizvode dosljedne dijelove za više udaraca. Drugo, pitajte kako se postupa s probnim radom. Dio može izgledati dobro u pregledu mekog alata i još uvijek promijeniti dimenziju u proizvodnom kalupu. Procedura isprobavanja određuje je li prva serija stigla na vrijeme. Tvrtka koja izrađuje matricu, pokreće utiskivanje i integrira automatizaciju unutar kuće - kao što Suzhou Shuangqisi Mold Equipment radi sa svojim kalupima, dijelovima za utiskivanje i linijama za automatizaciju - pomiče dio od dizajna do proizvodnje s manje primopredaja.
Savjeti za održavanje i usklađenost
Kvaliteta žigosanja se održava, ne postiže se jednom. Trošenje matrica, pomicanje poravnanja i završna obrada površine pogoršavaju se s nakupljanjem udaraca. Praktičan raspored uključuje čišćenje i podmazivanje vodilica matrice, provjeru zazora bušilice i matrice, praćenje visine srha u određenim intervalima i ponovno oštrenje reznih rubova prije nego što kvaliteta prijeđe granice tolerancije. Za dijelove koji rade s velikom brzinom, rezervni umeci ili duplikat matrice izbjegavaju zastoje kada se pojavi istrošenost.
Regulirani kupci također očekuju dokumentirane dokaze:
- ISO 9001 upravljanje kvalitetom kao osnova.
- IATF 16949 za automobilske komponente, uključujući PPAP podnošenje i planove kontrole.
- Certifikati materijala koji prate svaki svitak do svojeg mlina.
- RoHS i REACH deklaracije za elektroniku koja se isporučuje u Europu.
Ovo nije papirologija sama po sebi. Otisnuti dio može izgledati ispravno dok kemijski sastav premaza ili osnovni materijal ne zadovoljavaju specifikaciju. Dobavljači s sljedivom evidencijom čine analizu temeljnog uzroka bržom kada se pojavi odstupanje, štiteći kvalitetu i isporuku.
Metalno žigosanje nagrađuje timove koji planiraju unaprijed. Realno definirajte raspon tolerancije, odaberite koncept matrice koji odgovara volumenu i materijalu i procijenite dobavljače na temelju ukupnih troškova i dokaza o kvaliteti, a ne samo po cijeni po komadu. Kad je matrica ispravna, preša sposobna, a materijal sljedivi, žigosanje donosi najnižu cijenu po dijelu u masovnoj proizvodnji — od glavčina kotača na dva kotača i kućišta motora do okvira prijenosnih računala.
Prethodni post
Progresivno žigosanje aluminija: proces, legure, savjeti za dizajn i vodič za troškove
Sljedeći post
Proces utiskivanja metala: kako alati, dizajn kalupa i automatizacija utječu na cijenu dijela
Naš Proizvodi.
Započnite svoj posao s OEM proizvođačem upravo ovdje!

Omogućite globalnim klijentima cjelovita rješenja po principu "ključ u ruke".
kroz
inovativnost!
BRZE LINKOVE
VIJESTI
KONTAKT PODACI.
-
 +86-139 1308 8972
-

-
 No. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Kina
Autorska prava © Suzhou Shuangqisi Mold Equipment Co., Ltd. Sva prava pridržana. Prilagođena matrica za utiskivanje Proizvođači matrica za utiskivanje metala
